Was ist DTG-Druck und wie funktioniert Direct-to-Garment? | GNFEI
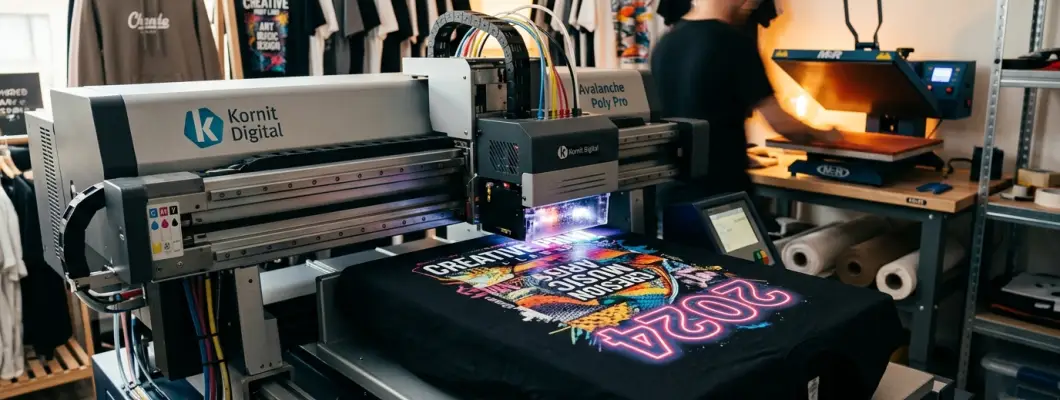
Die Branche für individualisierte Bekleidung hat im letzten Jahrzehnt einen tiefgreifenden digitalen Wandel durchlaufen. Über Jahrzehnte dominierte der traditionelle Siebdruck den Markt für personalisierte T-Shirts – verbunden mit hohen Mindestbestellmengen (MOQ), teurer Schablonenbelichtung und mehrstündigen Rüstzeiten. Heute revolutioniert der DTG-Druck (Direct-to-Garment) die Textilveredlung, indem er hochentwickelte wasserbasierte Pigmenttinten mit fotorealistischer Präzision direkt in natürliche Textilfasern einbringt. Ob Sie eine On-Demand-Streetwear-Marke gründen, Firmenbekleidung fertigen oder einen professionellen Textildruckbetrieb leiten: Das Verständnis der chemischen Grundlagen, des mechanischen Workflows, der Materialkompatibilität und der Stückkosten des Textildirektdrucks ist der Schlüssel zu nachhaltiger Profitabilität.
1. Was ist DTG-Druck? Definition & Tintenchemie im Detail
Im Wesentlichen ist der DTG-Druck (Direct-to-Garment, Textildirektdruck) eine fortschrittliche digitale Inkjet-Technologie, die speziell für textile Gewebe entwickelt wurde. Anstatt Grafiken über Transferpapiere zu übertragen oder physische Siebdruckschablonen zu belichten, fixiert ein DTG-Drucker das konfektionierte Kleidungsstück auf einer justierbaren Druckplatte. Industrielle piezoelektrische Druckköpfe verfahren über die Stoffoberfläche und feuern mikroskopisch kleine Pikoliter-Tröpfchen wasserbasierter Pigmenttinte direkt in das Gewebe des Textils.
Im Gegensatz zum Sublimationsdruck (der hitzeaktivierte Dispersionsfarbstoffe nutzt, die sich ausschließlich mit synthetischen Polyesterpolymeren verbinden) oder dem Lösemittel- und UV-Druck (die einen äußeren ausgehärteten Polymerfilm auf harten, unporösen Oberflächen bilden), basiert der DTG-Druck auf einem durchdachten chemischen Dreiklang:
Wässrige Pigmente
Submikron-fein vermahlene organische Pigmente, suspendiert in deionisiertem Wasser und Feuchthaltemitteln, die gleichmäßig durch Mikrodüsen fließen, ohne sich abzusetzen.
Polymer-Bindemittel
Thermohärtende Polyurethan- oder Acrylharzemulsionen, die unter Hitzeeinwirkung aufschmelzen und die Pigmentpartikel fest in der Zellulose-Fibrillenstruktur verankern.
Kationische Vorbehandlung
Positiv geladene mehrwertige Metallsalz-Grundierung, die negativ geladene weiße Tinte chemisch ausflockt, damit sie auf der Gewebeoberfläche stehen bleibt.
2. Schritt-für-Schritt-Ablauf: Wie funktioniert der DTG-Druckprozess?
Um erstklassige Druckauflösung, brillante Farbräume und eine Waschbeständigkeit von über 50 Waschgängen zu gewährleisten, folgt der DTG-Druck einem verbindlichen 5-stufigen Standard-Produktionsablauf (SOP). Das Auslassen oder unzureichende Ausführen einzelner Schritte führt unweigerlich zu matten Farben, Faserflusenbildung oder vorzeitigem Auswaschen.
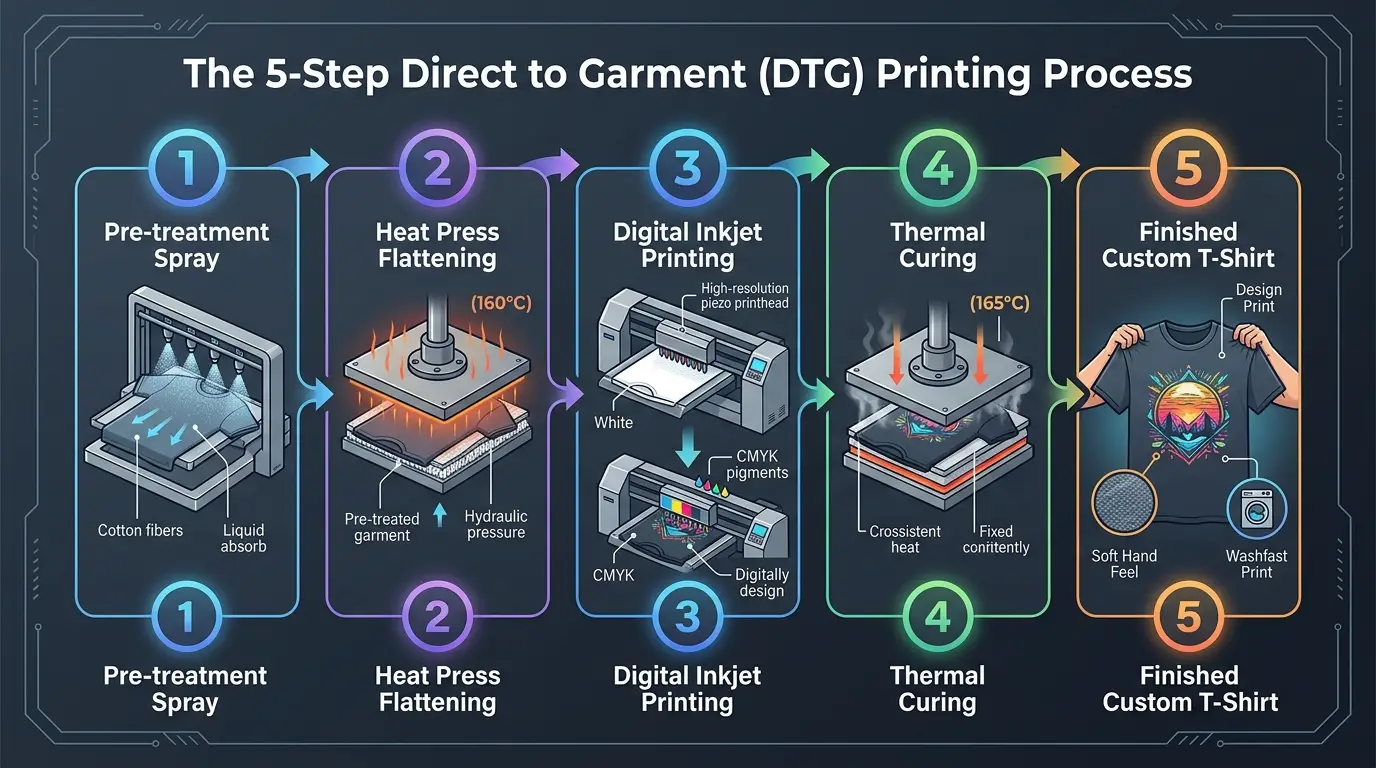
Schritt 1: Vorbehandlungsauftrag (Pre-Treatment – unverzichtbar für dunkle Textilien)
Bei farbigen oder schwarzen Textilien, die eine weiße Tintenunterlegung erfordern, muss die flüssige Vorbehandlung gleichmäßig mit einer automatischen Vorbehandlungsanlage oder einer pneumatischen Sprühpistole auf den Druckbereich aufgetragen werden. Die Auftragsmenge muss exakt dosiert sein (üblicherweise 20 g bis 30 g für eine A3-Fläche auf ringgesponnener Baumwolle). Zu wenig Flüssigkeit führt zu blassem, unvollständigem Weiß; zu viel Vorbehandlung erzeugt einen steifen, glänzenden Fleckrand („Halo-Effekt“) auf dem Textil.
Schritt 2: Trocknen & Faserglättung mit der Transferpresse
Das feuchte, vorbehandelte Shirt wird unter eine gewerbliche Flachbett-Transferpresse gelegt, die auf 160 °C (320 °F) eingestellt ist, und für 25 bis 35 Sekunden unter mittlerem bis hohem Anpressdruck mit silikonbeschichtetem Schutzpapier getrocknet. Dies erfüllt zwei entscheidende Funktionen: Es verdampft das im Vorbehandlungsmittel enthaltene Wasser vollständig und drückt mikroskopische Baumwolloberflächenfasern (Fibrillen) flach an, wodurch eine faserfreie Oberfläche entsteht und Düsenberührungen vermieden werden.
Schritt 3: Bestücken der Druckplatte & hochpräziser Tintenstrahldruck
Das Kleidungsstück wird faltenfrei auf die Druckplatte aufgezogen und per Spannrahmen oder Vakuumansaugung fixiert. Ein intelligenter Infrarot-Höhensensor ermittelt automatisch den optimalen Abstand zwischen Druckkopfdüsen und Stoff (üblicherweise 1,5 mm bis 2,0 mm). Die RIP-Software rastert die Grafik und steuert den simultanen oder sequentiellen Druck: Zuerst wird die deckende weiße Grundschicht auf dunklen Stoffen gelegt, unmittelbar gefolgt von den CMYK-Farbtröpfchen. Micro-Piezo-Druckköpfe platzieren Tröpfchengrößen von 3,5 bis 7 Pikolitern mit bis zu 1440 DPI.
Schritt 4: Thermische Aushärtung & Harzvernetzung
Frisch gedruckte Textiltinte ist beim Verlassen des Druckers noch vollständig feucht und wasserlöslich. Um dauerhafte Wasser- und Waschmittelbeständigkeit zu erzielen, wird das Textil auf der Transferpresse bei 165 °C (330 °F) für 90 Sekunden mit leichtem Druck fixiert (oder alternativ durch einen Heißluft-Tunneltrockner bei 155 °C für 2,5 Minuten geführt). Die Hitze verdampft jegliche Restfeuchte und bewirkt eine vollständige Polymer-Vernetzung der Polyurethanharze, welche die Farbpigmente dauerhaft in den Baumwollfasern einkapseln.
Schritt 5: Qualitätsprüfung, Zusammenlegen & weicher Premium-Griff
Nach dem Abkühlen begeistert das Textil durch seinen charakteristischen, weichen Griff (Soft-Hand-Touch). Da die Pigmente auf Fibrillenebene gebunden sind und keine dicke Kunststoffschicht bilden, bleibt das Textil atmungsaktiv, flexibel und trageangenehm. Nach einer kurzen Dehn- und Sichtkontrolle im Rahmen der Qualitätssicherung ist das T-Shirt sofort versand- oder verkaufsbereit.
3. Die entscheidende Rolle des Pre-Treatments: Warum weiße Tinte Flockung benötigt
Eine der häufigsten Fragen von Einsteigern in die digitale Textilveredlung lautet: „Warum muss man dunkle Shirts vor dem Bedrucken mit Vorbehandlungsflüssigkeit einsprühen?“ Die Antwort liegt in der Kolloidchemie und dem physikalischen Verhalten deckender weißer Textiltinten.
Herkömmliche CMYK-Textiltinten sind halbtransparente Farbstoff-/Pigmentmischungen. Auf einem weißen Baumwollshirt fungiert der helle Stoff selbst als reflektierender Hintergrund, sodass die Farben ohne Vorbehandlung strahlen. Sprüht man jedoch flüssige CMYK-Tinte direkt auf ein schwarzes Baumwollshirt, absorbiert der dunkle Faseruntergrund das einfallende Licht – das Motiv bleibt nahezu unsichtbar.
Um leuchtende Grafiken auf dunklen Textilien darzustellen, muss der Drucker zunächst eine Schicht deckender weißer Tinte auftragen (formuliert mit mikroskopischen Titandioxid-Partikeln — TiO2). Baumwolle ist jedoch eine stark poröse, saugfähige Naturfaser mit hoher Kapillarwirkung. Ohne Vorbehandlung würde die flüssige weiße Tinte sofort tief in das Garn einsinken und im dunklen Baumwollgewebe verschwinden:
Die chemische Reaktion der kationischen Flockung erklärt
Vorbehandlungsflüssigkeiten enthalten mehrwertige kationische Salze (in der Regel Calcium- oder Magnesiumsalze). Die Titandioxidpartikel in der weißen DTG-Tinte sind dagegen negativ geladen (anionisch), um sie in flüssiger Schwebe stabil zu halten. In der Millisekunde, in der die weiße Tinte auf die getrocknete kationische Vorbehandlung des Shirts trifft, findet eine blitzartige Ladungsneutralisation statt. Die kolloidale Emulsion bricht zusammen, und die weißen Titandioxidpartikel flocken schlagartig aus (koagulieren) an der Stoffoberfläche. Dadurch entsteht ein fester, undurchdringlicher weißer Grundierungsfilm, auf dem die nachfolgenden CMYK-Farbtropfen gestochen scharf haften, ohne zu verlaufen oder abzusacken.
4. Stoffkompatibilität: Welche Textilien eignen sich für den DTG-Druck?
Wässrige Pigmenttinten sind chemisch so konzipiert, dass sie sich ideal an natürliche organische Fasern anlagern. Moderne Bekleidung besteht jedoch aus unterschiedlichsten Materialzusammensetzungen. Hier sehen Sie, wie sich der DTG-Druck auf verschiedenen Textilsubstraten verhält:
100 % Gekämmte Ringgesponnene Baumwolle
Optimale Wahl (10/10)Das absolute Referenzmaterial für den DTG-Druck. Natürliche Zellulosefasern nehmen die Bindemittel optimal auf und liefern maximale Farbbrillanz, weiche Hauttöne und eine herausragende Waschbeständigkeit von über 50 Wäschen.
Baumwoll-Polyester-Mischgewebe
Gute Leistung (7-8/10)Funktioniert zuverlässig bei Fleece-Hoodies und melierten Shirts. 80/20-Mischungen bieten hohe Deckkraft; 50/50-Gewebe zeigen einen dezenten Vintage-/Melange-Effekt, da sich die Pigmente primär an den Baumwollfasern verankern.
Tri-Blend-Gewebe (Baumwolle/Poly/Viskose)
Vintage-Ästhetik (6/10)Da Viskose- und Polyesterfasern die wasserbasierten Bindemittel weniger intensiv aufnehmen als reine Baumwolle, erhalten Drucke auf Tri-Blends einen gezielten, extrem weichen Vintage-Look mit leicht matter Farbgebung.
100 % Synthetisches Polyester
Nicht Empfohlen (3/10)Polyesterfasern sind unporös und stark wasserabweisend. Beim Heißpressen bei 160 °C sublimieren die Dispersionsfarbstoffe der Kunstfaser und wandern in die noch feuchte DTG-Tinte (Farbstoffmigration), wodurch weiße Drucke rosa oder gräulich verfärben.
5. DTG vs. Siebdruck vs. DTF: Der große Technologievergleich
In der modernen Textilveredlung wägen Druckdienstleister und Bekleidungsmarken kontinuierlich zwischen DTG (Direct-to-Garment), Siebdruck und DTF (Direct-to-Film) ab. Jedes Verfahren bedient spezifische Auftragsvolumina, Stoffarten und Geschäftsmodelle optimal.
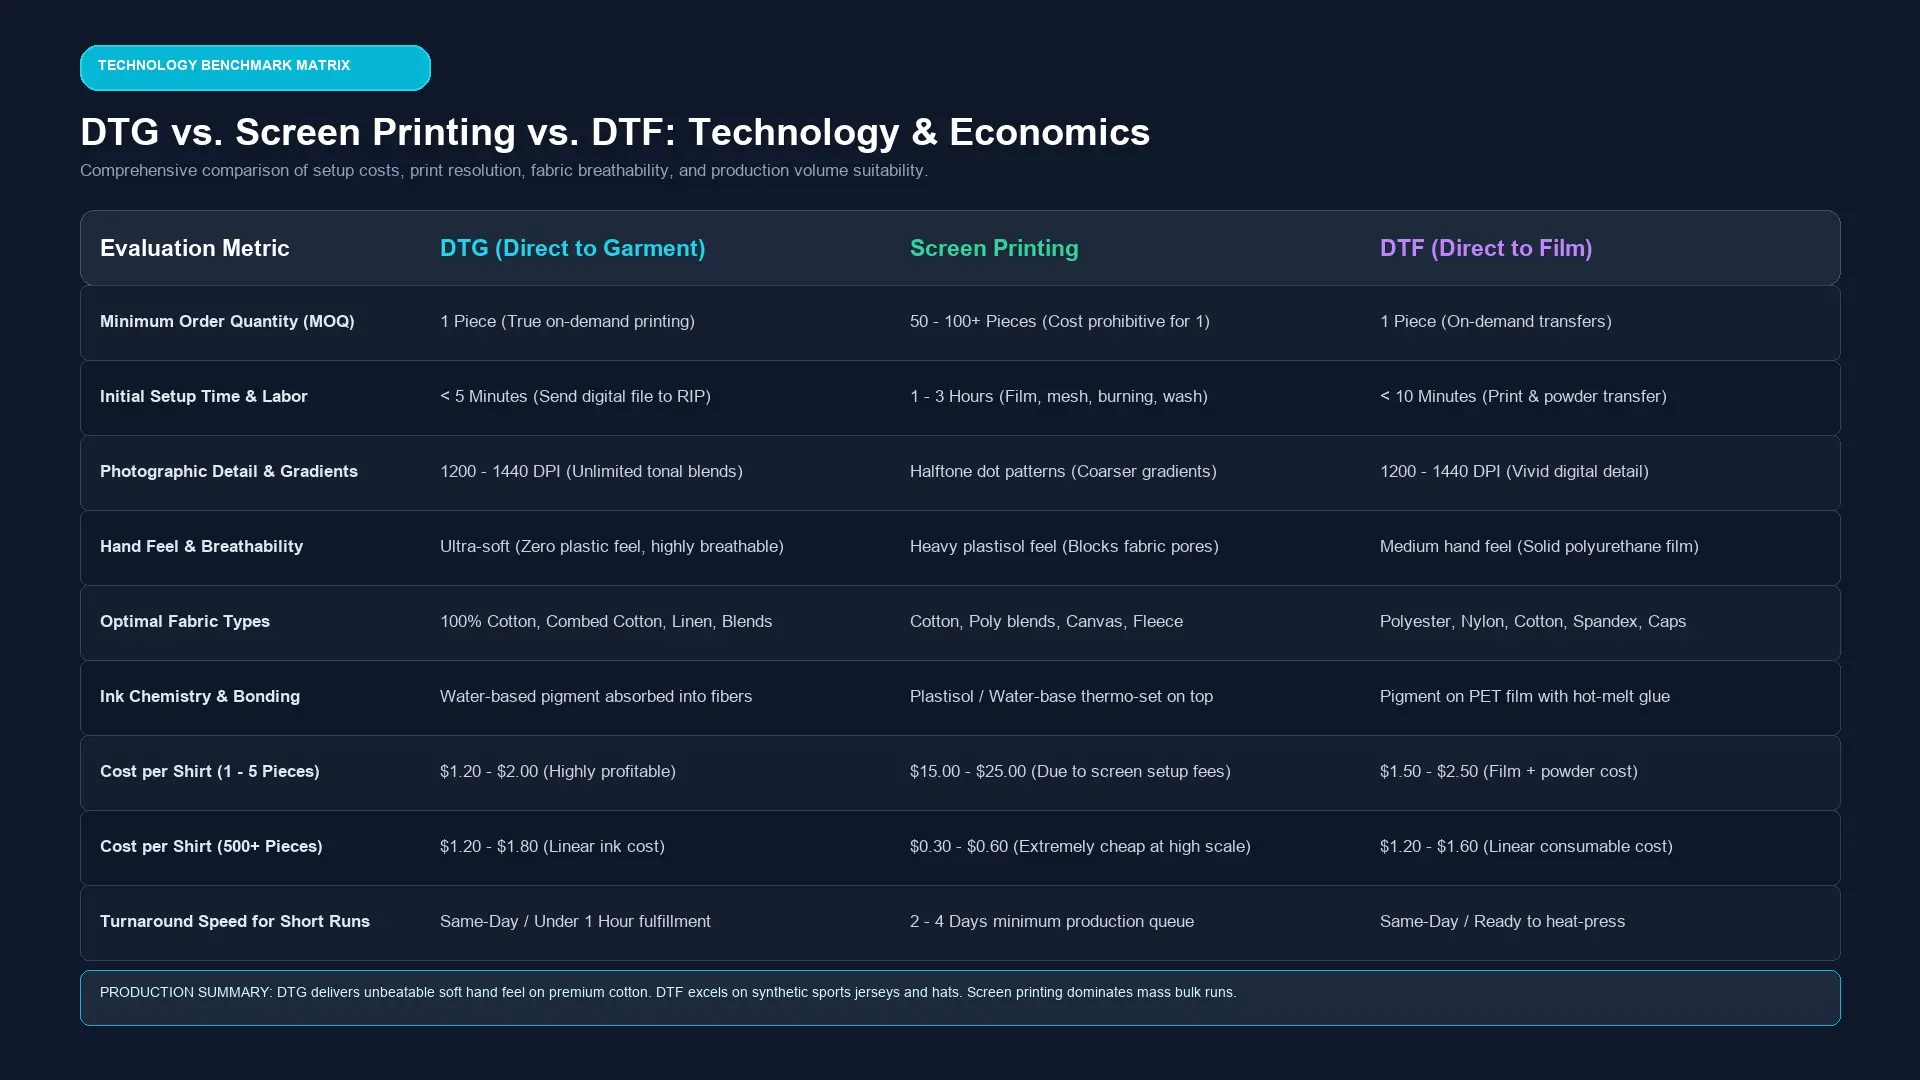
| Technische Kennzahl | DTG (Direct-to-Garment) | Siebdruck | DTF (Direct-to-Film) |
|---|---|---|---|
| Mindestbestellmenge (MOQ) | 1 Stück (Keine Rüstkosten) | 50–100+ Stück (Hoher Rüstaufwand) | 1 Stück (Keine Rüstkosten) |
| Rüstkosten & Zeitaufwand | Sofortiger digitaler RIP-Dateiimport | 25–50 $ pro Sieb, 1–2 Stunden | Sofortiger digitaler RIP-Dateiimport |
| Farb- & Verlaufsdetail | Fotorealistisch (bis zu 1440 DPI) | Begrenzte Schmuckfarben, Rasterpunkte | Fotorealistisch (bis zu 1440 DPI) |
| Haptik & Atmungsaktivität | Extrem weich, atmungsaktiv, natürlich | Spürbarer, fester Plastisol-Auftrag | Leicht spürbarer Polymertransferfilm |
| Materialkompatibilität | Optimal auf 100 % Baumwolle & Mischgewebe | Alle Gewebe mit passenden Siebdruckfarben | Universell (Baumwolle, Poly, Nylon, Leder) |
| Produktionsgeschwindigkeit | 60–90 Sek. pro Shirt (1 Druckplatte) | 500+ Shirts/Std. (automatische Presse) | Rollenbasierter automatisierter Filmdruck |
| Idealer Einsatzbereich | On-Demand-Einzelstücke, 1–50 Shirts | Große Event-Auflagen, 100–10.000+ Stück | Logos, Caps, Kunstfasern, Mischtextilien |
6. Wirtschaftlichkeit & Profitabilität in der Praxis
Die genaue Kenntnis der Verbrauchskosten pro Druck ist die Grundvoraussetzung für eine rentable Preisgestaltung und eine zügige Amortisation der Druckmaschine. Da DTG aufwändige Sieberstellungen eliminiert, erzielen Textildrucker selbst bei Einzelbestellungen hervorragende Gewinnmargen:
Typische Stückkostenkalkulation (A3-Brustprint auf dunklem T-Shirt)
7. Wichtige Wartungs-SOPs: So schützen Sie DTG-Druckköpfe vor Verstopfungen
Die größte Herausforderung jedes Textildirektdruckers ist das Sedimentieren der weißen Tinte. Da Titandioxid-Partikel ein hohes Eigengewicht besitzen, setzen sie sich bei Stillstand in Tintentanks, Dämpfern und mikroskopischen Düsenkanälen ab. Eine disziplinierte vorbeugende Wartung sichert reibungslose Produktionsabläufe und verlängert die Lebensdauer des Druckkopfs auf über 18 bis 24 Monate:
Aktive Weißtinte-Zirkulation
Moderne gewerbliche Maschinen verfügen über automatisierte Zirkulationspumpen, die weiße Tinte alle 30 Minuten durch Dämpfer zurück in den Haupttank pumpen und so ein Absetzen der Pigmente selbst im Standby-Modus verhindern.
Tägliche Reinigung von Capping & Wiper
Reinigen Sie am Ende jeder Produktionsschicht die Gummidichtlippe der Capping-Station sowie das Abstreifblatt (Wiper) vorsichtig mit fusselfreien Tupfern und Spezialreiniger, um klebrige Bindemittelreste zu entfernen.
Strikte Raumluftfeuchtigkeit (50–60 %)
Wasserbasierte Textiltinten verdunsten in trockener Luft extrem rasch. Halten Sie Ihren Druckraum stets bei 20–26 °C (68–78 °F) und 50 % bis 60 % relativer Luftfeuchtigkeit mithilfe eines Ultraschallbefeuchters.
Feucht-Capping für den Feierabend
Geben Sie vor dem Ausschalten 5 bis 8 Tropfen Befeuchtungsreiniger auf das Schwämmchen der Capping-Station. So bleibt die Düsenplatte über Nacht in feuchtem Dampf gebettet und ein Eintrocknen wird zuverlässig verhindert.
8. Empfohlene Drucksysteme: GNFEI A3 DTG Textildrucklösungen
Ganz gleich, ob Sie ein modernes Print-on-Demand-Studio aufbauen, einen Store-Kiosk für personalisierte T-Shirts eröffnen oder Ihren bestehenden Siebdruckbetrieb um Kleinauflagen erweitern möchten: GNFEI bietet robuste, direkt ab Werk gelieferte DTG-Hardware für maximale Zuverlässigkeit im Dauerbetrieb.
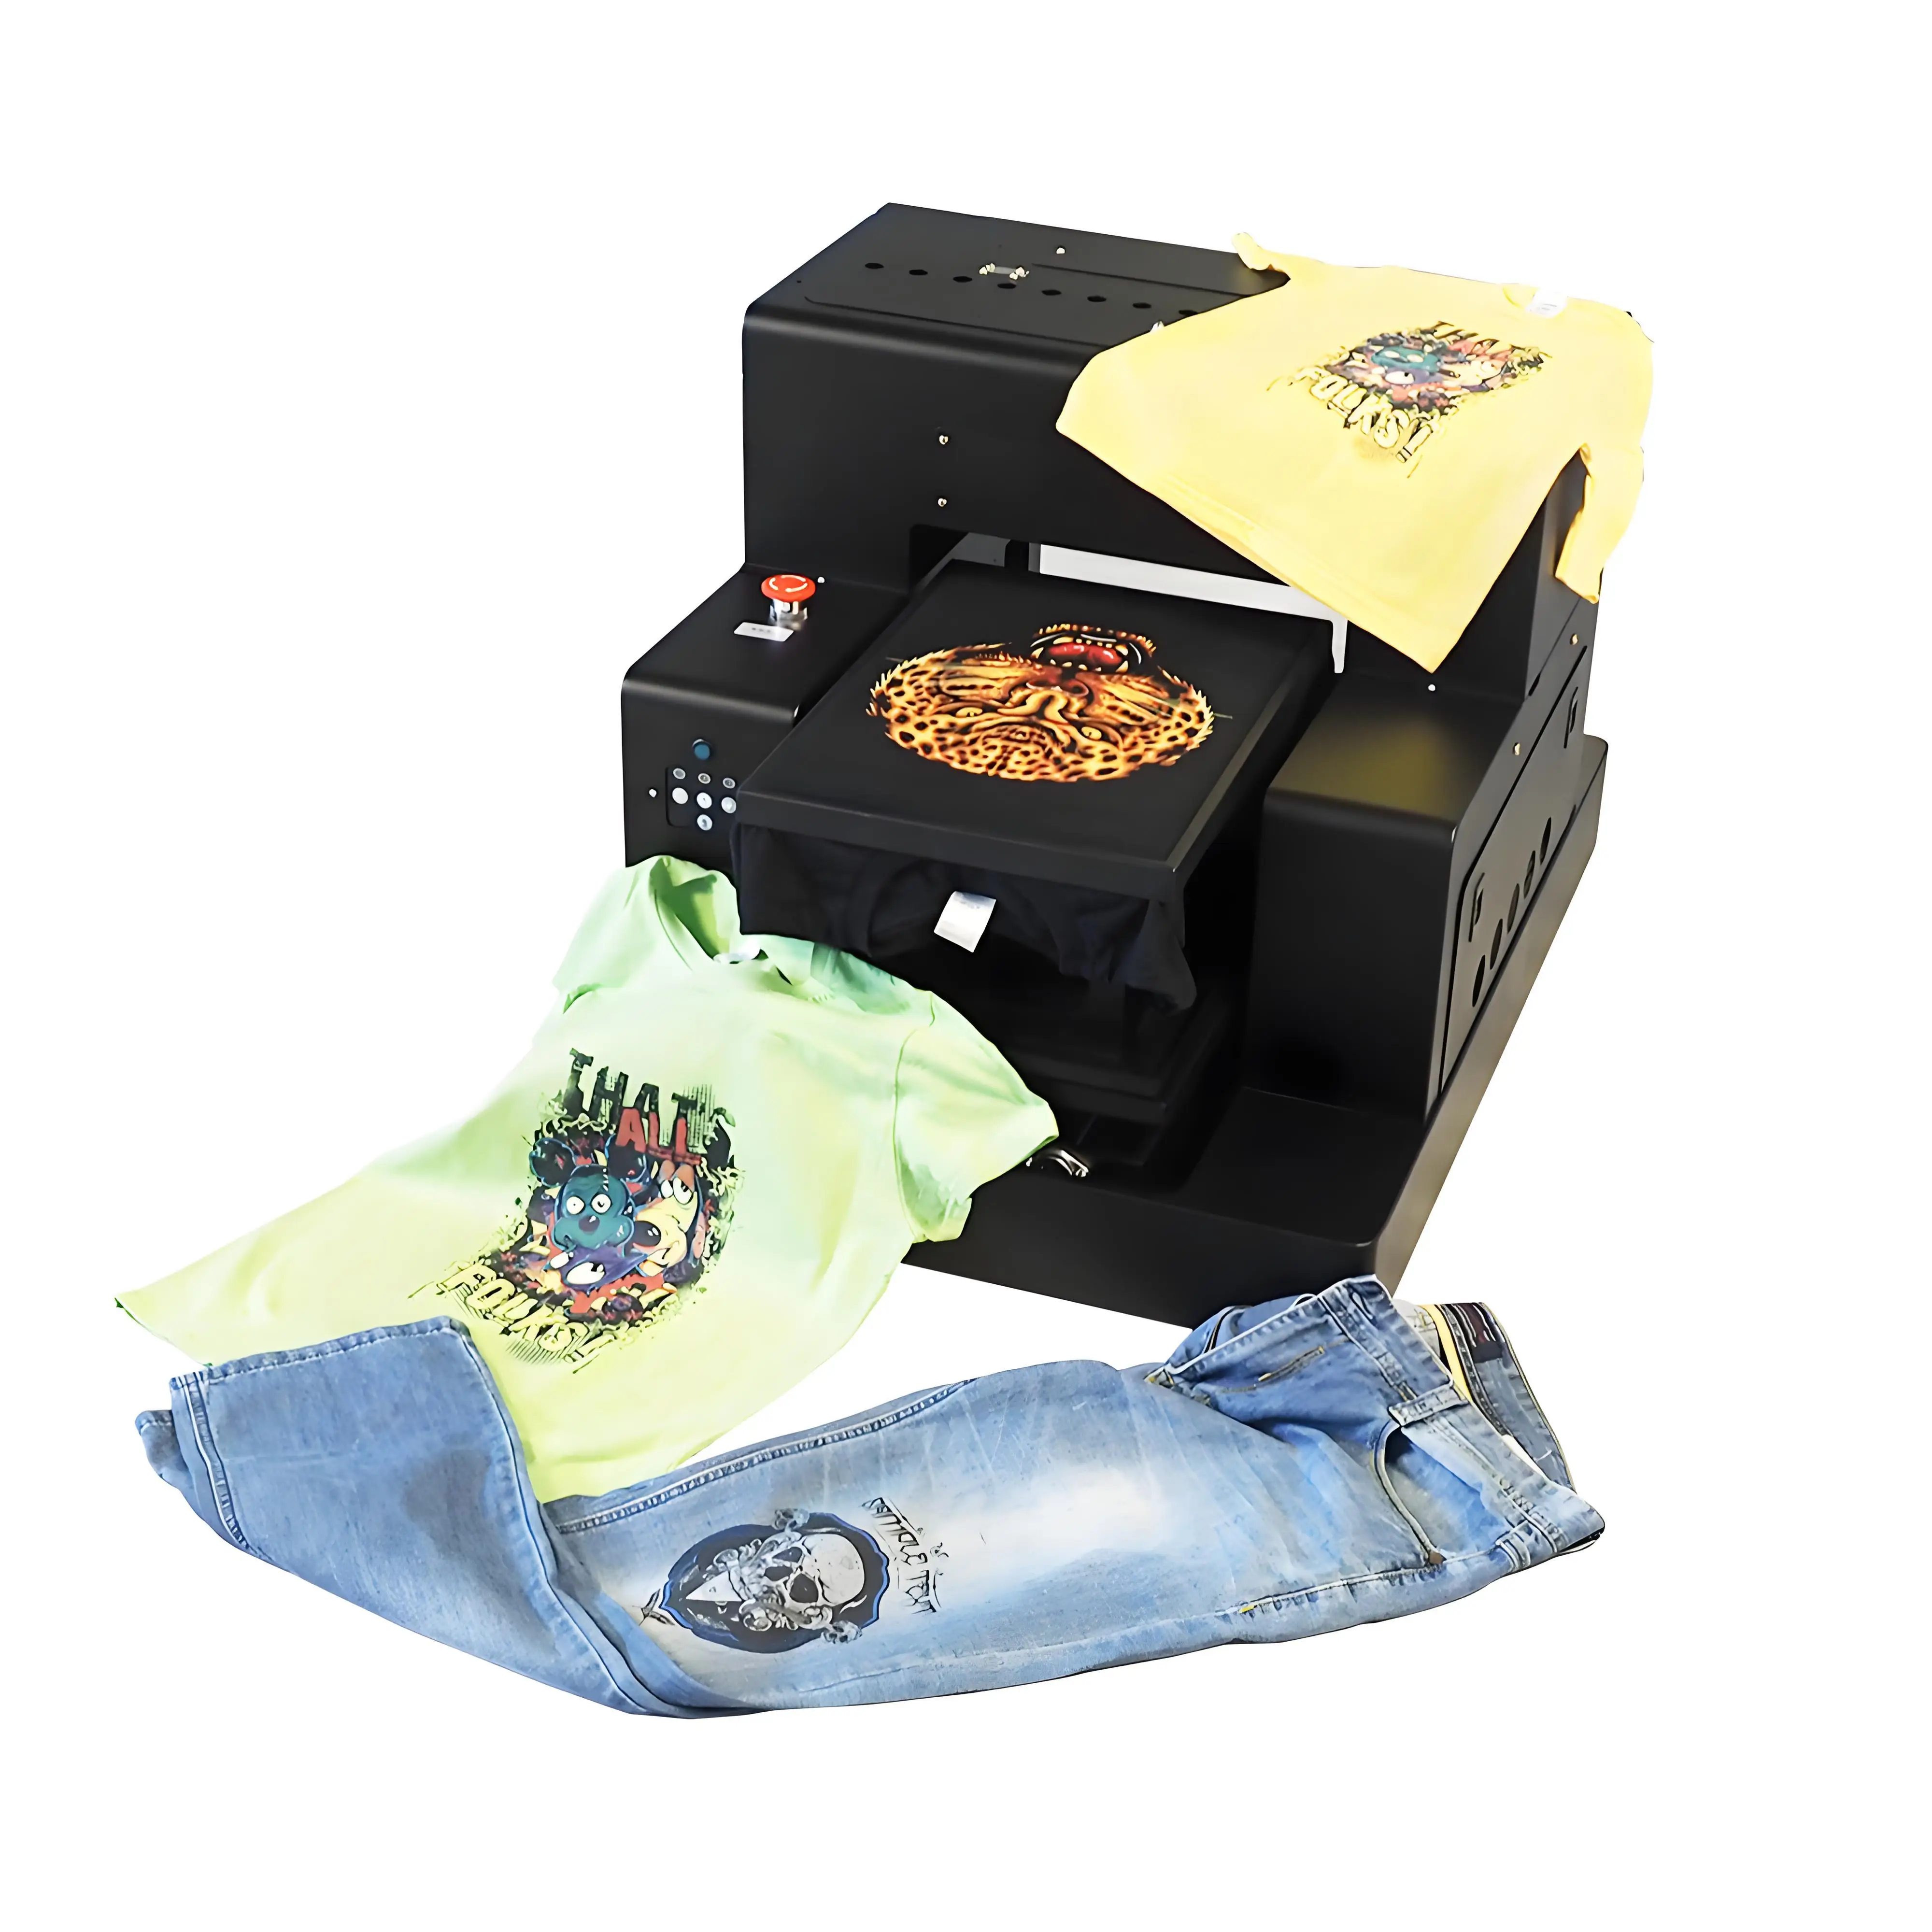
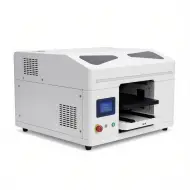
GNFEI A3 DTG T-Shirt-Druckmaschine
Die führende kompakte digitale Textildruckstation für gewerbliche Veredler. Ausgestattet mit aktiver Weißtinte-Zirkulation, intelligenter Infrarot-Höhenerkennung und hochdichter Micro-Piezo-Tintentropfentechnologie mit bis zu 1440 DPI Auflösung.
- Integrierte Zirkulationspumpe für weiße Tinte verhindert Düsenverstopfungen
- Großzügige Druckfläche von 330 x 420 mm (A3+) für Hoodies und T-Shirts
- Infrarot-Kollisionssensor verhindert Beschädigungen des Druckkopfs durch Stoffkontakt
- Hochpräzise RIP-Software zur automatischen Weißunterleger-Erzeugung
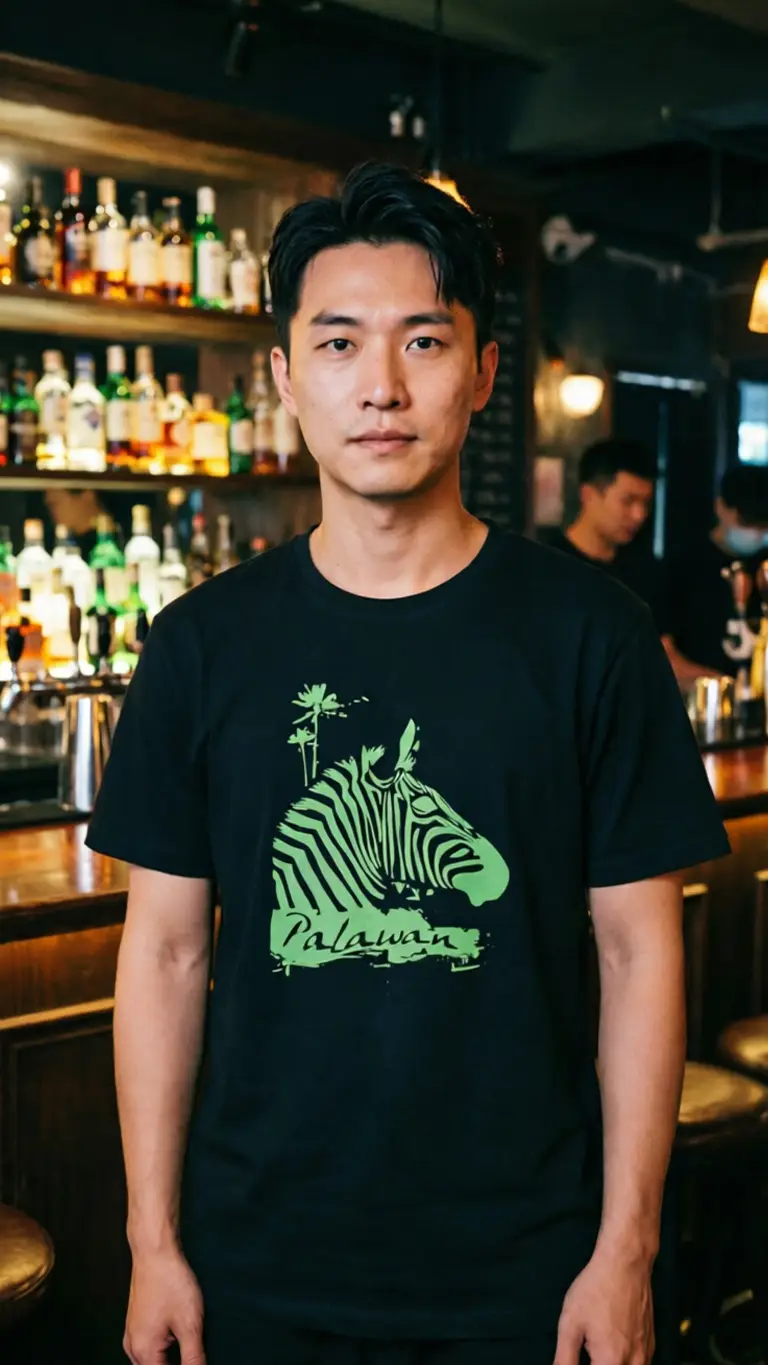
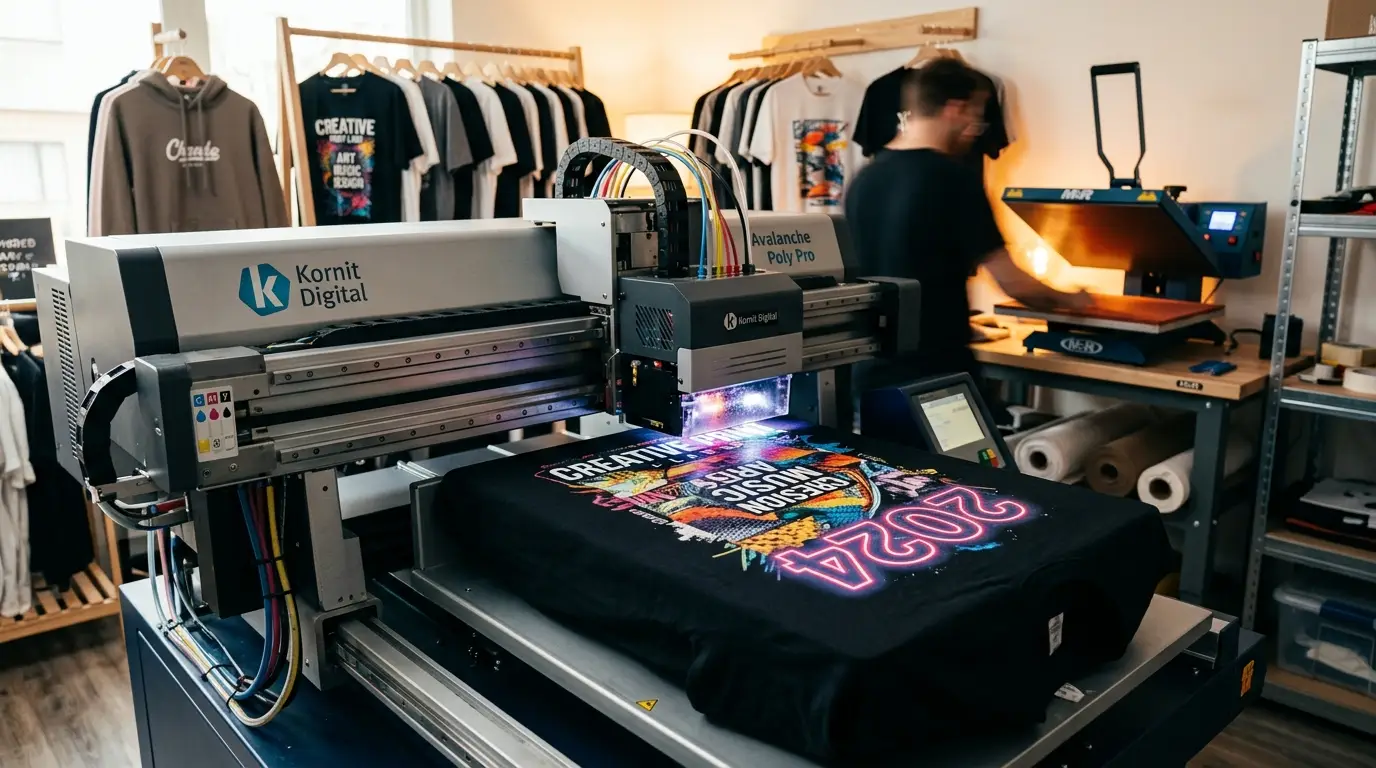
Druckmuster auf hochdichtem schwarzem Baumwoll-T-Shirt
Beachten Sie die gestochen scharfe Typografie, nahtlose Farbverläufe und das vollständige Ausbleiben von Durchscheineffekten dank des dichten Weißuntergrunds. Das Textil behält seine volle Atmungsaktivität und Dehnbarkeit ohne Rissbildung.
- Keine Sieberstellungskosten — ideal für Auflagen von 1 bis 50 T-Shirts
- Weicher Warengriff mit Zertifizierung für den Textileinzelhandel
- Über 50 Waschzyklen Farbechtheit bei standardisierter Heißpressen-Fixierung
Häufig gestellte Fragen (FAQ)
Q1. Was ist DTG-Druck in einfachen Worten?
DTG-Druck (Direct-to-Garment, digitaler Textildirektdruck) ist ein modernes digitales Druckverfahren, bei dem spezielle wasserbasierte Pigmenttinten mithilfe hochpräziser piezoelektrischer Tintenstrahldruckköpfe direkt auf Textilien wie T-Shirts, Hoodies und Tragetaschen gesprüht werden. Es funktioniert im Grunde wie ein hochmoderner Desktop-Tintenstrahldrucker, ist jedoch mit industriellen Textilauflagen und einer speziellen Textilchemie ausgestattet, die sich dauerhaft mit den natürlichen Zellulosefasern verbindet.
Q2. Wie funktioniert der Direct-to-Garment-Druckprozess Schritt für Schritt?
Der vollständige DTG-Prozess umfasst 5 Kernschritte: 1) Auftragen der Vorbehandlungsflüssigkeit (Pre-Treatment) auf das Textil; 2) Trocknen und Glätten der Stofffasern unter einer Thermotransferpresse; 3) Einspannen auf die Druckplatte und digitaler Tintenstrahldruck einer deckenden weißen Unterlegung gefolgt vom CMYK-Farbauftrag; 4) Thermische Fixierung auf der Transferpresse (oder im Durchlauftrockner) bei 160–165 °C für 90 Sekunden zur Vernetzung der Bindemittelharze; 5) Fertiges Kleidungsstück, sofort trag- und versandbereit.
Q3. Warum ist eine Vorbehandlung (Pre-Treatment) beim DTG-Druck erforderlich?
Die Vorbehandlungsflüssigkeit enthält eine kationische mehrwertige Salzlösung, die als chemisches Flockungsmittel wirkt. Sobald die negativ geladenen (anionischen) Titandioxid-Tröpfchen der weißen Tinte auf das vorbehandelte Textil treffen, koagulieren und flocken sie blitzschnell an der Stoffoberfläche aus, anstatt tief in die porösen Fasern einzusickern. Dadurch entsteht eine dichte, hochdeckende weiße Basisschicht, auf der die CMYK-Farben gestochen scharf und leuchtend zur Geltung kommen.
Q4. Welche Stoffe eignen sich am besten für den DTG-Druck?
100 % gekämmte, ringgesponnene Baumwolle ist der absolute Goldstandard für den DTG-Druck, da natürliche Zellulosefasern starke Wasserstoffbrückenbindungen mit wasserbasierten Pigmenttinten eingehen. Mischgewebe aus 80/20 und 50/50 Baumwolle/Polyester liefern mit speziellen Vorbehandlungen ebenfalls exzellente Ergebnisse. Reines 100 % Polyester ist für den klassischen DTG-Druck hingegen herausfordernd, da synthetische Fasern hydrophob sind und Dispersionsfarbstoffe unter Hitzeeinwirkung in die Tinte migrieren (Resublimation).
Q5. Wie schneidet DTG im Vergleich zum Siebdruck ab?
Der Siebdruck erfordert das Belichten physischer Siebdruckschablonen, das Mischen von Farben und zeitaufwendige Rüstzeiten, weshalb er für Kleinstauflagen unwirtschaftlich, bei hohen Stückzahlen (ab 100+ identischen Exemplaren) jedoch extrem schnell und kostengünstig ist. Der DTG-Druck erfordert keinerlei Siebrüstung, wodurch fotorealistische Drucke (bis 1440 DPI) mit unbegrenzten Farbverläufen ab Losgröße 1 wirtschaftlich möglich sind – bei etwas geringerer Taktzeit pro Einzelstück.
Q6. Was ist der Unterschied zwischen DTG- und DTF-Druck?
DTG druckt direkt in das Textilgewebe und verankert die Pigmente in den Fasern, was für hervorragende Atmungsaktivität und einen natürlichen, weichen Griff sorgt. DTF (Direct-to-Film) druckt spiegelverkehrt auf eine PET-Transferfolie, bringt Schmelzklebepulver auf und verpresst das fertige Transferemblem auf beliebige Stoffe (einschließlich 100 % Nylon, Polyester und dunkle Kunstfasern). DTF fühlt sich minimal gummierter an, während DTG auf Baumwolle den feinsten Premium-Warengriff bietet.
Q7. Wie viel kostet es, ein T-Shirt mit DTG zu bedrucken?
Auf hellen Baumwollshirts (nur CMYK ohne weiße Unterlegung) liegen die reinen Tintenkosten bei etwa 0,20 bis 0,45 $ pro Druck. Auf dunklen Shirts mit deckendem Weißunterdruck plus Vollfarb-CMYK betragen die Tintenkosten rund 0,80 bis 1,50 $ zuzüglich ca. 0,20 bis 0,35 $ für die Vorbehandlung. Rechnet man ein hochwertiges Blanko-T-Shirt (2,00 bis 4,00 $) hinzu, liegen die gesamten Produktionskosten bei etwa 3,00 bis 5,85 $, während individualisierte T-Shirts im Einzelhandel üblicherweise für 25,00 bis 35,00 $ verkauft werden.
Q8. Wie waschbeständig sind DTG-bedruckte Textilien?
Bei ordnungsgemäßer Vorbehandlung und einer Hitzehärtung bei 160–165 °C für 90 Sekunden überstehen hochwertige DTG-Drucke 45 bis über 50 Haushaltswaschgänge ohne sichtbaren Farbverlust. Um maximale Haltbarkeit zu gewährleisten, sollten die Textilien auf links gedreht, bei 30 bis 40 °C mit Feinwaschmittel gewaschen und an der Luft oder bei niedriger Temperatur getrocknet werden.
Q9. Warum verstopfen weiße DTG-Tintenleitungen und wie lässt sich das verhindern?
Weiße DTG-Tinte enthält Titandioxid-Nanopartikel (TiO2), die aufgrund ihres hohen spezifischen Gewichts mit der Zeit gravitativ absinken und sich in Tanks, Dämpfern und Düsenkanälen ablagern. Gewerbliche DTG-Drucker von GNFEI verfügen über aktive Zirkulationspumpen für weiße Tinte, zeitgesteuerte Rührwerke und motorisierte Capping-Stationen mit peristaltischer Spülung, um ein Absetzen der Pigmente und Düsenverstopfungen zuverlässig zu verhindern.
Q10. Welche Ausrüstung wird für den Start eines gewerblichen DTG-Druckbetriebs benötigt?
Ein vollständiger DTG-Arbeitsplatz umfasst vier Grundkomponenten: 1) Einen gewerblichen DTG-Flachbettdrucker (wie das GNFEI A3 F85G3 Modell); 2) Ein manuelles oder pneumatisches Vorbehandlungs-Sprühgerät (oder eine geschlossene Pre-Treatment-Box); 3) Eine professionelle Flachbett-Transferpresse (mindestens 40x50 cm) mit Teflon- und Silikonschutzbögen; 4) Eine professionelle RIP-Software (wie CADlink Digital Factory oder AcroRIP) für präzises Farbprofil-Management und automatische Weißunterleger-Erzeugung.