Pourquoi l’encre blanche bouche-t-elle si facilement les têtes DTG ? | GNFEI
Pourquoi l’encre blanche bouche-t-elle si facilement les têtes DTG ?
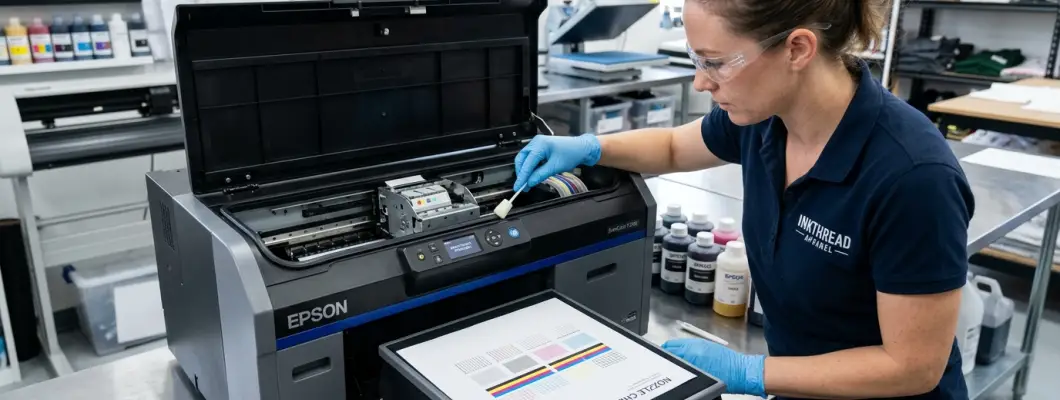
Tous les professionnels de la personnalisation textile connaissent cette frustration : alors que les canaux de couleur CMJN fonctionnent sans accroc après des semaines d’arrêt, le canal d’encre blanche peut se boucher, rayer ou se désamorcer en un seul week-end. Explorez la physique chimique, la dynamique des fluides et les points de défaillance micromécaniques qui rendent l’encre textile blanche si complexe—et comment les imprimantes de production modernes résolvent ces défis techniques.
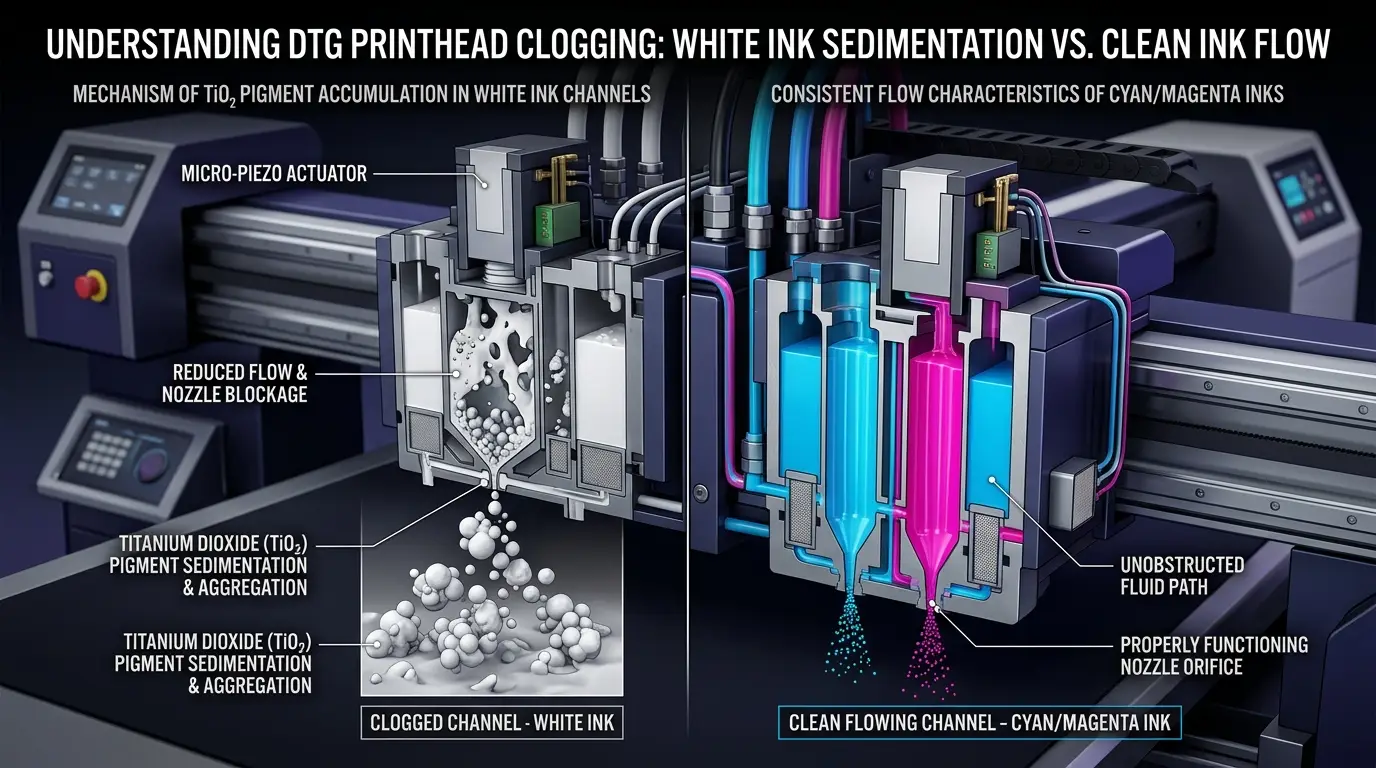
⚠ Résumé Exécutif : La Triade de Défaillance de l’Encre Blanche
Le bouchage de l’encre blanche en impression directe sur vêtement (DTG) n’est pas uniquement dû à une négligence de l’opérateur—il découle directement de trois forces physiques et chimiques fondamentales :
- Déséquilibre Gravitationnel de Masse : L’encre blanche repose sur le dioxyde de titane (TiO2), un pigment minéral inorganique d’une densité relative d’environ 4,2 g/cm3—soit plus de 400 % plus lourd que le fluide porteur liquide et les pigments organiques CMJN.
- Évaporation Rapide du Ménisque & Réticulation du Film : Les liants textiles en phase aqueuse (polymères acryliques et polyuréthanes) doivent sécher rapidement sur les vêtements chauffés ; l’encre exposée à l’air libre au ménisque de la buse forme donc une pellicule en moins de 20 minutes en l’absence de contrôle d’hygrométrie.
- Contraintes Physiques des Micro-Buses : Les têtes d’impression micro-piézo éjectent des gouttelettes d’encre à travers des orifices aussi étroits que 15 à 25 microns—ce qui signifie que des amas de pigments de quelques microns suffisent à désamorcer ou dévier instantanément le jet.
1. La Physique Chimique de l’Encre Blanche : Pourquoi le TiO2 est une Arme à Double Tranchant
En impression jet d’encre CMJN, les colorants sont soit des teintures organiques solubles, soit des pigments organiques synthétiques finement broyés (comme la quinacridone pour le magenta ou la phtalocyanine de cuivre pour le cyan). Ces molécules de pigments organiques affichent une densité relative comprise entre 1,05 et 1,35 g/cm3—quasiment identique à la densité des solvants à base d’eau et de glycols dans lesquels elles sont en suspension. Leur densité correspondant à celle du solvant, le mouvement brownien thermique compense facilement l’attraction gravitationnelle, permettant aux encres CMJN de rester en suspension stable pendant des mois sans agitation.
L’encre blanche, en revanche, ne peut pas utiliser de colorants organiques, car aucune teinture transparente ou soluble ne peut masquer les fibres sombres d’un t-shirt en coton noir ou bleu marine. Pour obtenir l’opacité optique totale requise pour imprimer des couleurs éclatantes sur textile foncé, les chimistes doivent employer du dioxyde de titane (TiO2, forme rutile).
| Propriété Physique & Chimique | Encres Couleur CMJN (Cyan, Magenta, Jaune, Noir) | Encre Blanche DTG (Dioxyde de Titane TiO2) |
|---|---|---|
| Matière Colorante Principale | Colorants synthétiques organiques & noir de carbone | Dioxyde de titane rutile inorganique (TiO2) |
| Densité Relative (Masse Volumique) | 1,05 à 1,30 g/cm3 (Flottabilité neutre) | 4,20 à 4,26 g/cm3 (~400 % plus lourd) |
| Stabilisation Principale de la Dispersion | Mouvement moléculaire brownien naturel | Enveloppes de dispersants polymères électrostatiques |
| Taux de Sédimentation au Repos | Minime (Reste en suspension 30+ jours) | Rapide (Décante en 4 à 12 heures) |
| Teneur en Polymères Liants | Faible à moyenne (5 % à 8 % de résine) | Élevée (12 % à 18 % de résine acrylique/uréthane) |
| Cycle d’Entretien Requis | Contrôle hebdomadaire ou bimensuel | Agitation quotidienne stricte, essuyage & étanchéité du cap |
2. La Loi de Stokes en Pratique : Les 3 Stades de la Sédimentation de l’Encre Blanche
En mécanique des fluides, la vitesse à laquelle des particules solides sphériques chutent à travers un milieu liquide est régie par la loi de Stokes :
Le dioxyde de titane étant plus de quatre fois plus dense que le fluide porteur eau-glycol environnant, la vitesse de décantation est mathématiquement inévitable dès que l’encre reste statique. Sans agitation mécanique ou circulation constante du fluide, l’encre blanche subit un cycle de dégradation progressif en trois étapes distinctes :
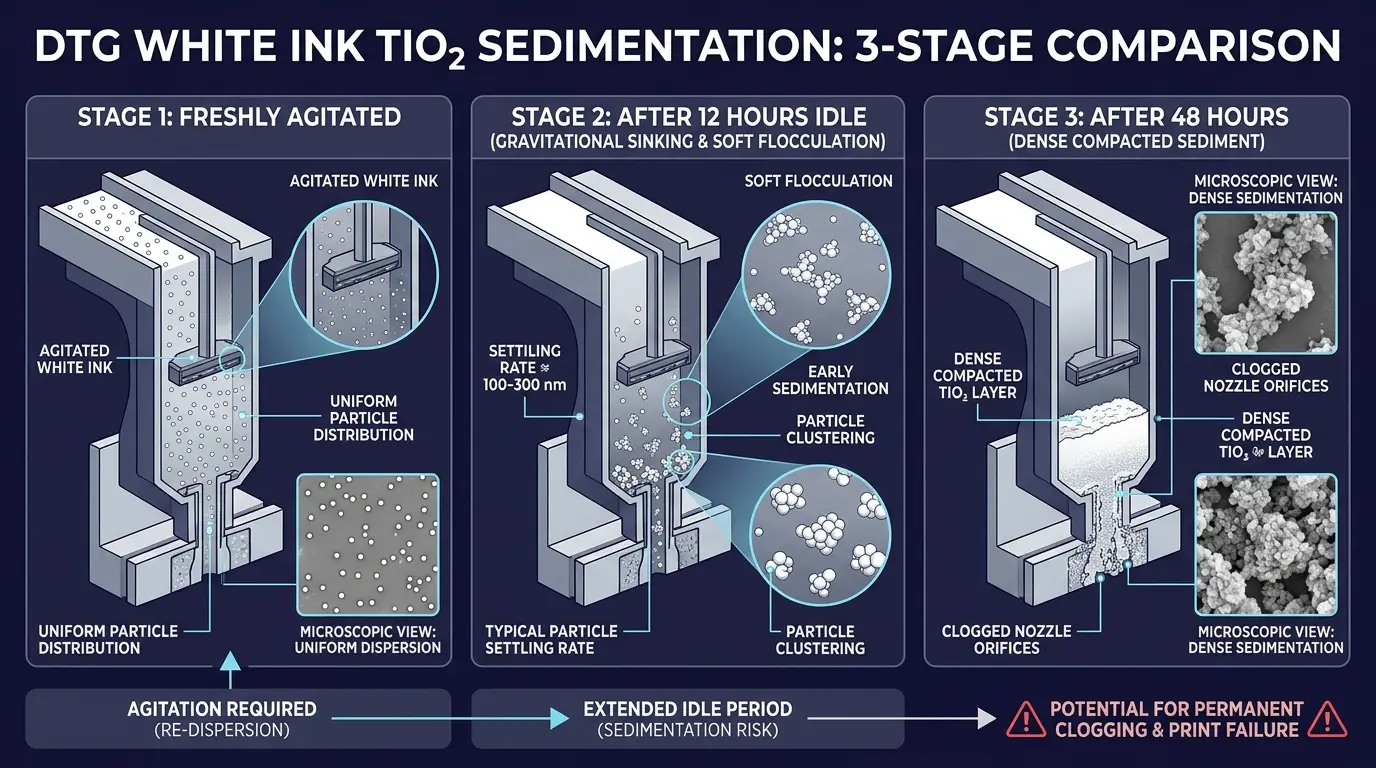
Fraîchement Agitée & Dispersée
Les particules de TiO2 nanométriques (moyenne 200–250 nm) sont uniformément enveloppées de dispersants polymères électrostatiques. La viscosité est optimale (3 à 6 mPa·s), permettant une éjection piézoélectrique nette des gouttelettes sans formation de satellites ni déviation de buse.
Floculation Douce & Décantation
La gravité surmonte la charge répulsive du dispersant. Les particules migrent vers le bas, créant un gradient de concentration. Le fluide supérieur devient aqueux et translucide, tandis que l’encre inférieure s’épaissit en boue, entraînant des manques de buses immédiats à l’impression.
Compactage en Gâteau Solide
Les particules individuelles s’imbriquent en une couche de sédiment dense et compactée comme du ciment au fond du tamis de l’amortisseur, des conduits d’encre et des collecteurs de la tête. Les nettoyages logiciels ne peuvent déloger cette pâte ; un rinçage chimique ou une récupération en bain à ultrasons devient alors nécessaire.
3. Évaporation du Ménisque & Réticulation du Liant Polymère
La sédimentation explique pourquoi les conduits d’encre et les amortisseurs s’encrassent, mais pourquoi les buses se bouchent-elles même lorsque la machine est allumée ? La réponse réside dans l’interface microscopique ouverte entre l’encre et l’air ambiant au niveau de l’orifice de la buse—appelée le ménisque.
Les encres DTG sont formulées pour adhérer aux fibres de coton brut et résister à des dizaines de cycles de lavage en machine. Pour y parvenir, l’encre contient de fortes concentrations de liants autoréticulants acryliques et polyuréthanes en phase aqueuse. Lors de la projection sur le textile et du passage sous presse à chaud ou dans un tunnel de séchage à 165°C (330°F), l’eau s’évapore et les chaînes polymères réticulent chimiquement en un film de latex insoluble et résistant à l’eau.
Cependant, ce même mécanisme chimique devient destructeur au niveau de la plaque de buses de la tête d’impression :
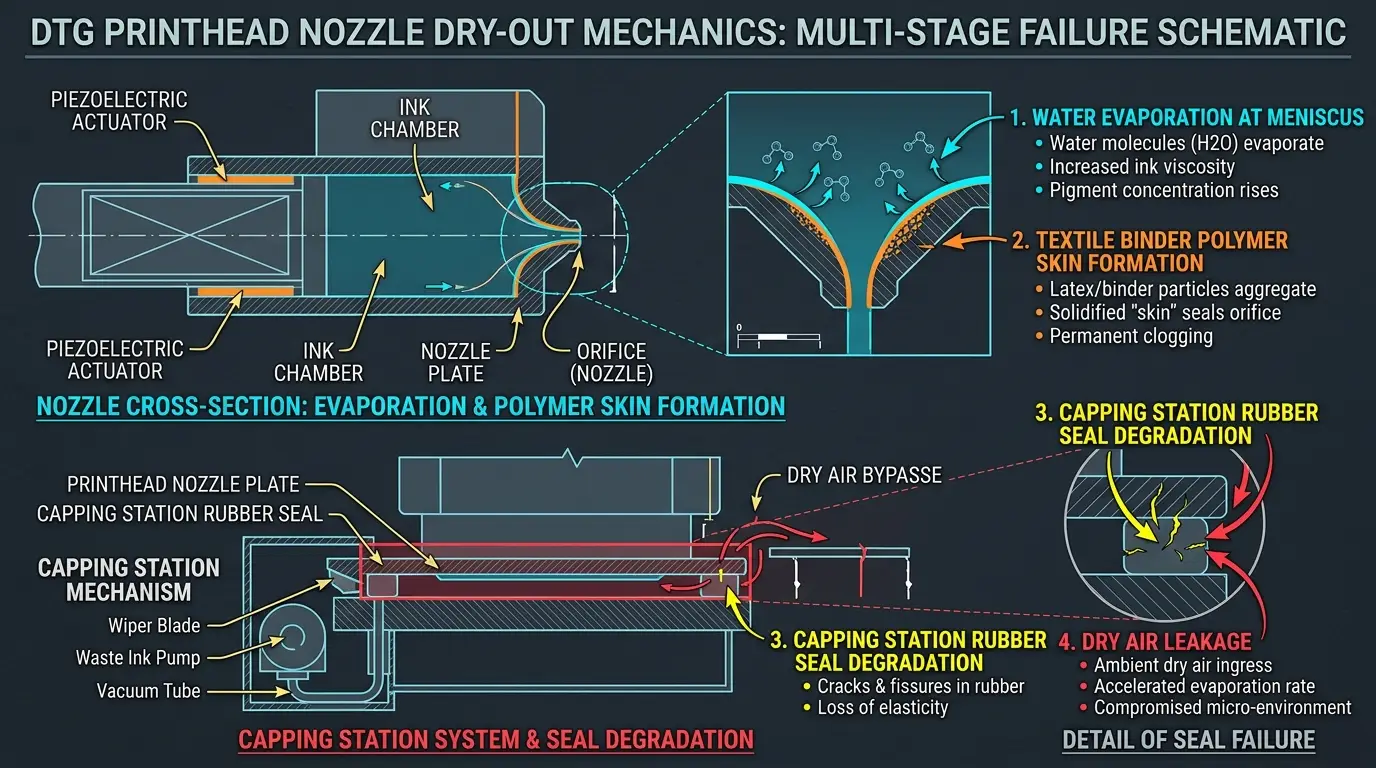
Le Pic Fatal de Viscosité : Pourquoi les Cycles de Nettoyage Échouent dès qu’une Peau se Forme
Une buse Epson MicroPiezo opérationnelle nécessite une viscosité d’encre comprise entre 3,0 et 5,5 mPa·s (centipoises) pour éjecter une micro-gouttelette de 3 à 20 picolitres. Lorsque l’humidité ambiante descend en dessous de 50 %, l’eau de surface s’évapore du ménisque de 20 microns en moins de 20 minutes. Avec le départ de l’eau, la concentration locale en liant et en pigment augmente de 400 %, faisant grimper la viscosité de l’encre à plus de 100 mPa·s. À ce stade, le cristal céramique de l’actionneur piézoélectrique ne peut plus se déformer avec une force suffisante pour expulser ce bouchon visqueux, provoquant une déviation totale et la défaillance de la buse.
4. Les Points Critiques du Matériel : Amortisseurs, Raclettes & Stations de Capsulage
Bien que les opérateurs incriminent souvent la tête d’impression elle-même en cas de buses défaillantes, la cause première provient presque toujours de l’un des trois composants périphériques de distribution et de maintenance :
Le Filtre Tamis de l’Amortisseur (Damper)
Chaque amortisseur DTG renferme un tamis microscopique en acier inoxydable de 15 microns conçu pour protéger la tête d’impression des impuretés. À mesure que le dioxyde de titane décante au fil des semaines d’utilisation, ces pores se colmatent de pigment compacté. Le débit d’encre se restreint, provoquant un désamorçage critique de l’encre blanche lors des aplats denses.
Le Joint de Capsulage en Caoutchouc
Le rebord en caoutchouc de la station de capsulage doit assurer une fermeture hermétique et étanche à l’air contre le chariot de la tête en position de repos. Si une croûte d’encre s’accumule sur le rebord, l’air s’infiltre pendant la nuit. Le micro-environnement humide s’effondre, transformant toutes les buses blanches en un bloc solide avant le matin.
La Raclette en Caoutchouc (Wiper Blade)
La raclette élimine les gouttelettes d’encre résiduelles après les nettoyages automatiques. Lorsqu’elle est négligée, elle accumule peluches de t-shirts et pâte de TiO2 séchée. Au lieu de nettoyer la plaque de buses lisse comme un miroir, elle frotte des cristaux durs et abrasifs sur les orifices, détruisant le délicat revêtement hydrophobe de surface.
5. Comment les Imprimantes Industrielles Résolvent le Bouchage : WIMS & Ingénierie des Fluides
Comprendre pourquoi l’encre blanche se bouche explique pourquoi les imprimantes de bureau modifiées artisanales tombent en panne si vite : elles sont dépourvues de l’ingénierie fluidique active nécessaire pour gérer des suspensions inorganiques denses. Les imprimantes professionnelles à plat de production s’appuient sur des architectures de défense active à plusieurs niveaux :
- Système de Gestion de l’Encre Blanche (WIMS) : Une pompe péristaltique automatisée prélève l’encre blanche au fond du réservoir principal, la fait circuler à travers les réservoirs secondaires et les conduits du chariot, puis la renvoie au réservoir principal 24 heures sur 24, évitant toute décantation même pendant les congés.
- Agitateurs de Réservoir Motorisés : Des agitateurs magnétiques rotatifs ou des pales mécaniques internes maintiennent le pigment uniformément dispersé dans le réservoir principal, empêchant la formation d’épaisses couches de sédiments à la base du réservoir.
- Architectures Dédiées à Double Tête : Séparer le canal blanc dans une tête d’impression dédiée à haut débit (par exemple, double tête Epson XP600 ou i3200) autorise des tensions de commande plus élevées, des tailles de gouttelettes accrues (jusqu’à 21 picolitres) et des cycles de nettoyage indépendants qui ne gaspillent pas les encres couleur CMJN.
- Modules de Capsulage Motorisés Hermétiques : Des stations de capsulage usinées par commande numérique dotées de joints en fluoroélastomère résistant aux solvants empêchent tout contact avec l’air ambiant et permettent un capsulage humide avec un liquide de conservation spécialisé pendant les périodes d’inactivité.
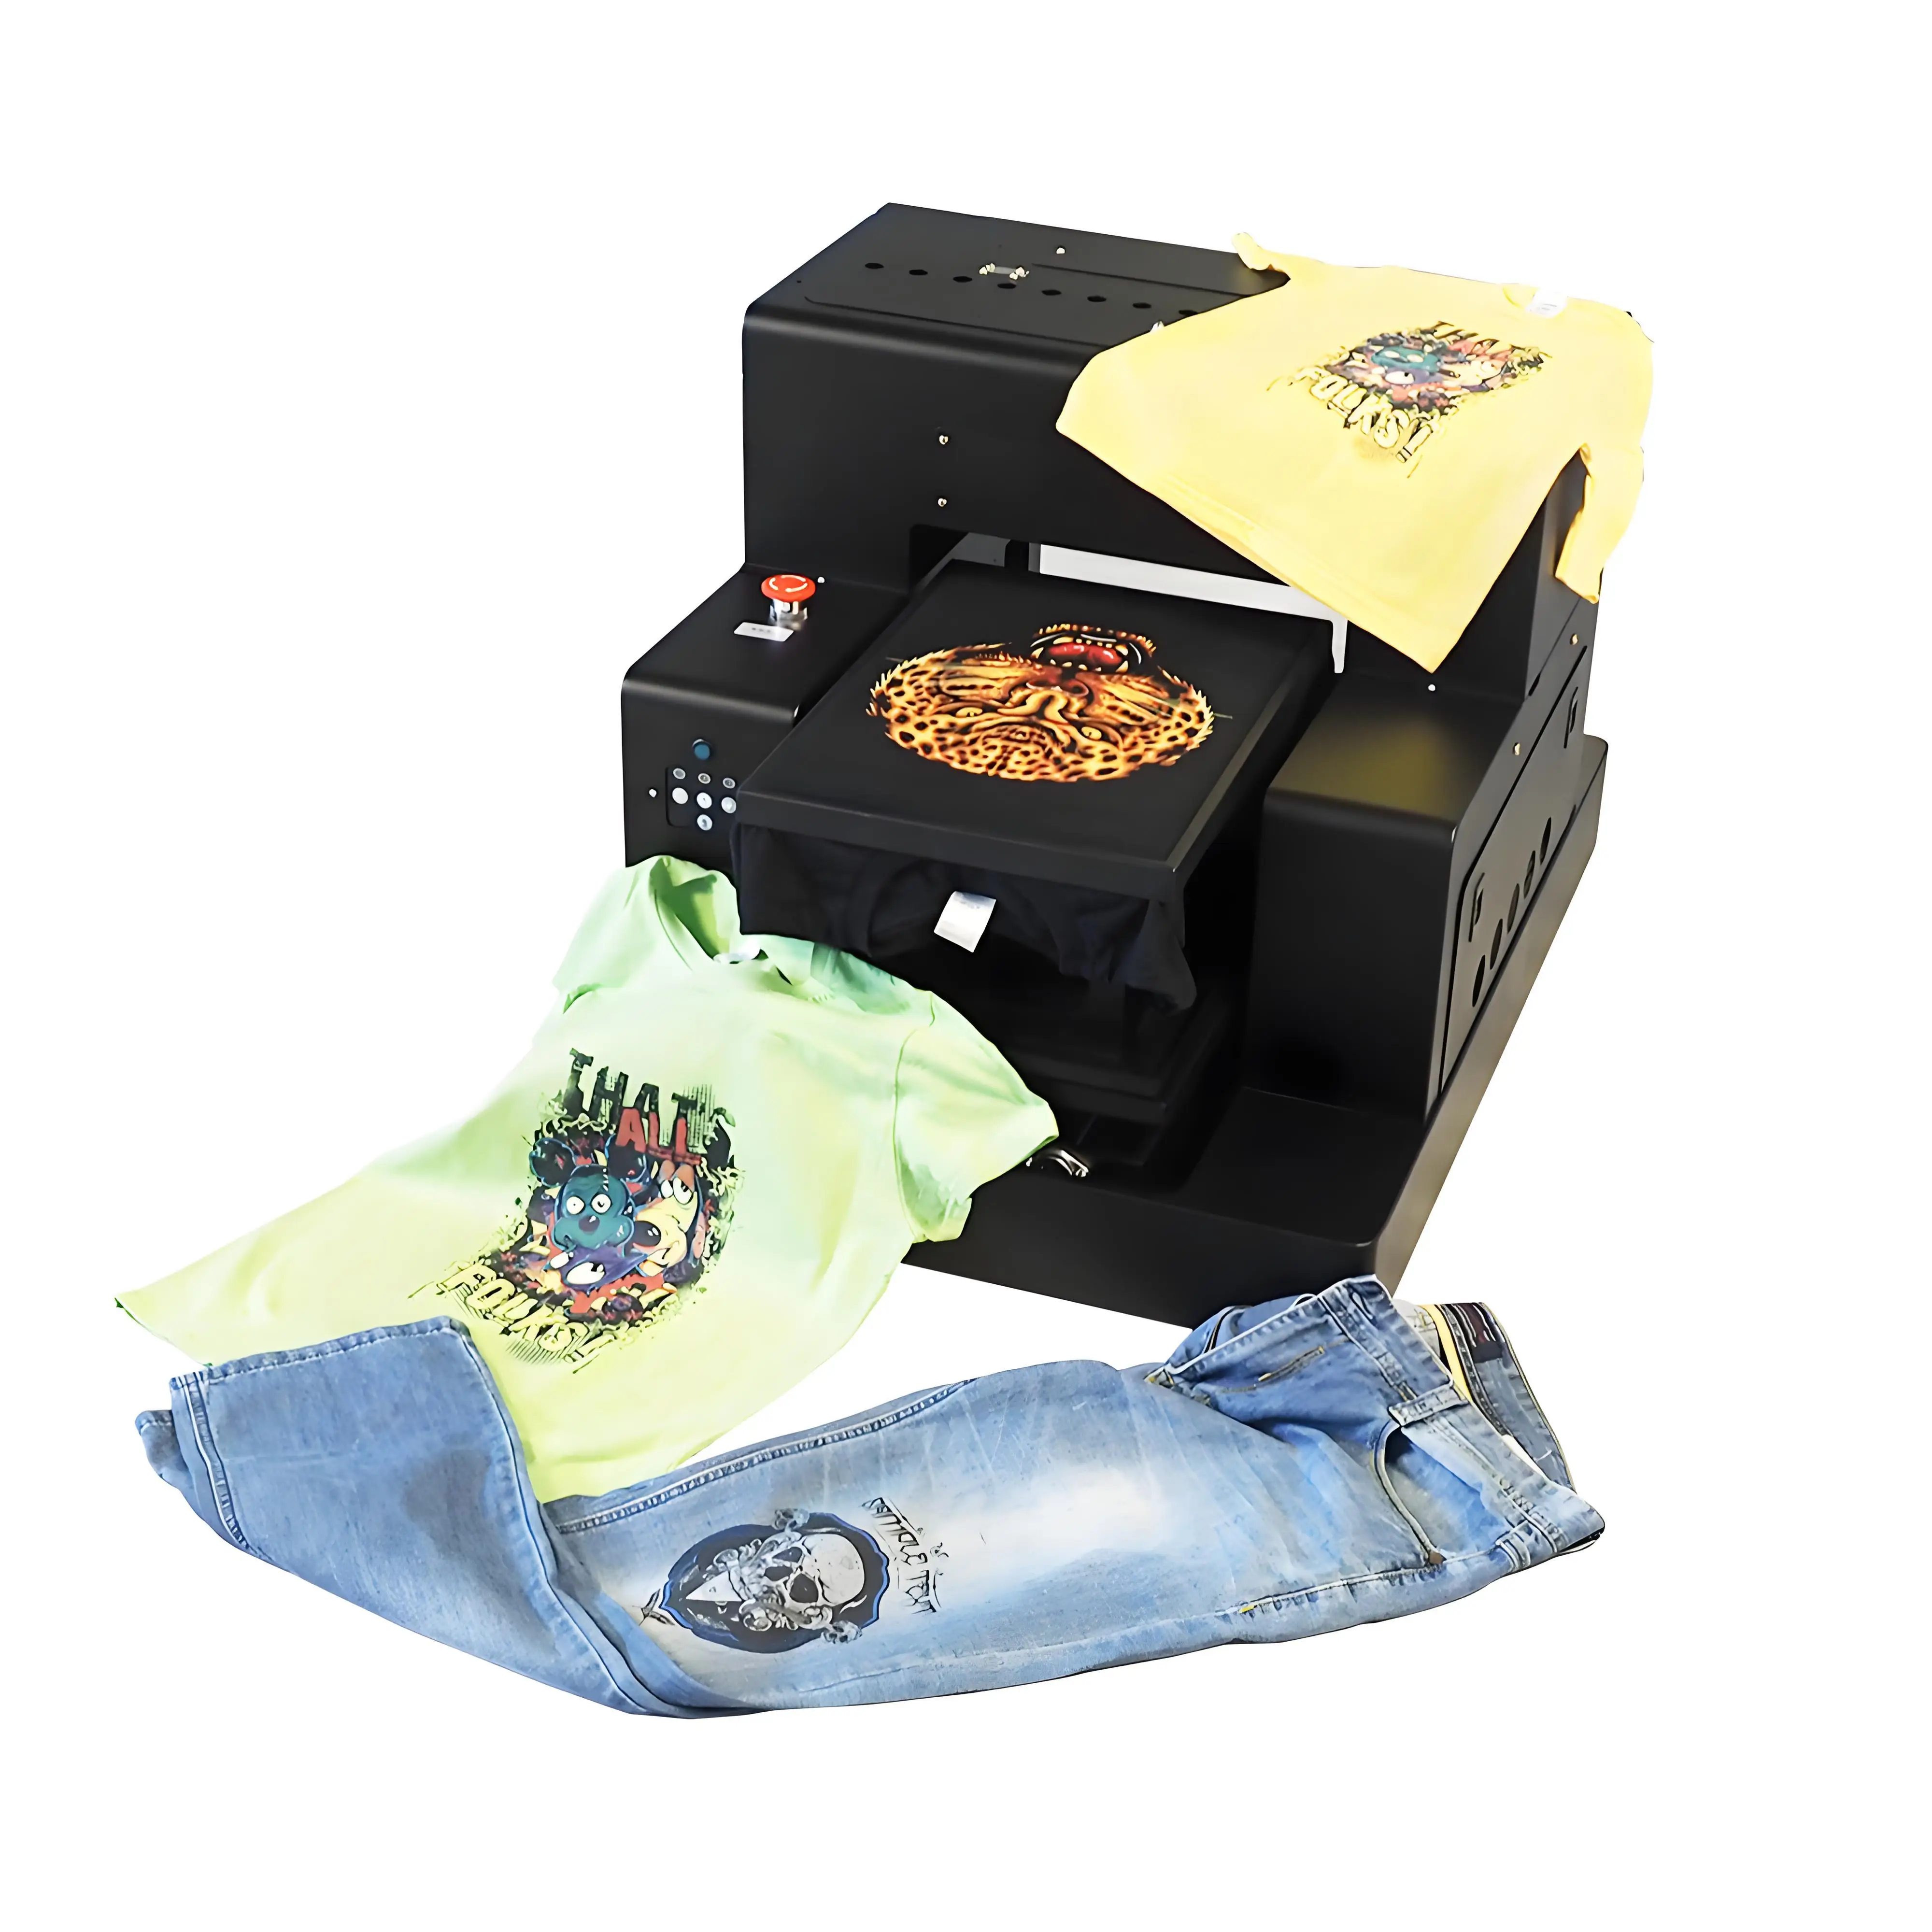
Imprimante Textile DTG A3 Commerciale GNFEI
- Système actif de circulation d’encre blanche (WIMS) par pompe péristaltique fonctionnant 24h/24 pour éliminer la sédimentation
- Impression en ligne simultanée de la sous-couche blanche et du CMJN en moins de 90 secondes par t-shirt foncé
- Rail de guidage linéaire industriel HIWIN avec vis sans fin à couple élevé pour une précision sous le millimètre
- Capteur de hauteur optique infrarouge automatique pour empêcher les frottements de tête et le contact des fibres
- Architecture ouverte pour encre pigmentaire textile en vrac permettant d’économiser 80 % sur les coûts de consommables
7. Foire Aux Questions (FAQ)
Q1. Pourquoi l’encre blanche DTG est-elle tellement plus lourde que les encres CMJN ? ▼
L’encre blanche DTG utilise du dioxyde de titane (TiO2) minéral pour obtenir une opacité optique totale sur textiles foncés. Le TiO2 présente une densité relative d’environ 4,2 g/cm3, soit plus de quatre fois la masse des colorants organiques et pigments de noir de carbone employés dans les encres CMJN (environ 1,0 à 1,2 g/cm3). Cette masse extrême provoque la précipitation rapide des particules de pigment blanc hors de la suspension liquide sous l’effet de la gravité.
Q2. À quelle vitesse l’encre blanche DTG commence-t-elle à décanter lorsque l’imprimante est à l’arrêt ? ▼
La sédimentation gravitationnelle commence dès 2 à 4 heures d’inactivité. Entre 12 et 24 heures, des gradients de concentration mesurables se forment dans les conduits et les amortisseurs (dampers). Après 48 heures sans agitation ni circulation, les particules de dioxyde de titane se tassent en une couche de sédiments dense et visqueuse qu’un simple cycle de nettoyage logiciel ne peut plus redisperser.
Q3. Que se passe-t-il chimiquement lorsque l’encre blanche sèche au niveau du ménisque des buses ? ▼
L’encre blanche DTG contient des liants polymères autoréticulants spécifiques (émulsions acryliques ou polyuréthanes) conçus pour fixer l’encre aux fibres de coton lors du séchage thermique. Exposés à l’air ambiant sec, l’eau et les agents humectants s’évaporent en 15 à 30 minutes, déclenchant la formation prématurée d’un film polymère. Cela crée une pellicule plastique résistante et imperméable obstruant l’orifice microscopique de la buse.
Q4. Pourquoi les nettoyages de tête logiciels standard échouent-ils souvent à déboucher l’encre blanche ? ▼
Les nettoyages de tête logiciels classiques reposent sur l’aspiration de la pompe péristaltique de la station de capsulage. Si la sédimentation du pigment a colmaté le tamis filtrant de l’amortisseur ou si le liant a durci sur l’orifice de la buse, la dépression aspire simplement l’encre des canaux voisins tout en aspirant des bulles d’air autour du bouchon, ce qui aggrave le désamorçage au lieu de déloger les solides compactés.
Q5. Qu’est-ce que le système WIMS et comment empêche-t-il le bouchage ? ▼
Le système de gestion de l’encre blanche WIMS (White Ink Management System) utilise une pompe péristaltique automatisée et un agitateur motorisé dans le réservoir pour faire recirculer en continu le pigment blanc dans tout le circuit d’alimentation. En maintenant une vitesse de cisaillement fluide constante, le WIMS empêche la décantation gravitationnelle et maintient les nanoparticules de dioxyde de titane en suspension 24h/24 et 7j/7.
Q6. Pourquoi les amortisseurs (dampers) DTG doivent-ils être remplacés plus souvent que sur les imprimantes UV ou éco-solvant ? ▼
Les dampers DTG intègrent des filtres à tamis en acier inoxydable de haute précision (généralement de 10 à 20 microns) destinés à retenir les particules de TiO2 agglomérées avant l’entrée dans la tête d’impression. Le pigment blanc décantant en continu dans la chambre de l’amortisseur, la membrane filtrante s’encrasse progressivement de sédiments durs, provoquant un manque d’encre à haute vitesse d’impression. Il est conseillé de remplacer les dampers tous les 3 à 6 mois.
Q7. En quoi l’humidité de la pièce influence-t-elle directement la longévité de la tête DTG en encre blanche ? ▼
Les imprimantes DTG nécessitent une humidité relative comprise entre 50 % et 70 %. Lorsque l’humidité ambiante descend sous 40 %, le taux d’évaporation de la phase aqueuse au ménisque de la buse augmente de manière exponentielle. Même pendant les mouvements normaux du plateau entre deux t-shirts, les buses commencent à sécher, entraînant déviations de jet, bandes d’impression et formation prématurée de croûtes sur la station de capsulage.
Q8. Une raclette (wiper blade) encrassée peut-elle provoquer le bouchage irrémédiable de la tête en encre blanche ? ▼
Oui. Si la raclette en caoutchouc est couverte de résidus d’encre blanche séchée et de peluches textiles, elle n’essuie plus la plaque de buses proprement. Au contraire, elle frotte des cristaux abrasifs de TiO2 durci sur le revêtement hydrophobe fluoropolymère de la plaque de buses, le rayant et repoussant des débris de liant polymérisé directement à l’intérieur des orifices.
Q9. Pourquoi la défaillance de la station de capsulage détruit-elle immédiatement les buses d’encre blanche ? ▼
La station de capsulage crée une micro-chambre étanche et humide au-dessus de la tête d’impression lorsqu’elle est au repos. Si des dépôts d’encre séchée sur le joint en caoutchouc empêchent une fermeture hermétique, l’air sec ambiant s’infiltre continuellement. L’ensemble de la rangée de buses blanches sèche alors en un bloc solide de polymère et de pigment en 24 à 48 heures.
Q10. Quelle routine d’entretien quotidien est indispensable pour garantir un jet parfait à 100 % en encre blanche ? ▼
Chaque journée de production exige 3 étapes incontournables : (1) Agiter tous les flacons ou cartouches d’encre blanche pendant 30 à 60 secondes ; (2) Nettoyer la raclette, le contour du joint de capsulage et le périmètre de la tête avec une solution de nettoyage DTG dédiée et des bâtonnets en mousse non pelucheux ; (3) Imprimer un motif de test de buses et réaliser un rinçage de fin de journée du tampon de capsulage avec du liquide de conservation humide.
Protégez votre investissement DTG grâce à la circulation active WIMS
Ne perdez plus votre temps à déboucher les buses blanches chaque matin. Les imprimantes DTG professionnelles GNFEI A3 et grand format intègrent une recirculation d’encre péristaltique automatisée 24h/24, des agitateurs motorisés et une architecture double MicroPiezo pour garantir une production continue et fiable.