Qu'est-ce que l'impression DTG et comment fonctionne le Direct-to-Garment ? | GNFEI
L'industrie du vêtement personnalisé a connu une transformation numérique majeure au cours de la dernière décennie. Pendant des décennies, la sérigraphie traditionnelle a régné sans partage sur la personnalisation de t-shirts, imposant des quantités minimales de commande (MOQ) contraignantes, l'insole de coûteux cadres de sérigraphie et des heures de calage machine. Aujourd'hui, l'impression DTG (Direct-to-Garment ou impression textile directe) a révolutionné la confection de vêtements personnalisés en projetant des encres pigmentaires aqueuses directement au cœur des fibres naturelles avec une précision photographique. Que vous lanciez une marque de streetwear à la demande, honoriez des commandes de vêtements d'entreprise ou gériez un atelier d'impression commercial, maîtriser la chimie, le flux opératoire, la compatibilité des matières et la rentabilité unitaire du direct-to-garment est indispensable pour développer votre activité.
1. Qu'est-ce que l'impression DTG ? Définition & Chimie des Encres
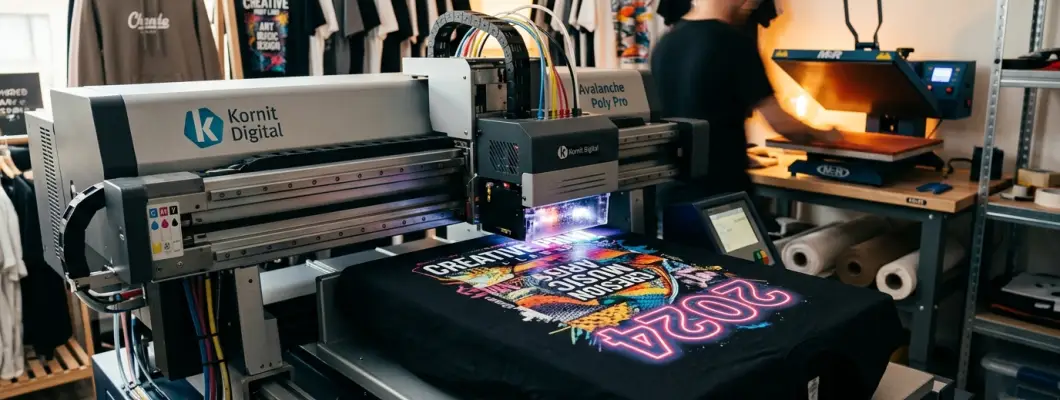
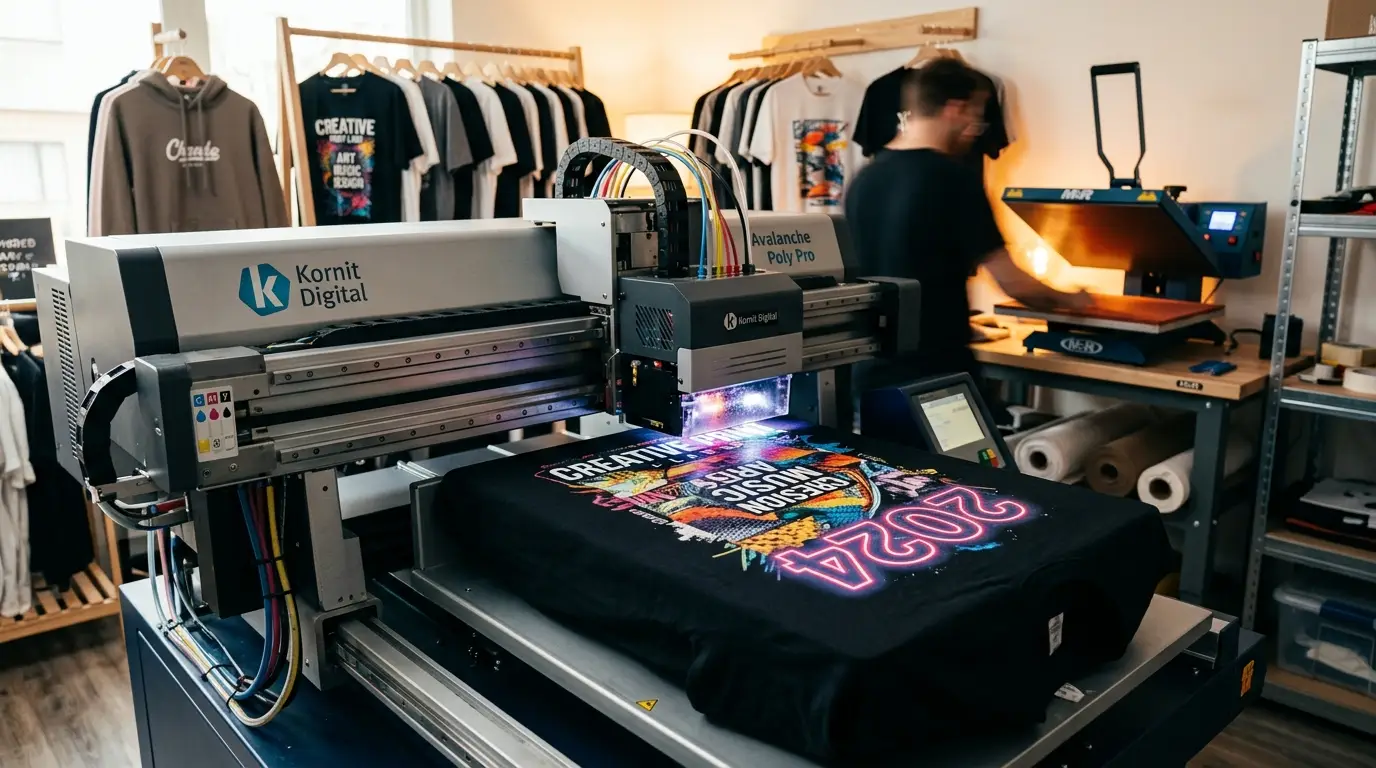
À la base, l'impression DTG (Direct-to-Garment) est une technologie d'impression numérique à jet d'encre développée spécifiquement pour le textile. Plutôt que de transférer des motifs par le biais d'un papier transfert ou d'insoler des toiles de sérigraphie, une imprimante DTG maintient le vêtement sur un plateau ajustable, déplace des têtes d'impression piézoélectriques industrielles au-dessus du tissu et projette d'infimes gouttelettes de quelques picolitres d'encre pigmentaire à base d'eau au cœur du maillage textile.
Contrairement à la sublimation (qui utilise des colorants à dispersion activés par la chaleur se liant uniquement aux polymères de polyester synthétique), ou à l'impression solvant/UV (qui forme un film polymère externe durci sur des surfaces rigides non poreuses), l'impression DTG repose sur une formulation chimique tripartite sophistiquée :
Pigments Aqueux
Des pigments organiques broyés à l'échelle submicronique en suspension dans de l'eau déminéralisée et des humectants, assurant une fluidité parfaite à travers les micro-buses sans décantation.
Liants Polymères
Des émulsions de résine polyuréthane ou acrylique thermodurcissables qui fondent sous la presse à chaud pour emprisonner les particules de pigment dans la structure des fibrilles de cellulose.
Prétraitement Cationique
Une solution d'apprêt aux sels métalliques multivalents chargés positivement qui flocule chimiquement l'encre blanche chargée négativement pour la maintenir à la surface du textile.
2. Procédé Étape par Étape : Comment Fonctionne le DTG en Pratique ?
Pour obtenir une résolution d'impression professionnelle, un gamut colorimétrique éclatant et une résistance supérieure à 50 cycles de lavage, l'impression DTG suit un protocole opératoire standard (SOP) rigoureux en 5 étapes. Négliger ou mal exécuter l'une de ces étapes entraîne des couleurs ternes, la fibrillation des fibres ou un écaillage prématuré au lavage.
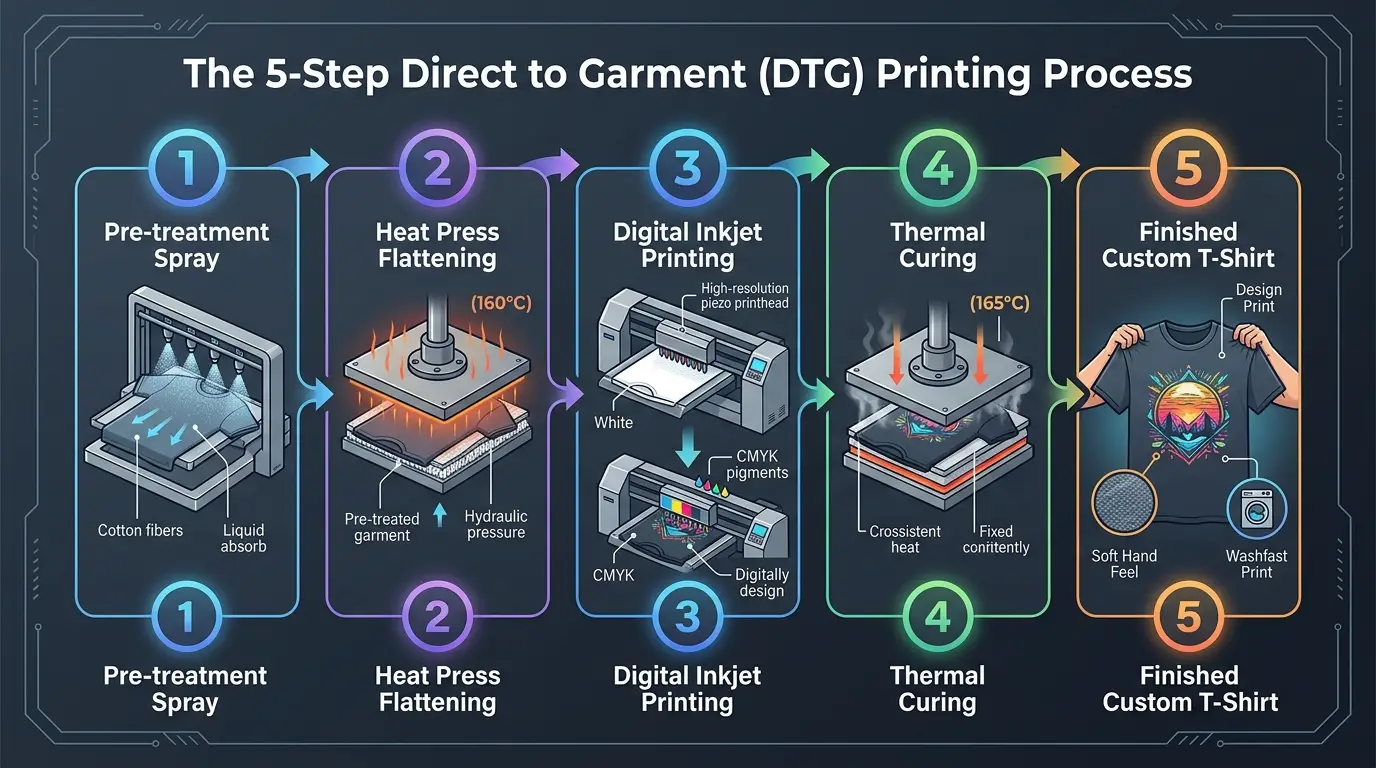
Étape 1 : Application du Prétraitement (Indispensable pour Textiles Sombres)
Pour les vêtements foncés ou noirs nécessitant une sous-couche d'encre blanche, un prétraitement liquide doit être appliqué uniformément sur la zone à imprimer à l'aide d'une machine de prétraitement automatique ou d'un pistolet pneumatique. Le grammage appliqué doit être rigoureusement calibré (généralement 20 g à 30 g pour un format A3 sur coton ringspun). Un sous-dosage produit des blancs ternes et délavés, tandis qu'un surdosage crée un cadre cartonné et cristallisé autour du motif sur le tissu.
Étape 2 : Séchage à la Presse à Chaud & Aplatissement des Fibrilles
Le t-shirt imprégné de prétraitement est placé sous une presse à chaud professionnelle réglée à 160 °C (320 °F) pendant 25 à 35 secondes avec une pression moyenne à forte, protégé par une feuille de papier sulfurisé siliconé. Cette étape remplit deux fonctions déterminantes : elle évapore complètement l'eau de la solution de prétraitement et plaque mécaniquement les micro-fibres de surface du coton (fibrilles), évitant l'effet pelucheux et les accrochages avec les têtes d'impression.
Étape 3 : Chargement sur Plateau & Impression Jet d'Encre Haute Précision
Le vêtement est soigneusement enfilé sur le plateau d'impression et maintenu par un cadre de tension ou par aspiration sous vide pour éliminer tout pli. Le capteur de hauteur infrarouge ajuste la distance de sécurité entre les buses et le tissu (typiquement 1,5 mm à 2,0 mm). Le logiciel RIP traite le fichier graphique et pilote l'éjection d'une sous-couche blanche dense sur les textiles sombres, immédiatement suivie des gouttes de quadrichromie CMJN. Les têtes piézoélectriques projettent des gouttes de 3,5 à 7 picolitres jusqu'à une résolution de 1440 DPI.
Étape 4 : Fixation Thermique & Réticulation des Résines Polymères
À la sortie de l'imprimante, l'encre textile fraîchement déposée est encore humide et soluble dans l'eau. Pour lui conférer une résistance permanente à l'eau et aux détergents, le vêtement est fixé sous une presse à chaud à 165 °C (330 °F) pendant 90 secondes avec une pression légère (ou convoyé dans un tunnel de séchage à air chaud pulsé à 155 °C pendant 2,5 minutes). L'énergie thermique évacue toute l'humidité résiduelle, provoquant la réticulation des chaînes de résine polyuréthane qui emprisonnent définitivement les pigments colorés au cœur des fibres de coton.
Étape 5 : Contrôle Qualité, Pliage & Toucher Doux Naturel Prêt pour la Vente
Une fois refroidi, le vêtement offre son toucher doux caractéristique (« soft hand feel »). L'encre étant absorbée et liée à l'échelle moléculaire des fibrilles sans former de plaque plastique rigide, le tissu conserve toute sa respirabilité, sa souplesse et son confort au porté. Après un contrôle visuel et un test d'élasticité rapide, le t-shirt est prêt pour le pliage, l'ensachage et la livraison au client final.
3. Le Rôle Clé du Prétraitement : Pourquoi l'Encre Blanche Exige la Floculation
L'une des questions les plus courantes chez les débutants en impression textile numérique est : « Pourquoi est-il indispensable de pulvériser un prétraitement sur les t-shirts sombres avant d'imprimer ? » La réponse réside dans la chimie des colloïdes et le comportement physique de l'encre textile blanche opaque.
Les encres textiles CMJN standard sont des mélanges de pigments et de colorants semi-translucides. Lorsqu'elles sont projetées sur un t-shirt 100 % coton blanc, le tissu fait office de fond réflecteur, faisant ressortir les couleurs éclatantes sans nécessiter de sous-couche blanche ni de prétraitement. En revanche, si vous pulvérisez de l'encre CMJN liquide directement sur un t-shirt en coton noir, le fond sombre absorbe la lumière transmise et les motifs restent quasiment invisibles.
Pour reproduire des visuels éclatants sur textiles sombres, l'imprimante doit d'abord déposer une couche d'encre blanche opaque (formulée avec du dioxyde de titane microscopique — TiO2). Or, le coton est une fibre naturelle hautement poreuse et dotée d'une forte capillarité. Sans prétraitement, l'encre blanche liquide s'infiltre instantanément dans le fil et se dilue dans la maille sombre :
Le Mécanisme Chimique de Floculation Cationique Expliqué
Le liquide de prétraitement contient des sels cationiques multivalents (généralement des sels de calcium ou de magnésium). Les particules de dioxyde de titane présentes dans l'encre DTG blanche possèdent une charge négative (anionique) pour demeurer stables en suspension liquide. Dès la milliseconde où la gouttelette d'encre blanche anionique entre en contact avec le prétraitement cationique séché sur le coton, une réaction instantanée de neutralisation des charges se produit. L'émulsion colloïdale se rompt et les particules de titane blanc floculent (coagulent et se figent instantanément) à la surface du tissu. Cela forme une barrière blanche opaque et homogène sur laquelle les gouttes de couleur CMJN peuvent se déposer avec une netteté parfaite, sans couler ni s'enfoncer.
4. Compatibilité des Matières : Sur Quels Textiles Peut-on Imprimer ?
Les encres textiles pigmentaires aqueuses sont chimiquement conçues pour réagir avec les fibres organiques naturelles. Cependant, la confection moderne utilise une grande variété de mélanges textiles. Voici comment se comporte l'impression directe selon les matières :
100 % Coton Peigné Ringspun
Choix Idéal (10/10)La matière de référence absolue pour l'impression DTG. Les fibres de cellulose naturelles absorbent les liants en profondeur, assurant un éclat colorimétrique maximal, des dégradés de peau veloutés et une excellente tenue au lavage dépassant 50 cycles.
Mélanges Coton / Polyester
Bonne Performance (7-8/10)Idéal pour les sweats à capuche molletonnés et les t-shirts chinés. Les mélanges 80/20 offrent une bonne opacité ; les mélanges 50/50 présentent un style vintage/chiné subtil car le pigment se fixe prioritairement sur les fibres de coton.
Textiles Tri-Blend
Esthétique Vintage (6/10)La rayonne et le polyester ne créant pas de liaisons aussi fortes avec les liants aqueux que le coton, les impressions sur tri-blend affichent un rendu volontairement estompé, très doux et patiné d'inspiration rétro.
100 % Synthétique / Polyester
Déconseillé (3/10)Les fibres de polyester sont non poreuses et hydrophobes. Lors de la cuisson à 160 °C, les colorants synthétiques du polyester subliment et migrent dans l'encre DTG fraîche (migration de teinture), teintant les impressions blanches en rose ou en gris.
5. DTG vs Sérigraphie vs DTF : Comparatif Technique Approfondi
Dans l'impression textile moderne, les ateliers et professionnels évaluent couramment les atouts respectifs du DTG (Direct-to-Garment), de la sérigraphie et du DTF (Direct-to-Film). Chaque technologie répond à des volumes de production, des types de matières et des modèles économiques bien précis.
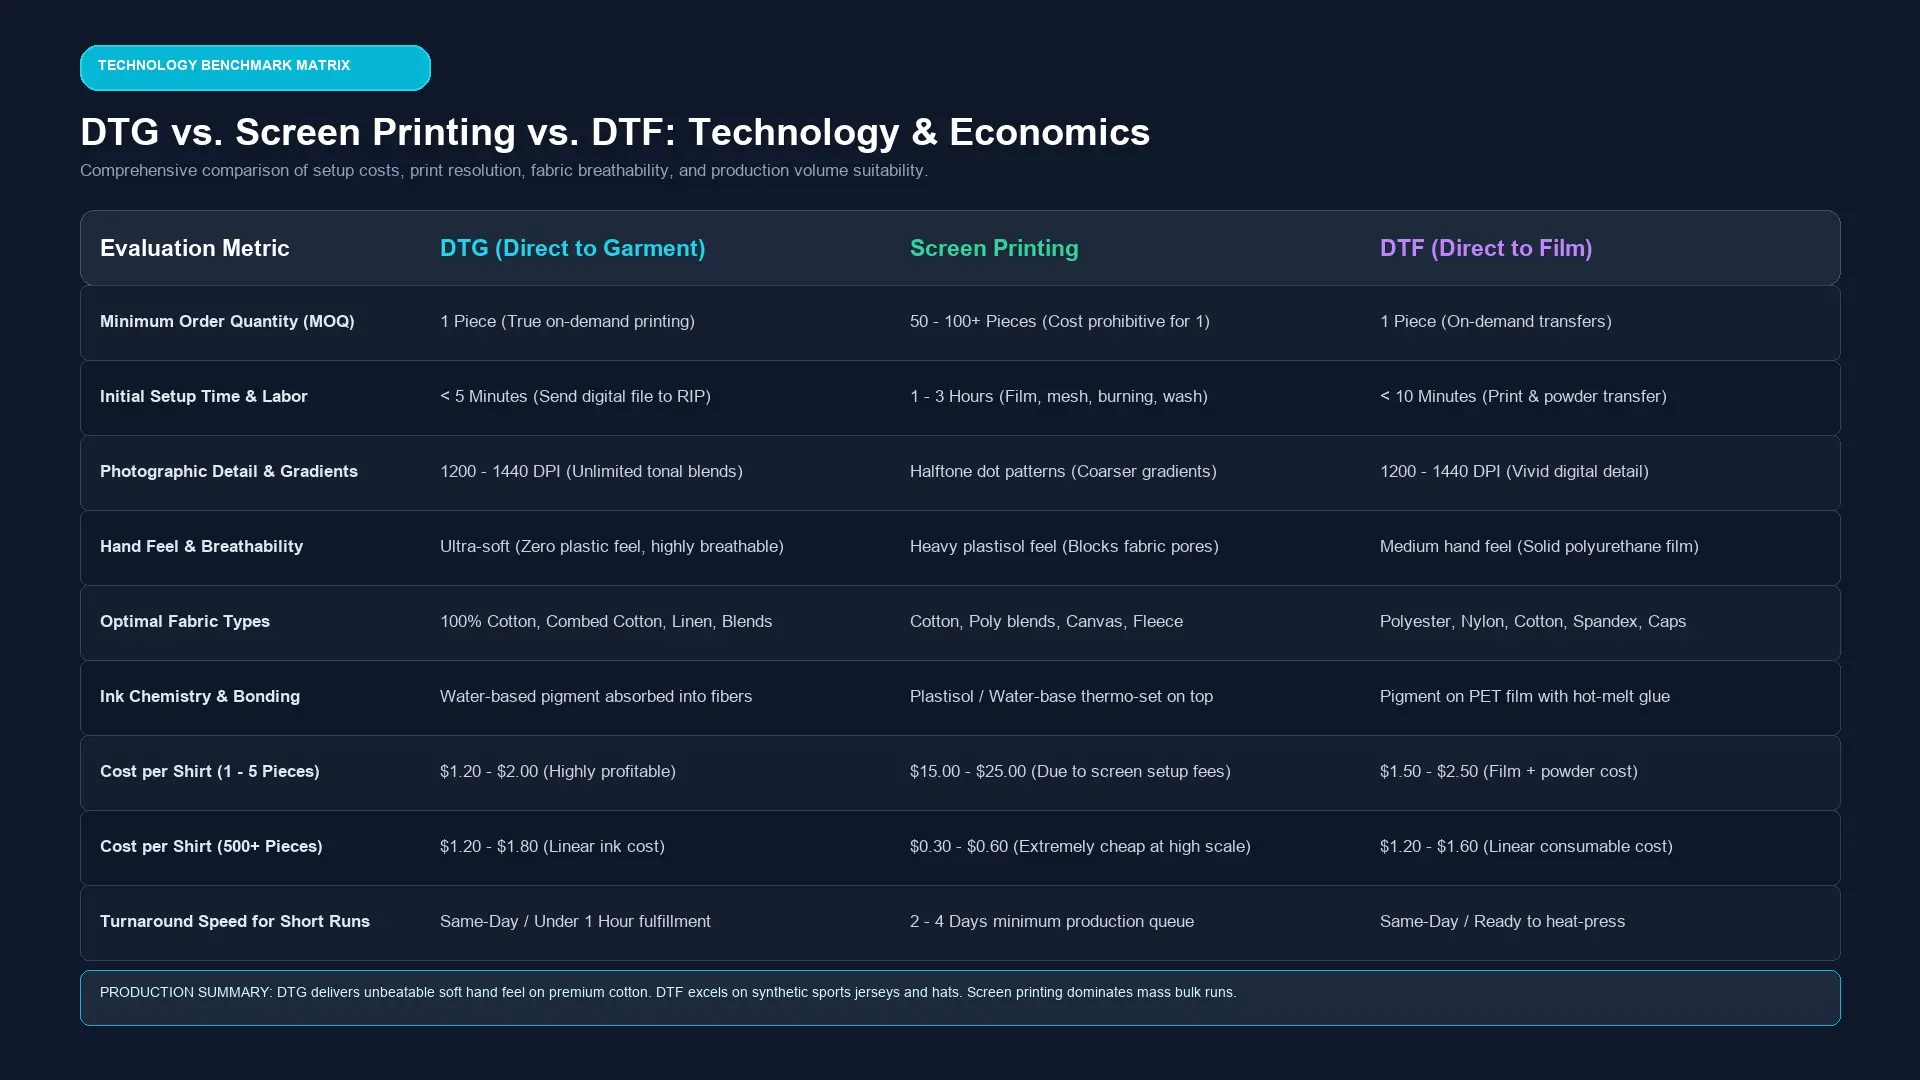
| Critère Technique | DTG (Direct-to-Garment) | Sérigraphie Traditionnelle | DTF (Direct-to-Film) |
|---|---|---|---|
| Quantité Minimale (MOQ) | 1 pièce (Aucun calage) | 50 à 100+ pièces (Calage lourd) | 1 pièce (Aucun calage) |
| Coût et Temps de Calage | Import direct du fichier RIP | 25 à 50 € par cadre, 1 à 2 h | Import direct du fichier RIP |
| Finesse des Couleurs & Dégradés | Photographique (jusqu'à 1440 DPI) | Tons directs limités, trames demi-teintes | Photographique (jusqu'à 1440 DPI) |
| Toucher Textile & Respirabilité | Ultra-doux, respirant, naturel | Toucher plastisol épais et imperméable | Léger toucher transfert polymère |
| Compatibilité des Matières | Optimal sur 100 % coton et mélanges coton | Toutes matières avec encres adaptées | Universel (coton, polyester, nylon, cuir) |
| Vitesse de Production | 60 à 90 s par t-shirt (1 plateau) | 500+ t-shirts/h (carrousel automatique) | Impression automatisée de film en rouleau |
| Cas d'Usage Idéal | Vente au détail à la demande, 1 à 50 pièces | Grosses séries événementielles, 100 à 10 000+ | Logos, casquettes, synthétiques, mélanges |
6. Économie de Production & Analyse de Rentabilité
Comprendre le coût des consommables par impression est indispensable pour fixer vos prix de vente et calculer le retour sur investissement (ROI) de votre équipement. Le DTG supprimant les coûts fixes d'écrans, les studios de personnalisation dégagent d'excellentes marges bénéficiaires, y compris sur les commandes unitaires :
Structure Typique du Coût de Revient Unitaire (Visuel A3 Plein Torse sur T-Shirt Foncé)
7. Maintenance Indispensable : Protéger Vos Têtes d'Impression des Bouchages
Le talon d'Achille de toute imprimante direct-to-garment réside dans la sédimentation de l'encre blanche. Les particules de dioxyde de titane étant naturellement lourdes, elles décantent si l'encre reste immobile dans les bouteilles, les amortisseurs (dampers) ou les canaux de buses piézoélectriques. L'application d'un entretien préventif rigoureux garantit une production continue et prolonge la durée de vie de vos têtes d'impression au-delà de 18 à 24 mois :
Recirculation Active de l'Encre Blanche
Les imprimantes commerciales modernes intègrent des pompes de circulation automatiques programmées qui font circuler l'encre blanche à travers les dampers et la renvoient au réservoir toutes les 30 minutes, empêchant la sédimentation des pigments même à l'arrêt.
Nettoyage Quotidien du Capping & de la Raclette Wiper
À la fin de chaque journée de production, nettoyez délicatement le pourtour en caoutchouc de la station d'obturation (capping) et la lame de raclette avec un bâtonnet imbibé de liquide de nettoyage textile spécialisé pour éliminer les résidus collants de liant.
Contrôle Strict de l'Humidité Ambiante (50 à 60 %)
Les encres textiles à base d'eau s'évaporent très vite dans un air trop sec. Maintenez votre atelier entre 20 et 26 °C (68-78 °F) avec une humidité relative de 50 % à 60 % grâce à un humidificateur ultrasonique.
Mise en Capping Humide pour la Nuit
Avant d'éteindre la machine, déposez 5 à 8 gouttes de solution nettoyante hydratante sur le tampon du capping pour maintenir la plaque de buses immergée dans une vapeur protectrice, évitant ainsi le séchage de micro-pellicules d'encre.
8. Matériel Recommandé : Solutions d'Impression DTG GNFEI A3
Que vous lanciez un atelier d'impression à la demande en ligne, installiez un stand de t-shirts personnalisés en boutique ou enrichissiez un atelier de sérigraphie existant pour traiter les petites séries, la technologie GNFEI propose des équipements DTG fiables, en direct d'usine, conçus pour maximiser votre temps de production.
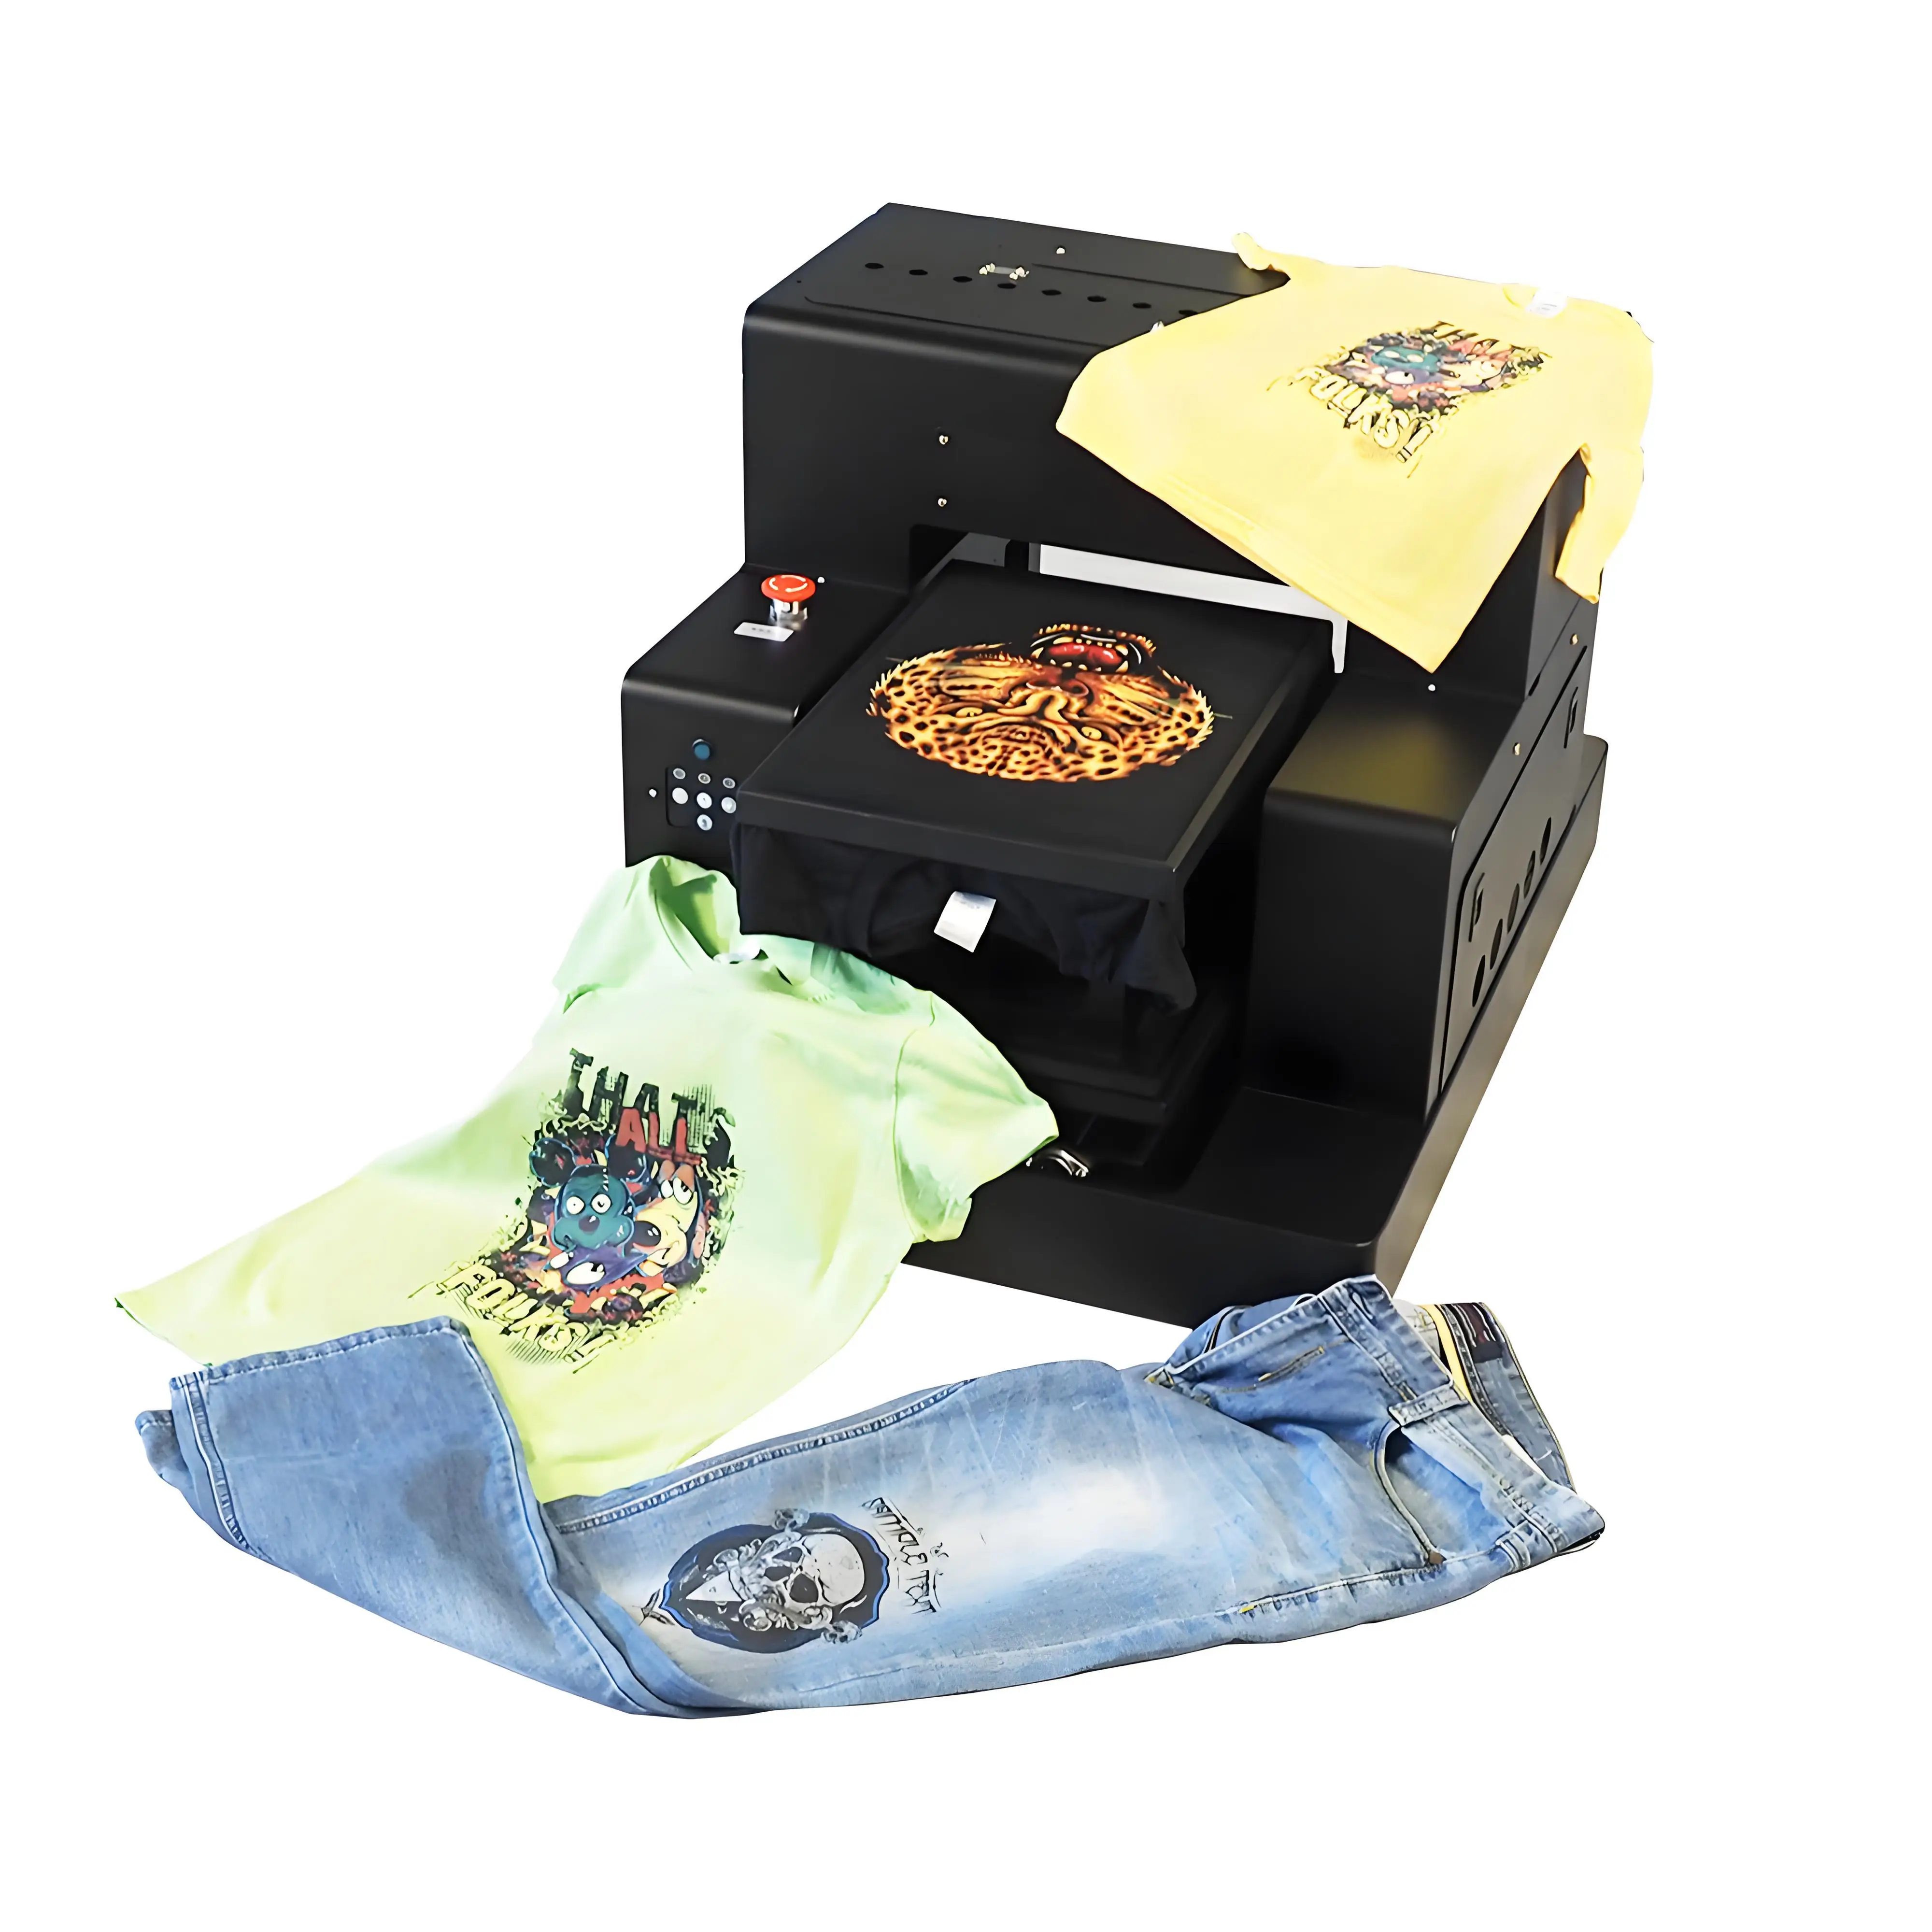
Imprimante T-Shirt DTG GNFEI A3
La station d'impression textile numérique compacte par excellence pour les professionnels de la personnalisation de t-shirts. Équipée d'une recirculation active de l'encre blanche, d'un capteur de hauteur de plateau par infrarouge et d'une tête piézoélectrique haute densité offrant une résolution jusqu'à 1440 DPI.
- Pompe de circulation d'encre blanche intégrée éliminant tout risque de buses bouchées
- Grand plateau d'impression de 330 x 420 mm (A3+) adapté aux sweats et t-shirts
- Capteur anticollision infrarouge protégeant la tête de tout frottement textile
- Logiciel RIP professionnel générant automatiquement la sous-couche blanche
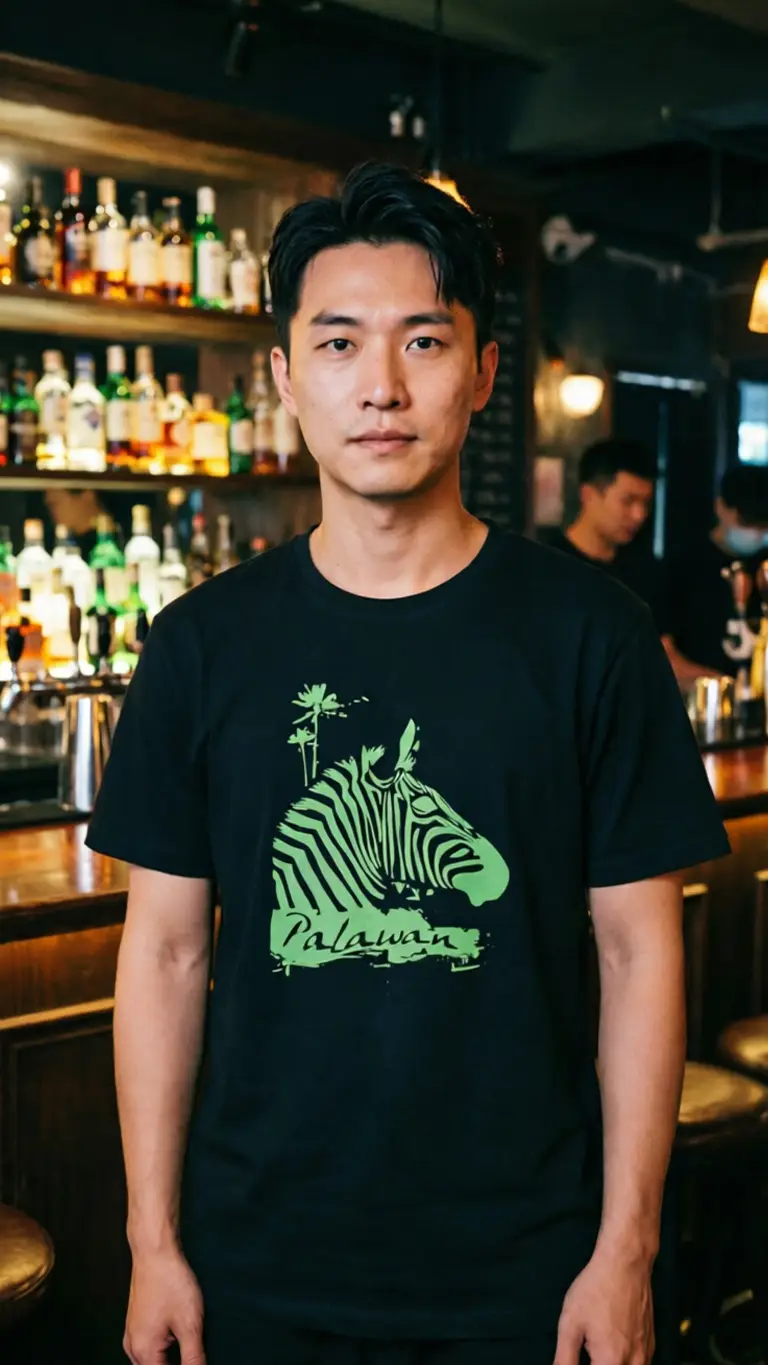
Échantillon sur T-Shirt en Coton Noir Haute Densité
Observez la netteté chirurgicale de la typographie, les dégradés sans grain et l'absence totale de transparence du tissu sombre grâce à la sous-couche blanche dense. Le textile conserve toute sa respirabilité et son élasticité sans aucune craquelure en surface.
- Zéro frais de création d'écrans — idéal pour des tirages de 1 à 50 pièces
- Toucher ultra-doux conforme aux standards des marques de prêt-à-porter
- Tenue au lavage supérieure à 50 cycles avec profil de cuisson standardisé
Foire Aux Questions (FAQ)
Q1. Qu'est-ce que l'impression DTG en termes simples ?
L'impression DTG (Direct-to-Garment ou impression textile directe) est un procédé d'impression numérique qui projette des encres pigmentaires aqueuses directement sur les textiles (t-shirts, sweats à capuche, sacs en toile) à l'aide de têtes d'impression piézoélectriques de haute précision. Elle fonctionne de manière similaire à une imprimante à jet d'encre bureautique avancée, mais intègre des plateaux de maintien industriels et une chimie d'encres textiles spécifiques se liant directement aux fibres naturelles de cellulose.
Q2. Comment fonctionne le procédé d'impression direct-to-garment étape par étape ?
Le procédé DTG complet s'articule autour de 5 étapes clés : 1) Application uniforme du liquide de prétraitement sur le textile ; 2) Séchage sous presse à chaud pour évaporer le liquide et aplatir les fibrilles de coton ; 3) Chargement du vêtement sur le plateau et impression jet d'encre de la sous-couche blanche suivie immédiatement des encres de couleur CMJN ; 4) Fixation thermique finale sous presse à chaud (ou tunnel de séchage) à 160-165 °C pendant 90 secondes pour réticuler les résines liantes ; 5) Vêtement imprimé prêt pour le port immédiat ou la distribution commerciale.
Q3. Pourquoi le prétraitement est-il indispensable pour l'impression DTG ?
Le liquide de prétraitement renferme une solution cationique de sels multivalents qui agit comme un floculant chimique. Lorsque les gouttelettes d'encre blanche anionique à base de dioxyde de titane entrent en contact avec le tissu prétraité, elles précipitent et coagulent instantanément en surface au lieu d'être absorbées au cœur des fibres poreuses. Cela crée une couche de fond blanche opaque et continue, permettant aux encres CMJN de restituer des couleurs éclatantes et fidèles.
Q4. Quels tissus conviennent le mieux à l'impression DTG ?
Le coton 100 % peigné ringspun constitue la référence absolue pour le DTG, car les fibres de cellulose naturelles établissent de puissantes liaisons hydrogène avec les encres pigmentaires à base d'eau. Les mélanges poly-coton 80/20 et 50/50 offrent également de très bons résultats avec un prétraitement adapté. En revanche, le 100 % polyester reste difficile à imprimer en DTG classique en raison du caractère hydrophobe des fibres synthétiques et du phénomène de migration des colorants (saignement) lors de la fixation thermique.
Q5. Comment le DTG se compare-t-il à la sérigraphie traditionnelle ?
La sérigraphie nécessite l'insole de cadres à mailles physiques, le mélange manuel des encres et de longs réglages mécaniques, ce qui la rend inadaptée aux petites séries mais extrêmement rapide et économique pour les gros volumes (100+ unités identiques). Le DTG n'exige aucun calage physique d'écran, autorisant des impressions personnalisées dès la première pièce avec une qualité photographique (jusqu'à 1440 DPI) et des couleurs illimitées, bien que sa vitesse unitaire soit plus lente qu'un carrousel sérigraphique automatique.
Q6. Quelle est la différence entre l'impression DTG et le transfert DTF ?
Le DTG imprime directement sur les fibres du textile, imprégnant les pigments pour une respirabilité exceptionnelle et un toucher doux naturel sans effet plastique. Le DTF (Direct-to-Film) imprime en miroir sur un film PET, dépose une poudre adhésive thermofusible polymérisée au four, puis transfère le motif sous presse à chaud sur n'importe quel textile (y compris 100 % polyester, nylon et tissus synthétiques foncés). Le DTF procure un léger toucher d'écusson thermocollé, tandis que le DTG offre un confort textile supérieur sur le coton.
Q7. Combien coûte l'impression d'un t-shirt avec une imprimante DTG ?
Sur un t-shirt en coton blanc ou clair (impression CMJN seule sans encre blanche), le coût d'encre se situe entre 0,20 $ et 0,45 $ par pièce. Sur un t-shirt noir ou foncé nécessitant une sous-couche blanche dense plus la quadrichromie complète, le coût d'encre varie de 0,80 $ à 1,50 $, auquel s'ajoutent environ 0,20 $ à 0,35 $ de prétraitement. En ajoutant un t-shirt vierge de qualité (2,00 $ à 4,00 $), le coût de production total s'élève à environ 3,00 $ à 5,85 $, pour un prix de vente au détail généralement compris entre 25,00 $ et 35,00 $.
Q8. Quelle est la durée de vie d'un t-shirt imprimé en DTG au lavage ?
Lorsqu'il est correctement prétraité et fixé à la presse à chaud à 160-165 °C pendant 90 secondes, un t-shirt imprimé en DTG de qualité professionnelle résiste à plus de 45 à 50 cycles de lavage sans décoloration visible. Pour maximiser la longévité du visuel, il est recommandé de laver le vêtement sur l'envers à l'eau froide avec une lessive douce et de privilégier le séchage à l'air libre ou en tambour à basse température.
Q9. Pourquoi l'encre blanche DTG bouche-t-elle souvent et comment l'éviter ?
L'encre blanche DTG est formulée avec des nanoparticules de dioxyde de titane (TiO2), des pigments denses qui décantent naturellement au fond des réservoirs, des amortisseurs (dampers) et des canaux de buse lorsqu'ils restent immobiles. Les imprimantes DTG professionnelles comme les systèmes GNFEI intègrent des pompes de recirculation active de l'encre blanche, des agitateurs magnétiques temporisés et une station de capsulage motorisée avec purge péristaltique pour empêcher la sédimentation et le colmatage des buses.
Q10. Quel matériel est nécessaire pour démarrer un atelier d'impression DTG ?
Un poste de travail DTG complet pour débuter comprend quatre équipements principaux : 1) Une imprimante textile numérique DTG à plat (telle que la GNFEI A3 F85G3) ; 2) Un pulvérisateur de prétraitement dédié, manuel ou pneumatique (ou une cabine de prétraitement automatique) ; 3) Une presse à chaud professionnelle à plat (au moins 40 x 50 cm / 16x20 pouces) avec feuilles de téflon et de papier siliconé ; 4) Un logiciel RIP professionnel (comme CADlink Digital Factory ou AcroRIP) pour la gestion des profils colorimétriques et la génération de la sous-couche d'encre blanche.