Quelle est la routine de maintenance quotidienne obligatoire pour une imprimante DTG ? | GNFEI
Quelle est la routine de maintenance quotidienne obligatoire pour une imprimante DTG ?
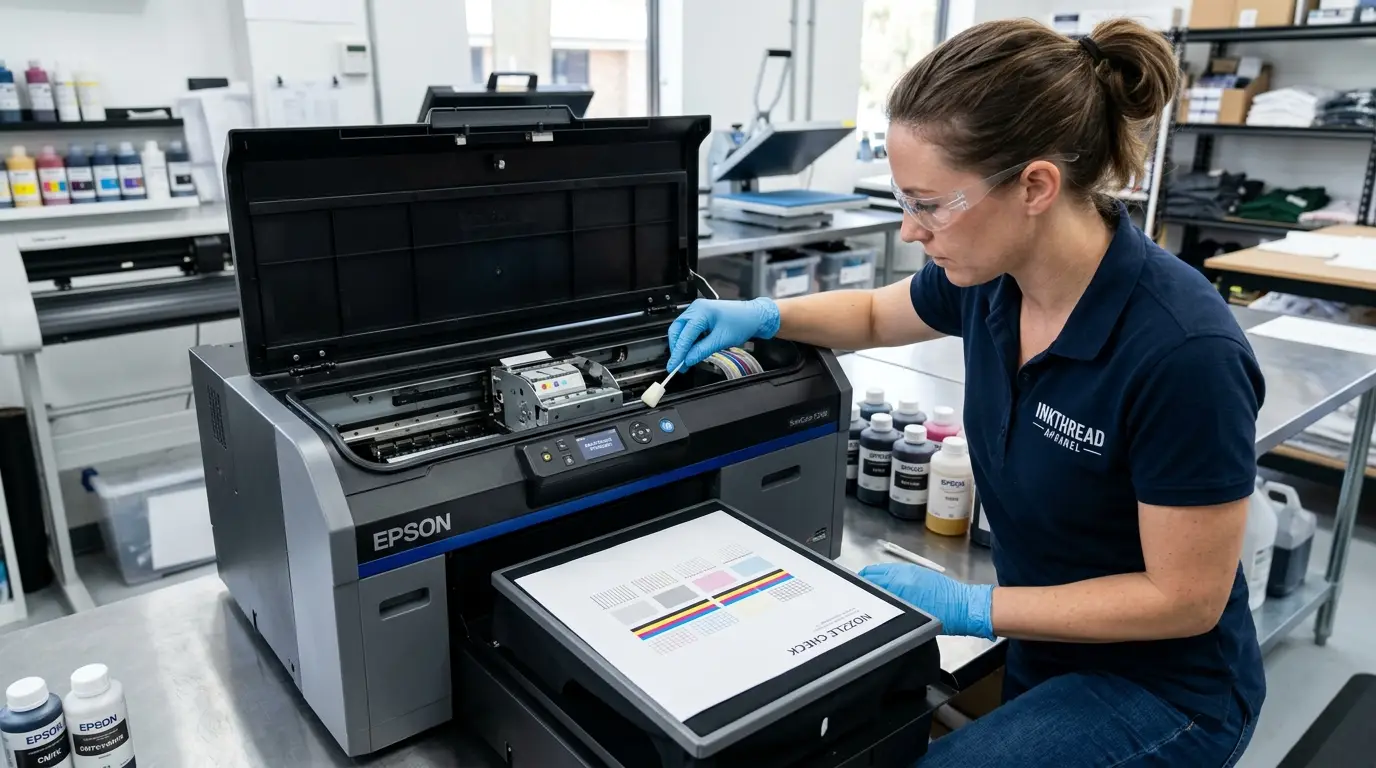
Dans l'univers du marquage textile personnalisé, l'impression Direct-to-Garment (DTG) offre une fidélité colorimétrique photographique incomparable, un toucher ultra-souple et une rentabilité remarquable sur les séries à la demande. Cependant, les équipements DTG professionnels se distinguent fondamentalement des imprimantes de bureau ou des traceurs graphiques à encres aqueuses standards. Faire fonctionner une imprimante DTG revient à maîtriser une suspension fluide hautement réactive : des encres textiles à base d'eau chargées de résines liantes et de pigments denses de dioxyde de titane blanc (TiO2), formulées pour polymériser rapidement sous l'action de la chaleur.
Lorsqu'ils sont exposés à l'air libre de l'atelier, les humectants vecteurs de l'encre textile s'évaporent en quelques minutes, transformant un liquide fluide de 3 à 4 centipoises en un film de latex visqueux et élastique. Sans une discipline de maintenance quotidienne rigoureuse et standardisée, cette évaporation rapide entraîne immédiatement des buses manquantes, des déviations de jet et, à terme, la destruction irrémédiable des cristaux micro-piézoélectriques. Consacrer seulement 10 à 12 minutes par jour de production à un protocole structuré représente l'investissement le plus rentable pour tout professionnel de l'impression sur textile, prévenant ainsi des milliers d'euros de remplacement prématuré de têtes d'impression et d'arrêts de production imprévus.
La Règle d'Or de la Production DTG Professionnelle
« Une imprimante DTG ne pardonne aucune négligence. » Contrairement aux équipements à solvant ou à polymérisation UV capables de tolérer certains oublis d'exploitation, l'encre textile à base d'eau ne dort jamais. Une imprimante entretenue avec un protocole strict de 5 minutes le matin et 7 minutes le soir peut fonctionner de manière fiable pendant 18 à plus de 24 mois avec la même tête d'impression, tandis qu'une machine négligée peut subir une défaillance définitive de ses buses en moins de deux semaines.
1. SOP de Maintenance Quotidienne Chronologique : Les Trois Phases Opérationnelles
Les ateliers d'impression DTG professionnels structurent la maintenance quotidienne en trois phases chronologiques bien distinctes : Phase 1 : Mise en route matinale, Phase 2 : Gestion des peluches et du plateau en cours de tirage, et Phase 3 : Arrêt en fin de journée et Wet Capping. Le respect de ce cadencement méthodique garantit que toute stagnation d'encre est traitée avant de lancer la production et assure une parfaite étanchéité à l'air pendant la nuit.
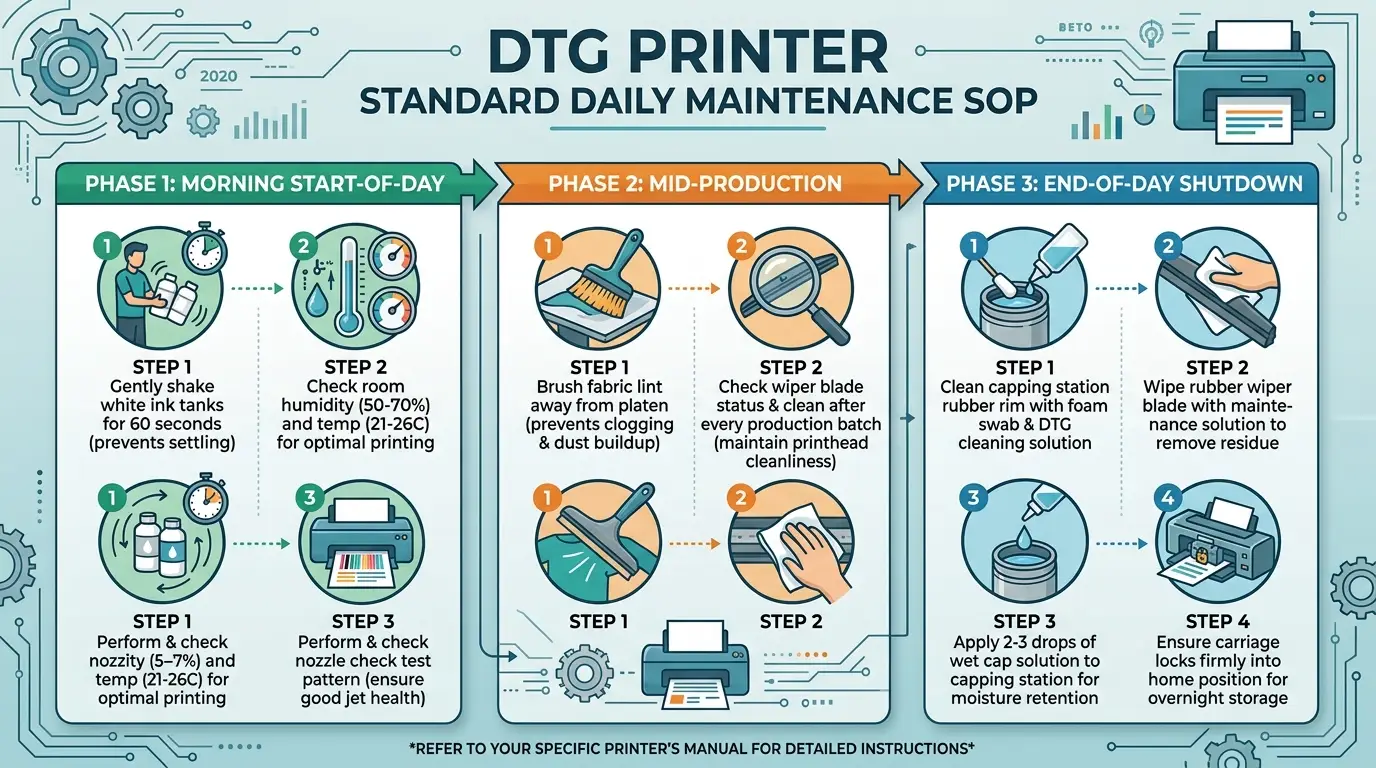
Figure 1 : Flux de travail chronologique complet de la Procédure Opératoire Standard (SOP) pour l'entretien quotidien d'une imprimante DTG
2. Phase 1 : Protocole Matinal de Début de Journée (3 à 5 Minutes)
Avant d'allumer l'interrupteur général ou d'envoyer les travaux d'impression depuis votre logiciel RIP, votre équipement requiert une préparation physique et environnementale. Ne démarrez jamais la production sur une machine restée immobile toute la nuit sans avoir accompli ces quatre étapes préalables :
1 Étape 1 : Agitation Délicate des Bouteilles d'Encre Blanche (60 Secondes)
L'encre textile blanche reposant sur de lourdes particules minérales de dioxyde de titane (densité d'environ 4,2 g/cm³), une nuit de repos entraîne la sédimentation des pigments solides vers le fond des flacons. Retirez chaque bouteille ou cartouche d'encre blanche et basculez-la doucement d'avant en arrière en formant un huit inversé pendant 45 à 60 secondes. Attention : Ne secouez jamais violemment comme un shaker à cocktail, car une agitation brutale incorpore des micro-bulles d'air dans l'encre, provoquant des ruptures de débit et des manques de buses lors du passage dans les amortisseurs (dampers).
2 Étape 2 : Vérification Hygrométrique et Thermique de l'Atelier
Contrôlez l'hygromètre numérique de votre salle d'impression. L'encre textile à base d'eau exige un environnement strictement régulé :
- Humidité Relative (HR) : Doit être maintenue entre 50 % et 70 %. Si l'atelier est en dessous de 45 % (fréquent en hiver avec le chauffage ou en été avec la climatisation), allumez sans délai votre humidificateur ultrasonique à brume fraîche. Une faible humidité dessèche les orifices de buses en moins de 90 secondes dès que le chariot se déplace.
- Température Ambiante : Doit être conservée entre 20 °C et 28 °C (68 °F – 82 °F). Des températures plus fraîches augmentent la viscosité de l'encre et créent des manques d'alimentation ; des températures excessives accélèrent l'évaporation des solvants volatils.
3 Étape 3 : Inspection du Plateau et Balayage Anti-Peluche
Inspectez la surface du plateau d'impression et les rails de guidage. Utilisez un rouleau adhésif textile ou un chiffon microfibre pour éliminer toute peluche de coton, poussière ou résidu de prétraitement déposé pendant la nuit. Un simple filament de coton reposant sur le plateau peut s'accrocher à la plaque de buses pendant le balayage, étalant de l'encre sur la face et provoquant des déviations de jet instantanées.
4 Étape 4 : Le Test de Buses Matinal Obligatoire (Nozzle Check)
Allumez l'imprimante, chargez une feuille de papier d'essai blanc ou un film transparent PET, puis lancez le test de buses intégré. Examinez chaque grille graduée sous un éclairage direct et net :
- Grille 100 % Intacte : Vous pouvez lancer directement l'impression de vos vêtements.
- 1 à 3 Buses Manquantes (Canaux Blancs) : Effectuez un seul cycle de nettoyage léger, patientez 60 secondes pour la stabilisation du ménisque, puis réimprimez un test. Ne lancez jamais plusieurs nettoyages profonds consécutifs sous le coup de la panique, car une aspiration excessive attire de l'air autour des joints de dampers.
- Lignes Déviées ou Obliques : Cela signale la présence d'une peluche sur le contour de la plaque de buses ou un début de dessèchement du ménisque. Passez immédiatement à l'inspection manuelle de la raclette wiper.
3. Phase 2 : Hygiène en Cours de Production et Soin des Postes de Travail
La maintenance quotidienne ne s'arrête pas au démarrage de la production. L'impression directe sur des textiles organiques et fibreux, comme le coton peigné, le molleton ou les mélanges poly-coton, engendre une émission permanente de microfibrilles en suspension et d'aérosols de prétraitement. Intégrez ces trois réflexes essentiels dans vos habitudes de travail :
- Dépoussiérage des T-Shirts au Rouleau Adhésif : Passez systématiquement un rouleau adhésif haute adhérence sur chaque vêtement avant de l'enfiler sur le plateau DTG, puis pré-pressez le textile vierge à la presse à chaud pendant 5 à 10 secondes pour plaquer les fibres de coton dressées. Cette opération simple élimine 90 % des peluches volatiles avant même que le textile n'approche du chariot d'impression.
- Inspection Régulière de la Raclette Wiper (Tous les 25 à 30 T-Shirts) : Lors de longues séries sur textiles foncés, le brouillard d'encre blanche et les poussières de coton s'accumulent sur la lame en caoutchouc. Si la raclette s'encrasse d'une pâte gélifiée, elle ne nettoie plus et agit comme un racloir souillé, étalant de la boue d'encre séchée sur la délicate plaque de buses. Interrompez brièvement l'impression, libérez le chariot et essuyez délicatement les deux faces de la lame avec un écouvillon en mousse imbibé de liquide d'entretien.
- Gestion de la Hauteur de Plateau (Platen Gap) : Lors du passage d'un type de vêtement à un autre (par exemple, d'un t-shirt léger de 140 g/m² à un sweat à capuche épais de 350 g/m²), revérifiez impérativement l'écartement du plateau. Travailler avec une hauteur insuffisante expose la machine aux redoutables frottements de tête (head strikes), où les fibres textiles relevées heurtent physiquement la plaque de buses au fini miroir.
4. Anatomie de la Station de Maintenance DTG : Les Zones Critiques de Nettoyage
Pour entretenir efficacement une imprimante DTG, l'opérateur doit comprendre l'anatomie fonctionnelle du bloc de maintenance situé au point de repos (home docking). Le schéma technique ci-dessous met en évidence les quatre zones déterminantes qui exigent une vigilance et un nettoyage quotidiens :
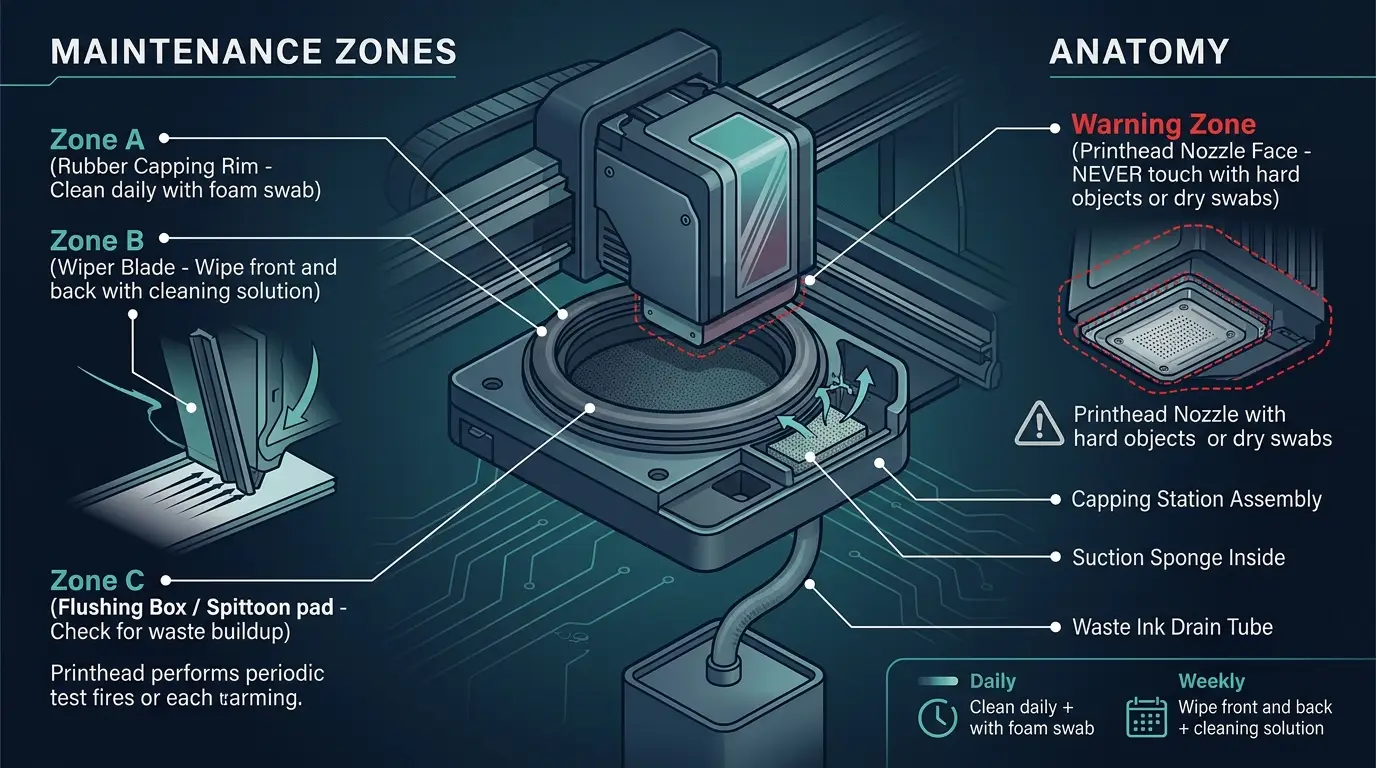
Figure 2 : Anatomie des composants et zones de nettoyage quotidien de la station d'accueil du chariot de tête d'impression DTG
| Zone du Composant | Fonction et Facteur de Risque | Action de Maintenance Quotidienne | Outil et Produit Chimique |
|---|---|---|---|
| Zone A : Joint de la Station de Capsulage | Forme un joint d'étanchéité hermétique autour de la plaque de buses en position de repos. Les croûtes d'encre créent des prises d'air qui assèchent les buses pendant la nuit. | Suivre et nettoyer délicatement les lèvres supérieure et intérieure du joint en caoutchouc flexible jusqu'à disparition totale de toute croûte d'encre séchée. | Écouvillon en mousse polyuréthane non pelucheux humecté de liquide de nettoyage DTG d'origine. |
| Zone B : Raclette Wiper en Caoutchouc | Racle les surplus de gouttelettes d'encre sous la plaque de buses après les purges d'aspiration. Une raclette encrassée étale une pâte d'encre abrasive sur les buses. | Pincer l'écouvillon contre la face avant, remonter vers le haut, puis nettoyer la face arrière et l'arête sommitale. Ne jamais tirer violemment de côté. | Écouvillon en mousse imbibé de solution de nettoyage. Inspecter l'absence d'entailles, de torsion ou de durcissement chimique. |
| Zone C : Bac de Purge / Crachoir (Spittoon) | Recueille les micro-crachotements pendant l'impression. Des tampons saturés peuvent déborder et toucher la plaque de buses lors des retours de chariot. | Inspecter le feutre absorbant poreux. S'il est gorgé de boue d'encre blanche figée, humidifier avec 1 mL de liquide nettoyant. | Pipette plastique avec liquide de nettoyage ; remplacer le feutre tous les 6 à 12 mois. |
| ZONE D'ALERTE : Face de la Plaque de Buses | Abrite les orifices microscopiques de buses en or ou acier inoxydable, dotés d'un fin revêtement hydrophobe répulsif. | NE JAMAIS TOUCHER DIRECTEMENT avec des écouvillons, papiers ou racloirs. Nettoyer uniquement par aspiration sous vide et passage automatique du wiper. | Frotter directement la face raye la surface et détruit définitivement la régularité de projection des gouttes. |
5. Phase 3 : Procédure d'Arrêt en Fin de Journée et Protocole de « Wet Capping » (5 à 7 Minutes)
Les 7 dernières minutes de votre journée de travail sont les plus déterminantes pour la longévité de votre machine. Même si vous n'avez imprimé qu'un seul vêtement au cours de la journée, la tête d'impression a été exposée à l'air ambiant et doit être chimiquement préservée avant de quitter l'atelier. Suivez cette procédure d'arrêt obligatoire en quatre étapes :
1 Étape 1 : Déverrouillage du Chariot en Position de Maintenance
Depuis le panneau de commande de votre imprimante (ou le logiciel utilitaire de maintenance), activez la fonction « Position de Nettoyage de Tête » ou de libération du chariot. Cette commande dégage le verrouillage mécanique et déplace le chariot de têtes vers le centre du plateau, exposant entièrement le bloc de la station de capsulage situé sur le côté droit de la machine.
2 Étape 2 : Nettoyage du Joint en Caoutchouc de la Station de Capsulage
Imbibez un écouvillon neuf en mousse polyuréthane de solution nettoyante DTG homologuée. Frottez soigneusement tout le pourtour rectangulaire en caoutchouc de la station de capsulage. Veillez à éliminer tous les dépôts d'encre séchée, les résidus d'encre blanche gélifiée et les peluches de coton. Le joint en caoutchouc doit être parfaitement lisse, souple et net pour assurer une étanchéité sous vide à 100 % contre le chariot de têtes d'impression.
3 Étape 3 : Nettoyage et Décontamination de la Raclette Wiper
Munissez-vous d'un nouvel écouvillon en mousse humidifié et nettoyez délicatement les faces avant et arrière de la raclette wiper en caoutchouc, ainsi que son arête sommitale. Essuyez de la base vers le haut. Inspectez attentivement la lame sous une bonne source lumineuse : si le caoutchouc présente des entailles, une courbure ou un durcissement anormal, prévoyez son remplacement immédiat, car une raclette usée ne peut plus racler correctement les excédents d'encre.
4 Étape 4 : Le Secret du Wet Capping – Préservation de l'Humidité Nocturne
Voici l'arme secrète des techniciens d'impression chevronnés : le Wet Capping. À l'aide d'une seringue en plastique propre ou d'une pipette, prélevez 0,5 à 1,0 mL (environ 2 à 3 gouttes) de solution hydratante spécifique pour capsulage DTG (ou de liquide d'entretien doux) et déposez-la directement sur l'éponge poreuse située au fond de la coupelle de capsulage. Ne faites pas déborder. Lorsque le chariot revient se parquer, la plaque de buses vient reposer à quelques fractions de millimètre au-dessus de cette éponge saturée de liquide, créant un micro-climat à 100 % d'humidité relative qui empêche le ménisque d'encre aqueuse de croûter pendant la nuit.
6. Quatre Erreurs de Maintenance Critiques Qui Détruisent les Têtes DTG
Même animés des meilleures intentions, de nombreux opérateurs endommagent irrémédiablement leurs têtes d'impression en appliquant de mauvaises méthodes issues d'autres technologies d'impression. Évitez absolument ces quatre fautes rédhibitoires :
❌ 1. Frotter Directement la Plaque de Buses
Ne passez jamais d'écouvillon ou de chiffon directement sur la surface inférieure des buses. La plaque de buses micro-piézo est recouverte d'un film hydrophobe microscopique qui repousse l'encre. Tout frottement use ce revêtement, provoquant la stagnation d'encre sur la plaque et déviant irrémédiablement les jets.
❌ 2. Utiliser de l'Alcool Isopropylique (IPA)
N'utilisez jamais d'alcool à friction ou de solvants universels sur une tête d'impression textile aqueuse. L'alcool fait précipiter brutalement les résines polymères acryliques de l'encre textile, transformant le liquide en filaments caoutchouteux qui obstruent instantanément les dampers et les micro-canaux piézo.
❌ 3. Enchaîner les Nettoyages de Tête Rapprochés
Enchaîner 5 à 10 nettoyages profonds consécutifs crée une dépression excessive à l'intérieur de la tête d'impression, aspirant des micro-bulles d'air à travers les joints de dampers dans les cavités de buses. Si deux nettoyages classiques ne résolvent pas le problème, effectuez plutôt un trempage doux en wet capping.
❌ 4. Employer des Cotons-Tiges Ordinaires
Les cotons-tiges domestiques perdent de minuscules filaments de coton qui s'accrochent aux angles vifs de la station de capsulage et du wiper. Ces fibres effilochées attirent l'encre sur le chariot et s'immiscent facilement dans les orifices de buses de 25 microns. Utilisez exclusivement des écouvillons en mousse polyuréthane non pelucheux.
7. Conçue pour une Maintenance Simplifiée : La Solution DTG A3 GNFEI F85G3
Bien que l'hygiène mécanique manuelle reste indispensable pour une impression de haute précision, les équipements DTG industriels modernes intègrent des dispositifs automatisés conçus pour éliminer les erreurs humaines et protéger la fluidité de l'encre. L'imprimante textile DTG A3 GNFEI F85G3 intègre des fonctionnalités professionnelles de pointe qui réduisent considérablement les contraintes de maintenance quotidienne :
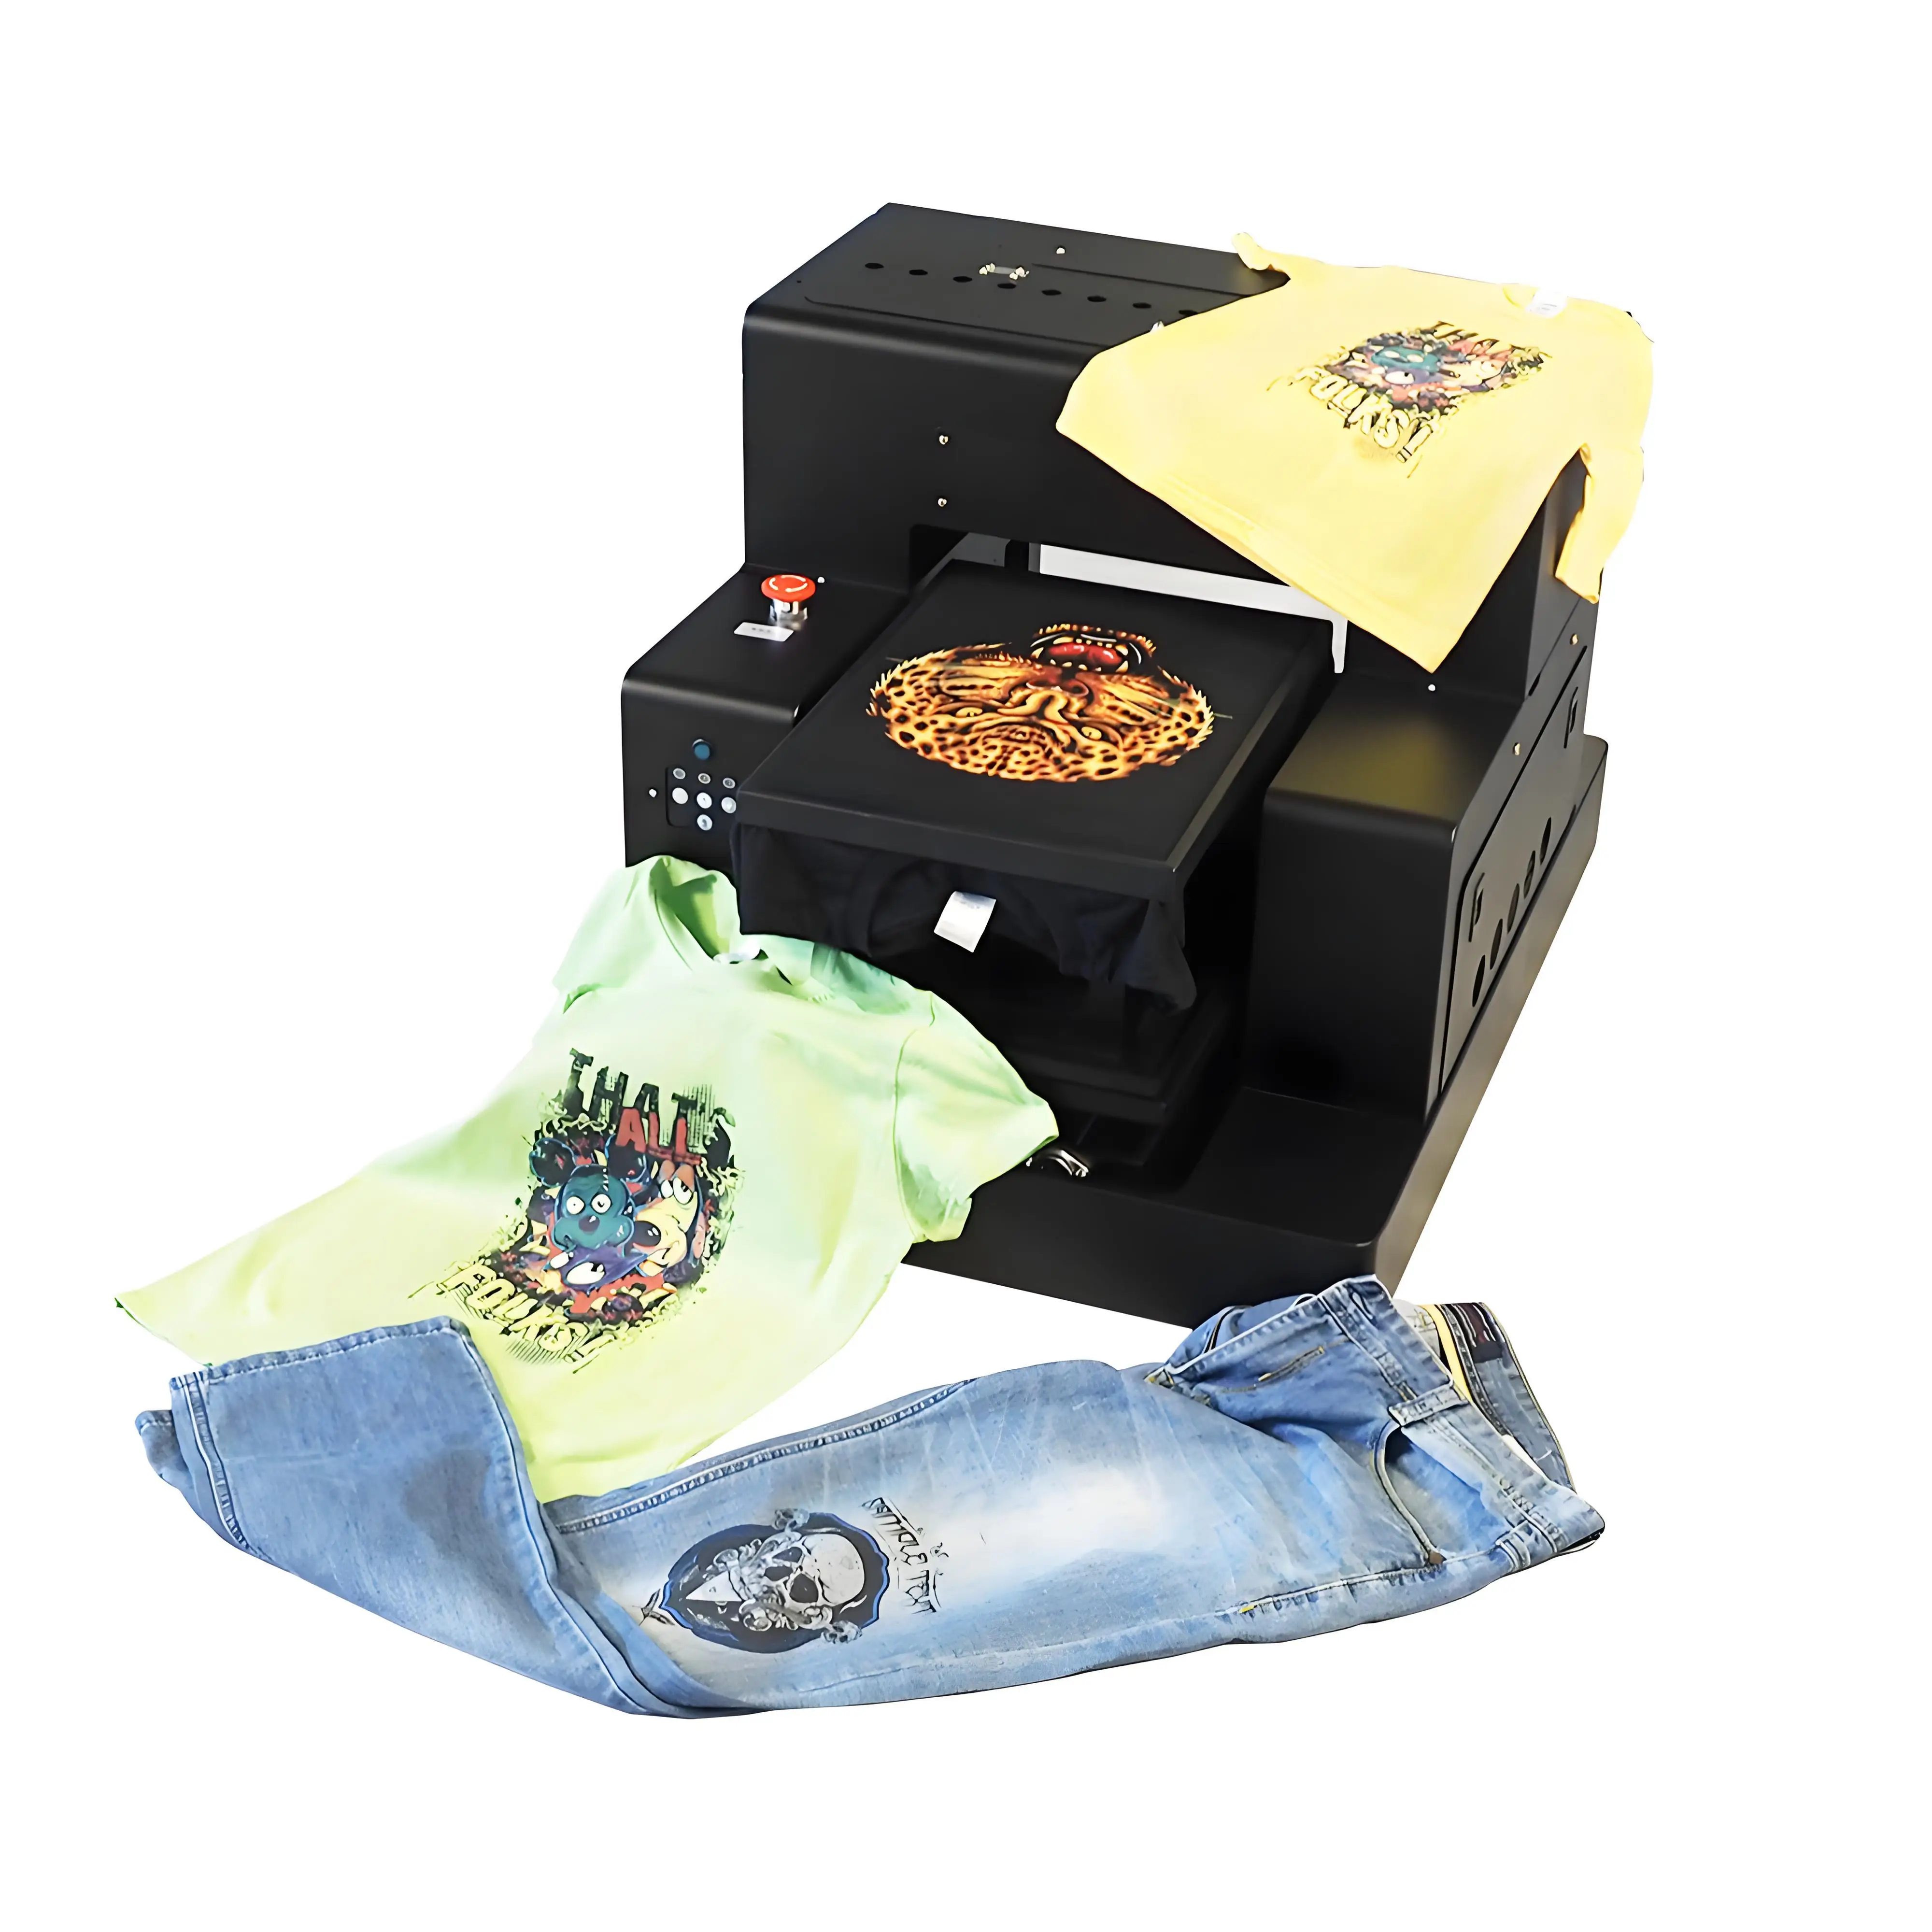
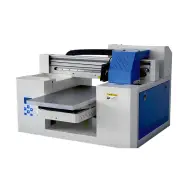
Imprimante Textile DTG A3 à Plat GNFEI F85G3
Équipée d'un système intelligent de gestion d'encre blanche (WIMS) qui fait circuler l'encre blanche en continu dans le circuit d'alimentation, de doubles têtes d'impression Epson MicroPiezo, de capteurs infrarouges intelligents de hauteur automatique de plateau pour éliminer tout frottement de tête, et d'une station de capsulage péristaltique à étanchéité de haute précision.
8. Checklist Mémo Imprimable pour la Maintenance Quotidienne DTG
Imprimez cette checklist et affichez-la directement à côté de votre équipement DTG afin que chaque opérateur applique rigoureusement ces normes de contrôle qualité :
| Moment du Poste | Description de la Tâche | Outil Requis | Durée | Critère de Réussite |
|---|---|---|---|---|
| Matin (Avant mise sous tension) | Agiter les bouteilles d'encre blanche | Inversion manuelle | 60 s | Aucun sédiment dense au fond des flacons |
| Matin (Avant mise sous tension) | Relever température et humidité de l'atelier | Hygromètre numérique | 15 s | HR : 50 %–70 %, Temp : 20 °C–28 °C |
| Matin (Après démarrage) | Imprimer et analyser le motif de test de buses | Papier test / film transparent | 2 min | Grille de buses 100 % complète sans coupure |
| En cours de tirage | Dépoussiérer les t-shirts et balayer le plateau | Rouleau adhésif textile | 10 s/t-shirt | Zéro fibre volatile pénétrant sur le plateau |
| En cours de tirage (Série) | Inspection des résidus sur la raclette wiper | Écouvillon mousse + liquide DTG | 1 min | Aucune pâte d'encre accumulée sur les arêtes |
| Fin de journée | Nettoyer le joint en caoutchouc de capsulage | Écouvillon polyuréthane + solvant DTG | 2 min | Joint parfaitement noir, propre et souple |
| Fin de journée | Nettoyer la raclette wiper (face, dos et sommet) | Écouvillon polyuréthane + solvant DTG | 1 min | Lame souple, droite et débarrassée d'encre |
| Fin de journée | Appliquer les gouttes de wet capping hydratant | Solution de capsulage + pipette | 30 s | Éponge saturée ; chariot verrouillé au dock |
Foire Aux Questions : Maintenance Quotidienne DTG et Dépannage
Retrouvez ci-dessous les réponses techniques précises aux dix questions les plus fréquentes sur les protocoles d'entretien d'une imprimante DTG, les soins chimiques et la récupération des buses :
Q1. Combien de temps dure la routine de maintenance quotidienne obligatoire pour une imprimante DTG ?
Une routine complète de maintenance quotidienne pour imprimante DTG prend environ 10 à 12 minutes au total : environ 3 à 5 minutes le matin (agitation des bouteilles d'encre, contrôle hygrométrique et test de buses) et 5 à 7 minutes en fin de journée de production (nettoyage du joint de la station de capsulage, essuyage de la raclette wiper et application du wet capping). Consacrer ces 10 minutes chaque jour évite des heures de dépannage et fait économiser des milliers d'euros en remplacement de têtes d'impression.
Q2. Puis-je sauter la maintenance quotidienne si je n'ai imprimé aucun vêtement aujourd'hui ?
Non. Même pendant les jours sans production, les encres textiles à base d'eau, en particulier l'encre blanche au dioxyde de titane, demeurent volatiles et sujettes à la sédimentation ainsi qu'à l'évaporation. Les jours d'inactivité, vous devez toujours agiter l'encre blanche, inspecter l'étanchéité de la station de capsulage et lancer un test de buses rapide pour vous assurer que le ménisque d'encre dans les canaux MicroPiezo reste hydraté et fluide.
Q3. Pourquoi le nettoyage du joint en caoutchouc de la station de capsulage est-il si crucial ?
La station de capsulage forme un joint d'étanchéité périphérique hermétique autour de la plaque de buses de la tête d'impression lorsqu'elle est au repos. Si des croûtes d'encre séchée ou des peluches de tissu s'accumulent sur cette lèvre d'étanchéité, des micro-fuites d'air se créent. L'exposition à l'air ambiant fait s'évaporer l'eau contenue dans le ménisque d'encre en quelques heures, provoquant des bouchages sévères sur plusieurs canaux.
Q4. Pourquoi faut-il utiliser des écouvillons en mousse polyuréthane plutôt que des cotons-tiges classiques ?
Les cotons-tiges ménagers ordinaires perdent des microfibres de coton. Utilisées à proximité du chariot de tête d'impression, ces fibres s'accrochent aux bords biseautés de la plaque de buses ou de la raclette wiper, absorbant l'encre et se logeant directement dans les orifices microscopiques des buses de 20 à 30 microns. Utilisez toujours des écouvillons en mousse de polyuréthane non pelucheux et résistants aux solvants de nettoyage.
Q5. Qu'est-ce que le 'wet capping' et pourquoi est-il obligatoire pour le repos nocturne ?
Le wet capping consiste à déposer 0,5 à 1,0 mL (2 à 3 gouttes) de solution hydratante spécifique pour capsulage DTG directement sur l'éponge poreuse d'aspiration de la station de capsulage, juste avant de parquer le chariot pour l'arrêt de fin de journée. Cela crée une chambre micro-climatique saturée à 100 % d'humidité sous la plaque de buses, empêchant le ménisque d'encre de former une croûte sèche pendant la nuit.
Q6. Combien de lignes de buses manquantes sont acceptables avant de lancer un nettoyage de tête ?
Sur les canaux de couleur (CMJN), 1 à 2 lignes manquantes par canal sont généralement compensées par l'impression multi-passes sans effet de bandes visible. En revanche, sur les canaux d'encre blanche, zéro buse manquante doit être l'objectif opérationnel. Si plus de 3 à 5 buses manquent sur les canaux blancs, effectuez un seul cycle de nettoyage léger. Évitez d'enchaîner plus de 3 nettoyages profonds consécutifs afin de ne pas surmener les dampers.
Q7. Puis-je utiliser de l'alcool isopropylique (IPA) standard pour l'entretien quotidien ?
Jamais. L'alcool isopropylique (IPA) dégrade la chimie des encres textiles à base d'eau en provoquant une coagulation immédiate et caoutchouteuse du liant acrylique. De plus, les alcools agressifs dissolvent le revêtement hydrophobe microscopique en fluoropolymère à la surface des plaques de buses Epson MicroPiezo, ruinant définitivement la trajectoire d'éjection des gouttelettes.
Q8. Que dois-je faire si l'humidité de l'atelier descend en dessous de 40 % en hiver ?
Si l'humidité relative tombe en dessous de 40 %, l'eau contenue dans le brouillard d'encre s'évapore instantanément, provoquant un encroûtement rapide sur la raclette wiper et le plateau. Vous devez impérativement installer un humidificateur ultrasonique à brume fraîche à proximité immédiate de l'imprimante pour maintenir 50 % à 70 % d'humidité relative, et raccourcir l'intervalle d'inspection du wiper à tous les 15 t-shirts imprimés.
Q9. Un système automatique de circulation d'encre blanche (WIMS) élimine-t-il l'entretien quotidien manuel ?
Non. Bien que le WIMS pompe en continu l'encre blanche à travers les circuits d'alimentation pour empêcher la sédimentation du dioxyde de titane dans les réservoirs et conduits, il ne peut pas nettoyer les résidus séchés sur la raclette en caoutchouc ni retirer les peluches de tissu sur le joint de capsulage. La circulation automatique supprime les purges manuelles à la seringue, mais l'hygiène mécanique des surfaces reste obligatoire.
Q10. Comment savoir si le joint en caoutchouc de la station de capsulage est défectueux ou déformé ?
Une station de capsulage défaillante se manifeste généralement par des buses manquantes récurrentes le matin sur les rangées extérieures, malgré un wet capping correct. Pour tester l'étanchéité, déposez 1 mL de liquide de nettoyage sur l'éponge de capsulage et parquez le chariot : si le liquide s'évacue immédiatement sans activation de la pompe, le joint a perdu son étanchéité sous vide et la station doit être remplacée.