Combien de temps pour imprimer un t-shirt en DTG ? | GNFEI

Si vous envisagez d'investir dans une imprimante textile directe (DTG, Direct-to-Garment) ou d'évaluer la capacité de production d'une marque de vêtements, une question cruciale conditionne votre modèle économique : « Combien de temps faut-il exactement pour imprimer un seul t-shirt ? » En consultant les brochures des fabricants ou les fiches commerciales, vous découvrirez souvent des slogans percutants du type « Imprime en 28 secondes ! » ou « Produit 60 t-shirts par heure ! ».
Cependant, les professionnels aguerris de l'impression savent pertinemment que ces arguments publicitaires se basent presque toujours sur la vitesse mécanique brute du chariot sur des t-shirts blancs, en mode brouillon ultra-rapide. Dans les conditions réelles d'un atelier textile traitant des commandes de prêt-à-porter, la réalité est bien plus nuancée : le temps d'impression machine varie entre 45 secondes et 3 minutes, tandis que le cycle de production complet de bout en bout (prétraitement, pressage préliminaire, impression et cuisson finale à la presse thermique) prend 3,5 à 5 minutes par vêtement fini. Dans ce guide technique, nous analysons les principes physiques, les étapes de travail, les architectures matérielles et les règles de calcul qui régissent la cadence réelle de production en DTG.

1. Temps d'impression machine vs temps de cycle global du vêtement
Pour développer une activité rentable de personnalisation textile, il ne faut jamais confondre la vitesse de passage du chariot avec le temps de cycle de production du vêtement. Une imprimante numérique à jet d'encre n'est qu'un maillon d'une chaîne de fabrication en 4 étapes :
2. Textiles clairs vs foncés : pourquoi les t-shirts noirs prennent 2 à 3 fois plus de temps
Le paramètre principal qui détermine la durée d'une impression DTG est la couleur du textile. De nombreux débutants sont surpris de constater qu'imprimer un t-shirt noir prend plus du double du temps d'un t-shirt blanc. L'explication relève de la physique chimique et de l'opacité optique :
T-Shirts Blancs / Clairs
45 – 60 Secondes- Passe unique CMJN : L'encre pénètre directement les fibres de coton sans nécessiter de blanc.
- Aucun prétraitement requis : Économise 60 secondes de pulvérisation, séchage et pressage.
- Polymérisation immédiate : Passage direct en fixation thermique ; toucher doux et respirant.
- Rendement horaire élevé : 35 à 50 t-shirts finis par heure et par opérateur.
T-Shirts Noirs / Foncés
90 – 180 Secondes- Sous-couche blanche obligatoire : Dépôt préalable d'une base opaque au dioxyde de titane (TiO2).
- Prétraitement obligatoire : Application et pressage préalable d'un liquide de fixation chimique.
- Double passe mécanique : Les têtes simples effectuent deux passages (Passe Blanche + Couleur).
- Rendement de production : 15 à 25 t-shirts foncés finis par heure et par opérateur.

3. Résolution, dimensions du motif et architecture des têtes d'impression
Au-delà de la couleur du vêtement, trois variables techniques déterminent directement le nombre de secondes pendant lesquelles le chariot d'impression balaiera le plateau :
Résolution d'impression (DPI) & nombre de passes
Une résolution plus élevée requiert des micro-avances de buses plus serrées et un plus grand nombre de passes bidirectionnelles. Une impression en 1440×1440 DPI offre un rendu photographique exceptionnel mais demande environ 150 à 210 secondes sur t-shirt noir. À l'inverse, une résolution de production de 1440×720 DPI réduit le temps d'impression à 80 – 110 secondes avec une netteté visuelle quasi identique sur la maille poreuse du coton.
Dimensions et surface imprimée du motif
Le chariot d'impression ne se déplace que sur la zone occupée par le graphisme le long de l'axe Y. Un logo cœur (10×10 cm) s'imprime en seulement 20 à 30 secondes. Un visuel poitrine standard (25×30 cm) prend entre 75 et 100 secondes. Un grand visuel pleine face A3 (30×40 cm) exploite la course maximale du plateau et nécessite 120 à 160 secondes.
Décalage des têtes & architecture « One-Pass » en ligne
Les machines à tête d'impression unique doivent imprimer la base blanche, ramener le plateau à son point d'origine, puis imprimer la couleur de manière séquentielle. Les imprimantes à plat professionnelles modernes à double tête (comme le système double MicroPiezo GNFEI A3) décalent la tête 1 (Blanc) légèrement en avant de la tête 2 (CMJN) pour projeter le blanc et la couleur vive simultanément en un seul passage continu, réduisant le temps d'impression sur textiles foncés de 40 % à 50 % !
4. Chronologie étape par étape du cycle de production : du t-shirt brut au produit fini
Voici la chronologie opérationnelle complète nécessaire pour imprimer un visuel de qualité prêt-à-porter sur un t-shirt en coton noir depuis l'état brut :

5. Tableau comparatif des vitesses réelles selon la catégorie de machine
Comment ces caractéristiques techniques se traduisent-elles concrètement sur la cadence horaire d'un atelier ? Le tableau ci-dessous compare la durée d'impression, le cycle de main-d'œuvre et le rendement commercial réel des trois principales catégories d'imprimantes textiles :
| Catégorie d'Équipement | Configuration Têtes | Temps T-Shirt Clair | Temps T-Shirt Foncé | Production Réelle (T-Shirts Foncés/h) |
|---|---|---|---|---|
| Imprimante DIY convertie (1 500 $) | Epson L1800 unique (courroie friction) | 90 – 120 Secondes | 210 – 300 Secondes | 5 – 8 Pièces / h |
| GNFEI A3 DTG Professionnelle (2 990 $) | Double MicroPiezo (WIMS + Vis sans fin) | 45 – 60 Secondes | 75 – 100 Secondes (En ligne) | 18 – 24 Pièces / h |
| Unité industrielle occidentale (20 000 $+) | Brother GTX / Epson F2270 | 35 – 50 Secondes | 60 – 85 Secondes | 22 – 28 Pièces / h |
| Système multi-plateaux (50 000 $+) | Convoyeur carrousel à double plateau | 20 – 30 Secondes | 35 – 50 Secondes | 45 – 65 Pièces / h |
6. Comment doubler votre rendement DTG sans acheter d'imprimantes supplémentaires
Si un seul t-shirt nécessite 3,5 à 5 minutes de travail de bout en bout, comment les ateliers de personnalisation parviennent-ils à produire 20 à 30 t-shirts par heure avec une seule machine ? Le secret réside dans le travail en temps masqué et le traitement par lots :
Prétraitement par lots
Ne prétraitez jamais un seul vêtement à la fois pendant que l'imprimante attend. Prétraitez 50 à 100 t-shirts en une seule session le matin et stockez-les dans des bacs étanches. Lorsque l'impression commence, aucun temps n'est perdu en pulvérisation ou séchage.
Double presse en relais
Pendant que le t-shirt n° 1 polymérise pendant 90 secondes sous la presse A, le t-shirt n° 2 s'imprime sur le plateau DTG. Dès que le t-shirt n° 2 est terminé, le t-shirt n° 1 est libéré et le n° 2 entre dans la presse B. L'imprimante tourne en continu !
Retrait RIP & Résolution
Appliquez un retrait de blanc (Choke) de 2 pixels dans le RIP et choisissez 1440×720 DPI pour la production. Cela réduit le volume d'encre déposé, évite la sur-saturation, accélère le séchage et fait gagner 30 secondes sur chaque impression.
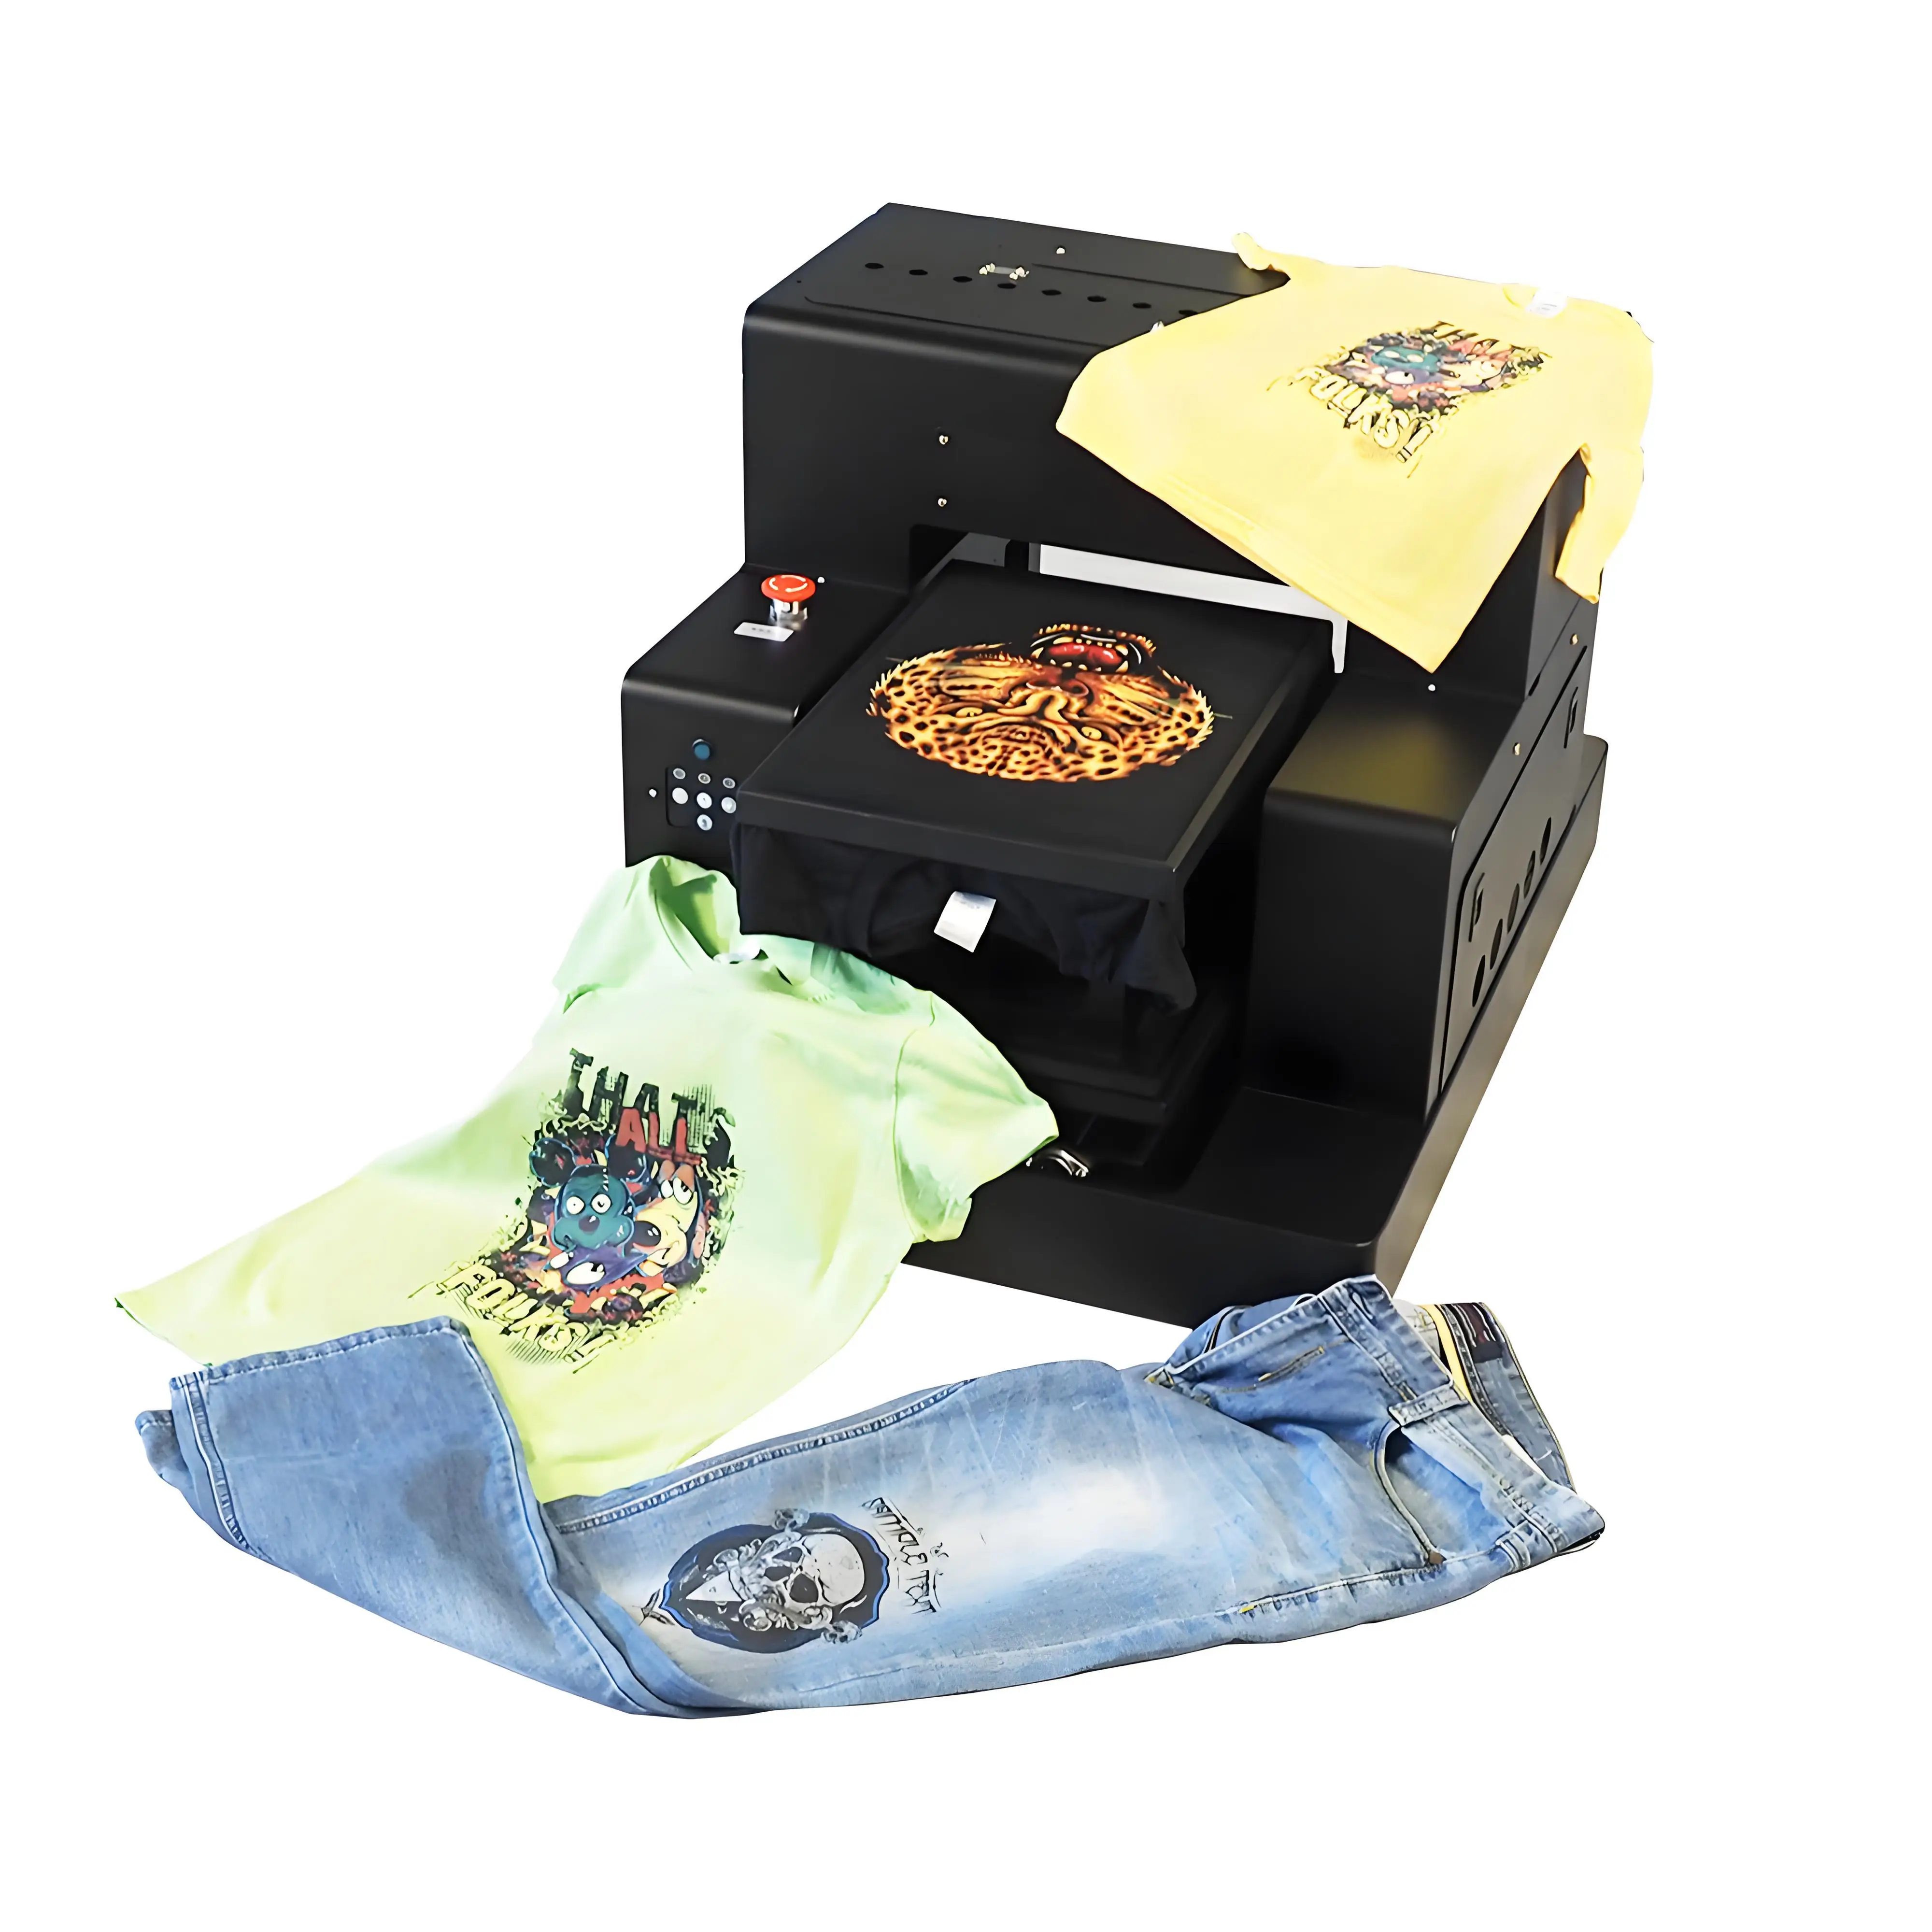
Imprimante Textile Directe à Plat GNFEI A3
- Impression en ligne sous-couche blanche & CMJN simultanée (moins de 90 secondes par t-shirt foncé)
- Système péristaltique de circulation active de l'encre blanche (WIMS) évitant l'encrassement des buses
- Rail de guidage linéaire industriel HIWIN avec vis d'entraînement à billes haute précision
- Capteur optique infrarouge d'ajustement automatique de hauteur protégeant les têtes d'impression
- Système d'alimentation d'encre ouvert en vrac : réduisez vos coûts d'encre de 80 %
7. Foire Aux Questions (FAQ)
Q1. Combien de temps faut-il exactement pour imprimer un t-shirt avec une imprimante DTG ? ▼
Le temps d'impression machine brut pour un seul t-shirt varie entre 45 secondes et 3 minutes, selon la couleur du tissu et les dimensions du visuel. Un t-shirt blanc ou clair ne nécessite qu'une seule passe d'encre CMJN (45 à 60 secondes). Un t-shirt noir ou foncé requiert une sous-couche dense d'encre blanche suivie d'une couche couleur CMJN, prenant 90 à 180 secondes sur une imprimante à plat simple tête, ou 60 à 90 secondes sur une machine professionnelle à double tête en ligne. Toutefois, en intégrant l'ensemble du cycle de production (pulvérisation du prétraitement, pressage préliminaire, impression et polymérisation finale à la presse thermique), le temps total de fabrication est d'environ 3,5 à 5 minutes par vêtement terminé.
Q2. Pourquoi les t-shirts foncés prennent-ils beaucoup plus de temps à imprimer que les t-shirts blancs ? ▼
Les t-shirts foncés nécessitent 2 à 3 fois plus de temps car les encres textiles pigmentaires sont translucides. Pour reproduire des couleurs éclatantes et fidèles sur un vêtement noir ou sombre, l'imprimante doit d'abord déposer une sous-couche blanche opaque au dioxyde de titane (TiO2) afin de masquer les fibres textiles sombres. Une fois cette base blanche déposée, l'imprimante applique la couche de couleur CMJN par-dessus. Sur les imprimantes DTG à tête unique, cela impose deux passages mécaniques distincts du chariot. De plus, les t-shirts en coton foncé nécessitent l'application préalable d'un liquide de prétraitement chimique et son séchage, ce qui ajoute 60 à 90 secondes de préparation manuelle.
Q3. Peut-on accélérer l'impression DTG en réduisant la résolution d'impression ? ▼
Oui, la résolution détermine directement le nombre de passes du chariot d'impression et la durée du cycle. Passer d'une résolution de 1440x1440 DPI à 1440x720 DPI réduit généralement le temps d'impression de 35 % à 45 %, tout en conservant 95 % de la netteté visuelle perçue sur tissu en coton. Les modes brouillon (comme 720x720 DPI) s'impriment en moins de 45 secondes, ce qui est idéal pour les articles promotionnels en grand volume ou les visuels textuels simples. En revanche, les graphiques photographiques haut de gamme, les dégradés subtils et les illustrations vectorielles complexes exigent une résolution de 1440x720 ou 1440x1440 DPI pour garantir une saturation chromatique optimale et une excellente résistance aux lavages.
Q4. Le temps de séchage du prétraitement fait-il partie du temps d'impression DTG ? ▼
Dans les fiches techniques des constructeurs, seul le temps d'impression mécanique brut sur le plateau est comptabilisé. Cependant, dans la réalité d'un atelier d'impression, la pulvérisation du liquide de prétraitement (15 à 25 secondes) et l'évaporation de l'humidité à la presse à chaud (35 à 45 secondes à 160 °C) doivent impérativement être effectuées avant de charger le vêtement sur le plateau de l'imprimante. Les professionnels avertis préparent et sèchent leurs t-shirts par lots complets en début de journée, ce qui découple totalement le temps de prétraitement du cycle d'impression actif.
Q5. Combien de t-shirts finis un seul opérateur peut-il produire au cours d'une journée de 8 heures ? ▼
Dans un environnement de production réel équipé d'une imprimante à plat professionnelle A3 DTG à plateau unique et de deux presses à chaud standard, un opérateur qualifié produit confortablement entre 15 et 22 t-shirts foncés par heure, ou 30 à 45 t-shirts clairs par heure. Sur un poste de travail de 8 heures, en tenant compte des réglages, du chargement/déchargement des plateaux et des cycles d'entretien réguliers des têtes, la production réelle se situe entre 110 et 160 t-shirts foncés finis, ou jusqu'à 260 t-shirts blancs.
Q6. Quelle est la différence de temps d'impression entre une imprimante DTG à simple tête et à double tête ? ▼
Une imprimante DTG à tête unique (utilisant une tête Epson XP600 ou TX800) partage ses canaux de buses entre le Blanc et le CMJN. Ne pouvant pas déposer simultanément de l'encre de couleur humide sur une encre blanche fraîche lors de la même micro-passe, elle doit effectuer deux passes successives : imprimer la sous-couche blanche, renvoyer le plateau au point de départ, puis imprimer les couleurs, ce qui prend 120 à 180 secondes par t-shirt foncé. Une imprimante DTG à double tête dispose de têtes décalées : la première dépose le blanc et la seconde projette immédiatement le CMJN en une seule passe synchronisée (impression One-Pass en ligne), divisant par deux le temps d'impression pour atteindre 55 à 80 secondes.
Q7. Combien de temps prend l'étape de fixation thermique de l'encre après l'impression ? ▼
La polymérisation finale de l'encre sur une presse à chaud standard nécessite 90 secondes à 160 °C (320 °F) sous une pression moyenne (environ 30 à 40 PSI) avec une feuille de protection en silicone ou en papier sulfurisé. Les encres textiles DTG à base d'eau contiennent des liants thermoréticulables qui nécessitent un temps de contact thermique suffisant pour se lier durablement au cœur des fibres de coton. Réduire ce temps de cuisson en dessous de 60 secondes dégrade sévèrement la tenue au lavage et provoque une décoloration prématurée au bout de quelques cycles de lavage.
Q8. Peut-on utiliser un tunnel de séchage convoyeur à la place d'une presse à chaud pour accélérer la fixation ? ▼
Oui. Alors qu'une presse à chaud fixe les t-shirts individuellement en 90 secondes, les ateliers de production commerciale exploitant plusieurs imprimantes DTG ou traitant des séries volumineuses utilisent fréquemment des tunnels de séchage à air chaud pulsé. Les t-shirts défilent sur un tapis convoyeur chauffé pendant 2,5 à 3 minutes à 160 °C. Même si le temps de passage individuel est plus long, le tunnel permet un chargement en continu sans intervention manuelle, éliminant le goulet d'étranglement de l'opérateur et permettant de fixer 60 à 120 pièces par heure.
Q9. Pourquoi les fiches techniques des constructeurs annoncent-elles une vitesse de 30 secondes alors que la production réelle est plus longue ? ▼
Les documentations commerciales des constructeurs mesurent les cadences dans des conditions de laboratoire idéales : un visuel de 25x25 cm imprimé sur un t-shirt blanc en mélange polyester à la résolution brouillon la plus faible (360 ou 720 DPI), sans sous-couche blanche, avec un déplacement bidirectionnel maximal du chariot, et en excluant totalement le temps d'enfilage, de positionnement du vêtement et de cuisson thermique. Une commande réelle pour le prêt-à-porter exige une sous-couche blanche opaque, une résolution photo de 1440 DPI, un chargement manuel soigné et une fixation thermique complète.
Q10. Comment les ateliers de personnalisation peuvent-ils maximiser leur cadence quotidienne en DTG sans embaucher de personnel supplémentaire ? ▼
Les ateliers maximisent leur rendement grâce à trois optimisations éprouvées : (1) Le prétraitement par lots : pulvériser et pré-presser tous les vêtements en grandes séries le matin afin que l'imprimante ne soit jamais à l'arrêt en attente de tissu préparé ; (2) La configuration à double presse à chaud : placer une presse à gauche pour sécher le prétraitement et une presse à droite pour la cuisson finale de l'encre, permettant un travail en temps masqué pendant que l'imprimante tourne ; (3) Le calcul RIP en amont : préparer et envoyer les fichiers dans la file d'attente avant le début de la production afin d'éliminer tout temps de calcul informatique entre chaque impression.
Prêt à Développer Votre Atelier Textile Personnalisé ?
Découvrez comment les imprimantes textiles professionnelles GNFEI A3 DTG associent la rapidité des doubles têtes MicroPiezo, la fiabilité de la circulation d'encre blanche active et la rentabilité de l'encre en vrac pour maximiser votre production quotidienne et vos marges bénéficiaires.