Comment déboucher une tête d'impression UV sévèrement obstruée ? | Protocole SOP
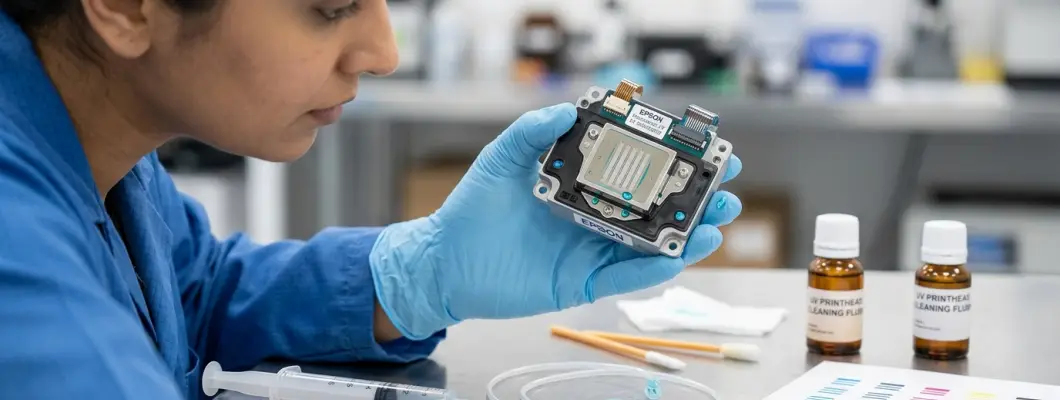
Comment déboucher une tête d'impression UV sévèrement obstruée ?
La procédure opérationnelle standard (SOP) industrielle pour réactiver les buses sèches, manquantes ou déviées : diagnostic chimique, rétrolavage sous vide inversé, sécurité des ultrasons et test du rideau de buses.
1. La chimie d'un bouchage UV : boue malléable vs polymérisation irréversible
Avant d'entreprendre la moindre intervention mécanique ou chimique sur une tête d'impression Epson (i3200, XP600, DX5/DX7), Ricoh (Gen5/Gen6) ou Toshiba, il est capital de comprendre la physique fondamentale de l'encre à séchage UV. L'encre UV ne sèche pas par évaporation de solvant liquide. Elle est constituée d'oligomères et monomères liquides, de pigments colorés et de photo-initiateurs formulés pour former instantanément des polymères thermodurcissables rigides et réticulés lorsqu'ils sont exposés au rayonnement ultraviolet à 395 nm.
Les obstructions des têtes d'impression se divisent strictement en deux catégories, dont les chances de récupération sont fondamentalement opposées :
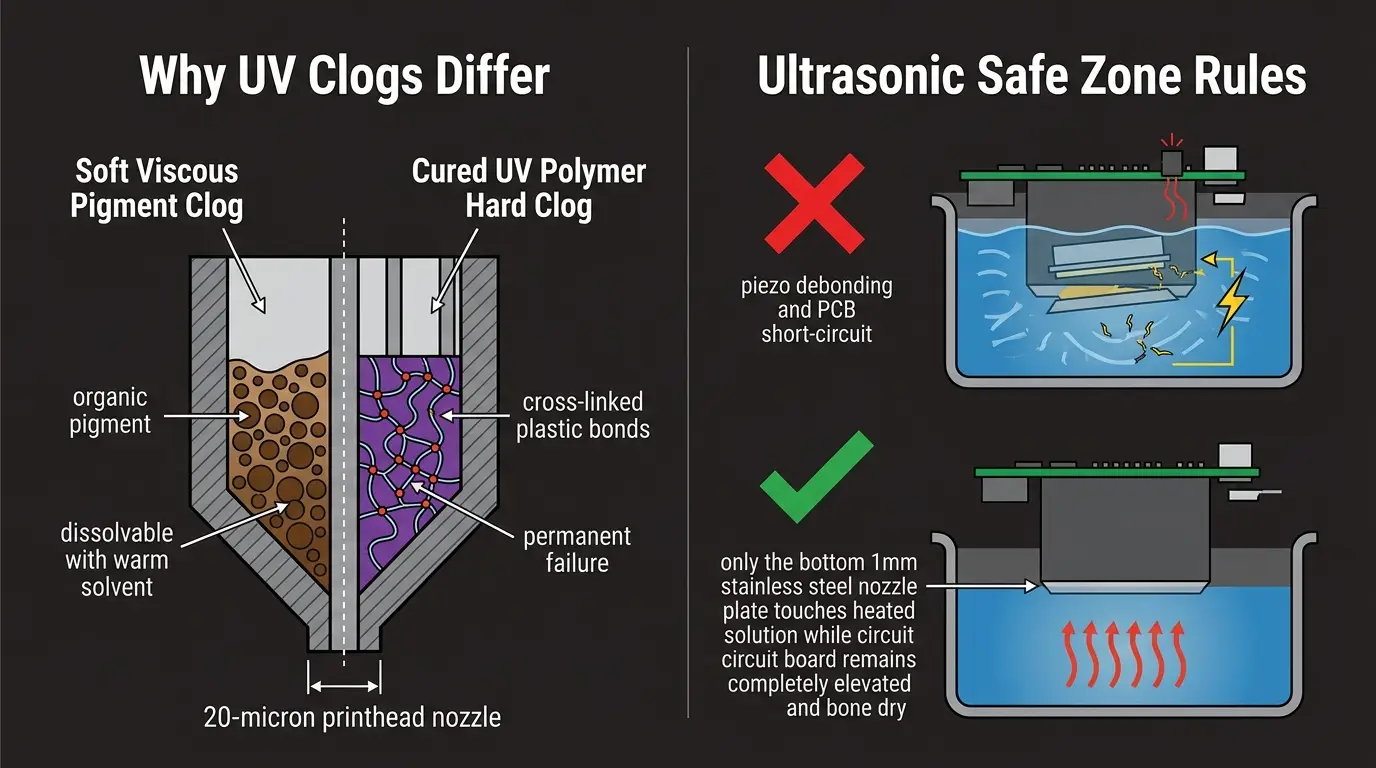
Sédimentation des pigments et épaississement visqueux
Survient lorsque l'imprimante reste non capsulée ou inactive à l'abri de la lumière. Les pigments inorganiques (notamment le dioxyde de titane dans les canaux blancs) se déposent en formant une pâte dense semblable à de l'argile, ou des traces de monomères s'épaississent lentement en sirop collant.
Verdict : 100 % Récupérable. Peut être entièrement liquéfié et évacué à l'aide de solvants de rinçage tièdes spécialisés et d'une pression inversée.
Résine thermodurcissable réticulée par les UV
Survient lorsque les réflexions de la lampe UV rebondissent sur des supports hautement réfléchissants (miroirs, chrome poli, acrylique transparent) vers la plaque de buses, ou lorsque l'imprimante est exposée aux rayons du soleil à travers une fenêtre.
Verdict : Définitivement Perdue. Les monomères ont formé des liaisons covalentes carbone-carbone stables. Tout produit chimique capable de dissoudre ce plastique UV polymérisé détruira d'abord les adhésifs et joints internes de la tête d'impression.
2. Les 4 erreurs fatales qui détruisent les têtes d'impression encrassées
Sous le coup de la panique, les opérateurs non avertis transforment fréquemment un simple incident d'entretien bénin en une facture de remplacement de 1 000 $ à 1 200 $ en moins de 60 secondes. Proscrivez immédiatement ces 4 erreurs fatales :
Utiliser de l'alcool isopropylique de pharmacie (IPA) ou de l'acétone
L'alcool isopropylique standard à 70 % ou 99 % pénètre les joints internes en résine époxy qui maintiennent les actionneurs micro-piézoélectriques en céramique sur la plaque de buses. En quelques heures, il provoque une délamination interne des joints, mélangeant irrémédiablement les canaux de couleur. L'acétone, quant à elle, fait fondre instantanément les collecteurs en plastique et détruit les joints internes en fluoropolymère.
Injection violente vers l'avant à la seringue (« Le bélier hydraulique »)
Enfoncer une seringue sur un embout d'entrée et pousser de tout son poids génère une pression hydraulique dépassant 40 PSI (2,7 bars). Les membranes internes des micro-buses sont conçues pour résister à moins de 5 à 7 PSI. Une pression excessive vers l'avant déchire le tamis filtrant microscopique interne et arrache littéralement la plaque de buses de son substrat en silicium.
Immersion complète dans un bac à ultrasons pour bijoux
Plonger entièrement une tête d'impression dans un bain à ultrasons lui est fatal. La cavitation ultrasonique sectionne les micro-fils de liaison des cristaux piézoélectriques, tandis que le solvant qui s'infiltre sur la carte électronique (PCB) dépose des résidus conducteurs provoquant un court-circuit de la carte mère dès la mise sous tension.
Essuyage avec des cotons-tiges classiques ou du papier essuie-tout
Les cotons-tiges de grande surface et le papier essuie-tout d'atelier libèrent des microfibres de bois et de coton qui s'accrochent aux rebords tranchants des orifices de 20 microns. De plus, leurs fibres abrasives rayent le revêtement hydrophobe microscopique qui empêche l'accumulation de brouillard d'encre sur la face avant.
3. Le protocole d'escalade en 4 étapes (du traitement doux à l'intervention intensive)
Commencez toujours par la méthode la plus douce et la moins invasive. N'escaladez vers une intervention mécanique que si les étapes préliminaires ne suffisent pas à déboucher les buses manquantes.
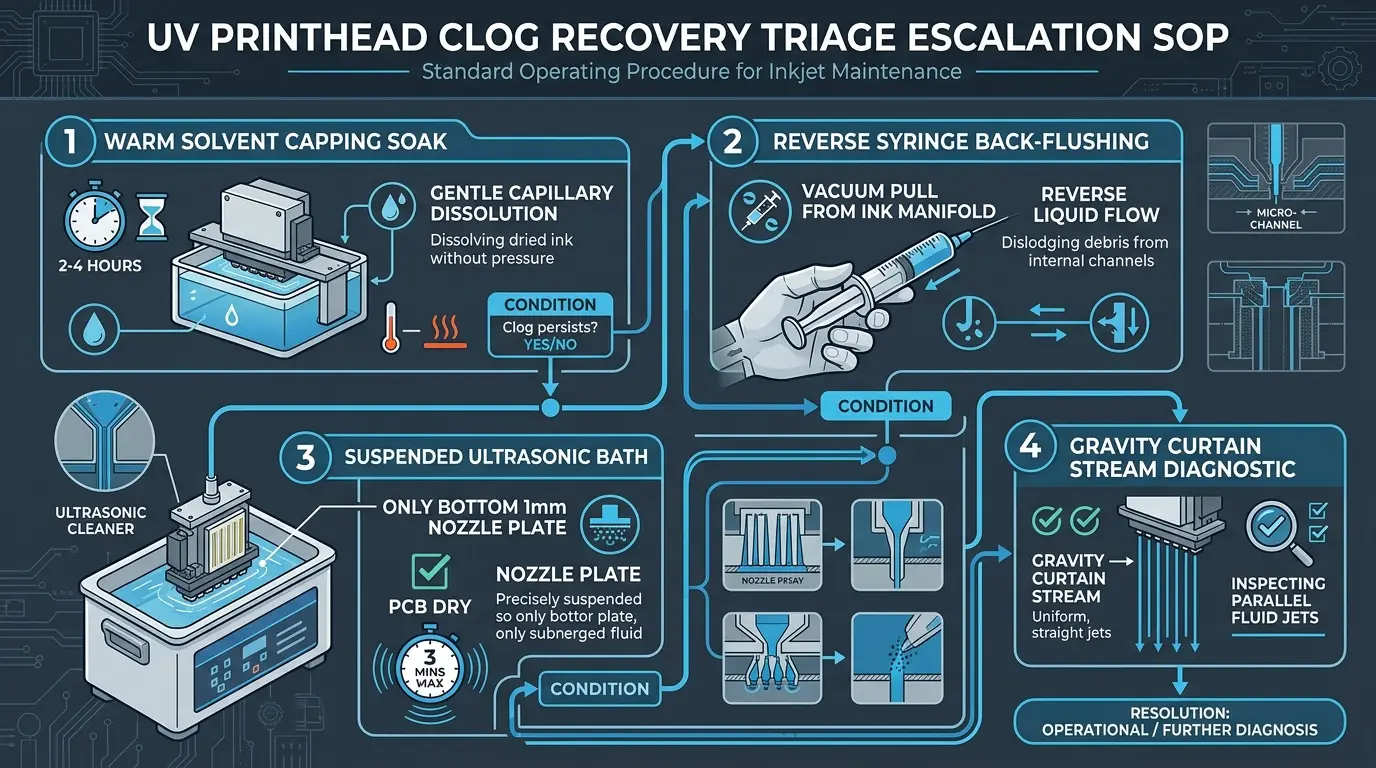
Dissolution capillaire non invasive (zéro démontage)
Cette procédure s'effectue alors que la tête d'impression reste entièrement montée dans le chariot de l'imprimante :
- Étape 1 : Réchauffez 30 ml de liquide de nettoyage spécialisé UV à 45 °C (113 °F) en plaçant le flacon dans un bain-marie d'eau tiède.
- Étape 2 : Écartez le chariot de la station de capsulage (capping). Nettoyez soigneusement le joint en caoutchouc périmétrique à l'aide d'un bâtonnet en mousse de polyuréthane pour salle blanche.
- Étape 3 : Remplissez la coupelle en caoutchouc de la station à ras bord avec la solution de nettoyage UV chauffée.
- Étape 4 : Replacez manuellement le chariot sur la station de capsulage jusqu'à obtenir un contact parfaitement hermétique.
- Étape 5 : Pincez le tuyau d'évacuation de l'encre usagée avec un clip en plastique pour empêcher la solution de nettoyage de s'évacuer par effet de siphon.
- Étape 6 : Laissez la plaque de buses reposer immergée dans le liquide chaud pendant 2 à 4 heures. Déclipsez le tuyau, lancez un cycle de nettoyage logiciel standard et imprimez un test de buses.
Extraire les débris vers l'arrière au lieu de les enfoncer
Si des buses restent manquantes après le Niveau 1, retirez les amortisseurs d'encre (dampers) des embouts de la tête pour préparer l'extraction inversée :
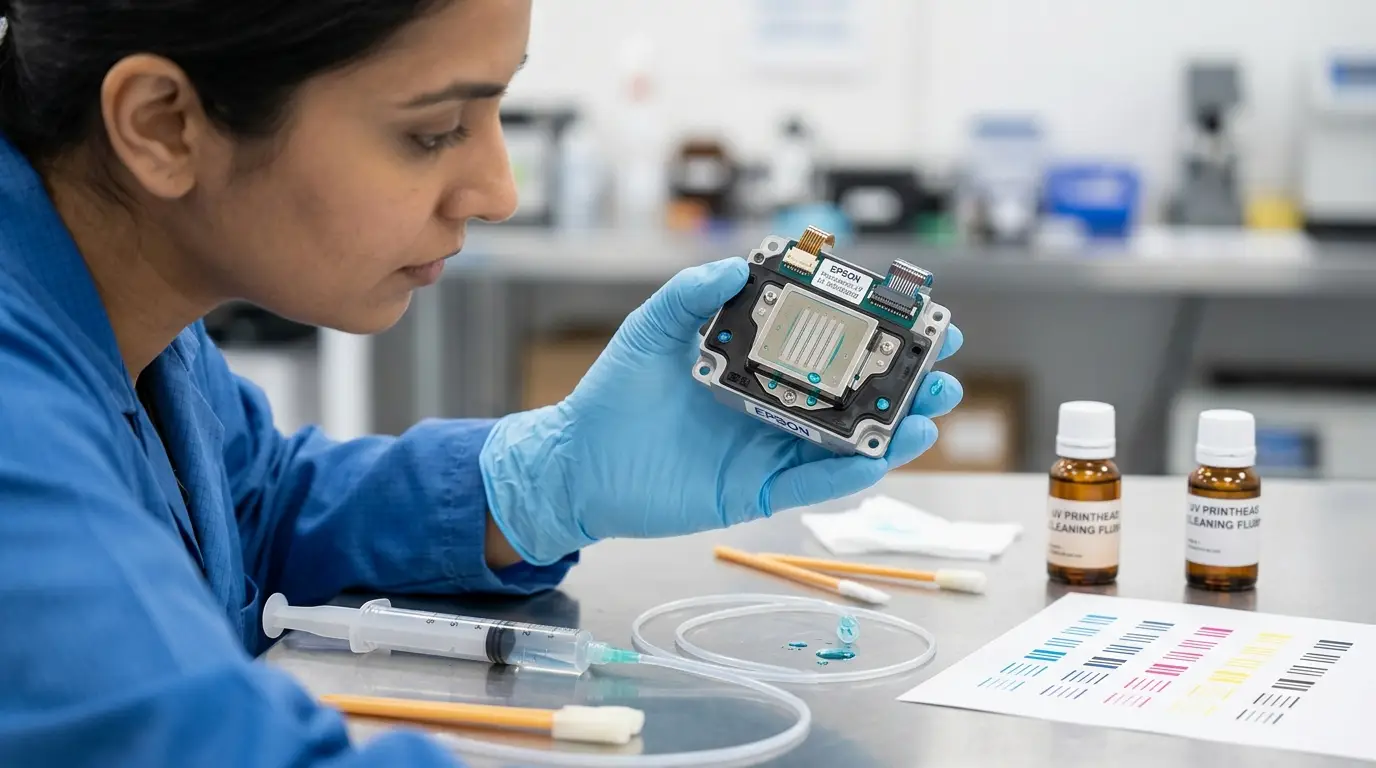
- Étape 1 : Versez 5 mm de solvant UV tiède dans une boîte de Pétri propre en verre peu profonde. Déposez délicatement la plaque de buses dans le liquide (ne submergez pas l'électronique latérale).
- Étape 2 : Raccordez une seringue Luer-lock de 20 ml à un morceau de 10 cm de tube en silicone de qualité médicale (diamètre intérieur d'environ 2,5 mm à 3,0 mm, ajusté hermétiquement à l'embout de la tête).
- Étape 3 : Enfilez fermement le tube sur l'embout du canal obstrué.
- Étape 4 : TIREZ DOUCEMENT LE PISTON VERS L'ARRIÈRE pour créer une dépression constante de -2 à -3 PSI. Vous verrez l'encre colorée, la boue visqueuse et les micro-particules remonter de la tête vers le corps de la seringue.
- Étape 5 : Jetez les résidus extraits. Répétez cette aspiration sous vide 3 à 4 fois par canal. Ne réinjectez jamais le liquide souillé dans la tête d'impression !
Montage suspendu : seuls les 1 à 2 mm inférieurs en contact
Le traitement aux ultrasons est une mesure d'urgence réservée aux buses sévèrement colmatées. Il exige le respect scrupuleux des limites physiques d'immersion :
- Règle de sécurité 1 : Remplissez le bac à ultrasons d'eau distillée chauffée à 40 °C. Placez un petit récipient en verre peu profond contenant 5 mm de solution de récupération UV à l'intérieur du bain d'eau (sonication indirecte).
- Règle de sécurité 2 : Utilisez un support mécanique ou une pince pour suspendre la tête d'impression. Seul le premier millimètre (1,0 mm à 1,5 mm) de la plaque de buses en acier inoxydable doit entrer en contact avec la solution.
- Règle de sécurité 3 : Le collecteur supérieur, les vis de fixation, les connecteurs de nappes plates et la carte électronique interne doivent demeurer surélevés et 100 % parfaitement secs.
- Règle de sécurité 4 : Activez la sonication à faible puissance (35 kHz–40 kHz) pendant exactement 90 secondes. Éteignez l'appareil, faites une pause de 60 secondes, puis lancez une seconde impulsion de 90 secondes. Ne dépassez jamais 5 minutes de sonication au total.
Vérification de l'écoulement du « rideau de buses »
Après avoir réalisé le Niveau 2 ou le Niveau 3, vérifiez le bon dégagement des buses avant de réinstaller la tête dans le chariot :
- Mise en œuvre : Remplissez une seringue propre avec 5 ml de liquide de rinçage UV transparent à température ambiante. Raccordez-la à l'embout d'encre. Tenez la tête d'impression horizontalement au-dessus d'un bac de récupération.
- Observation : Enfoncez le piston avec une légère pression du pouce (inférieure à 3 PSI). Observez directement la face inférieure de la plaque de buses.
- Résultat optimal : Un « rideau de pluie » parfait et uniforme, formé de centaines de micro-jets verticaux parallèles pulvérisant droit vers le bas sans aucune divergence.
- Résultat dévié : Des jets pulvérisant de biais indiquent des résidus microscopiques accrochés au pourtour de la buse. Un léger essuyage avec un bâtonnet en mousse imbibé de solvant corrige généralement ce défaut.
4. Tableau comparatif des méthodes de récupération
Examinez le niveau de risque, le temps requis et le taux de réussite pour chacune des quatre approches d'intervention :
| Méthode de récupération | Sévérité du blocage | Temps requis | Taux de réussite | Risque pour la tête |
|---|---|---|---|---|
| Trempage tiède sur capping | Croûte de surface légère à modérée | 2 à 4 heures | 70 % – 80 % | Zéro risque (tête montée) |
| Aspiration inversée à la seringue | Forte sédimentation et boue de pigments | 15 à 30 minutes | 80 % – 90 % | Très faible (avec aspiration douce) |
| Bain ménisque suspendu aux ultrasons | Bouchages tenaces de pigments blancs séchés | 3 à 5 minutes | 50 % – 65 % | Modéré (risque critique si immergée) |
| Rinçage direct haute pression vers l'avant | Tentative désespérée (FORTEMENT DÉCONSEILLÉ) | 2 minutes | < 15 % | Critique (rupture de la membrane interne) |
5. Procédure de remise en service et réamorçage post-récupération
De nombreux opérateurs parviennent à déboucher une tête d'impression avec succès, mais la voient se reboucher en moins de 15 minutes après réinstallation parce qu'ils ont bâclé la phase de remise en service :
Installer des amortisseurs (dampers) neufs avant de reconnecter l'encre
Ne rebranchez jamais d'anciens dampers sur une tête d'impression fraîchement récupérée. Les amortisseurs d'encre sont des consommables économiques (3 $ à 5 $ pièce) intégrant des filtres internes fins qui retiennent précisément les débris desséchés à l'origine du bouchage initial. Montez systématiquement des dampers neufs.
Purger totalement le liquide de rinçage hors des collecteurs internes
Le solvant de nettoyage abaisse la tension superficielle et la viscosité de l'encre UV. S'il reste du liquide résiduel dans la tête, l'encre se mélangera entre les canaux de couleur et gouttera de manière incontrôlable sur le plateau d'impression. Aspirez de l'encre fraîche à travers le damper jusqu'à ce que l'encre pure remplisse parfaitement le collecteur.
Respecter la période de repos indispensable de 30 minutes pour les micro-bulles
Le pompage à la seringue et le passage des fluides introduisent une multitude de micro-bulles d'air dans les chambres de tir piézoélectriques. Si vous allumez et activez la tête immédiatement, ces micro-bulles compressibles agissent comme des amortisseurs, créant des manques de jets qui imitent un bouchage. Garez le chariot sur la station de capsulage humidifiée et laissez reposer au repos complet pendant 30 minutes avant de lancer une impression.
6. Équipements professionnels conçus avec des systèmes anti-bouchage intégrés
La protection la plus efficace contre l'obstruction des têtes d'impression consiste à choisir un matériel équipé en usine d'une agitation active de l'encre blanche, de cycles de circulation programmés et de stations de capsulage industrielles :
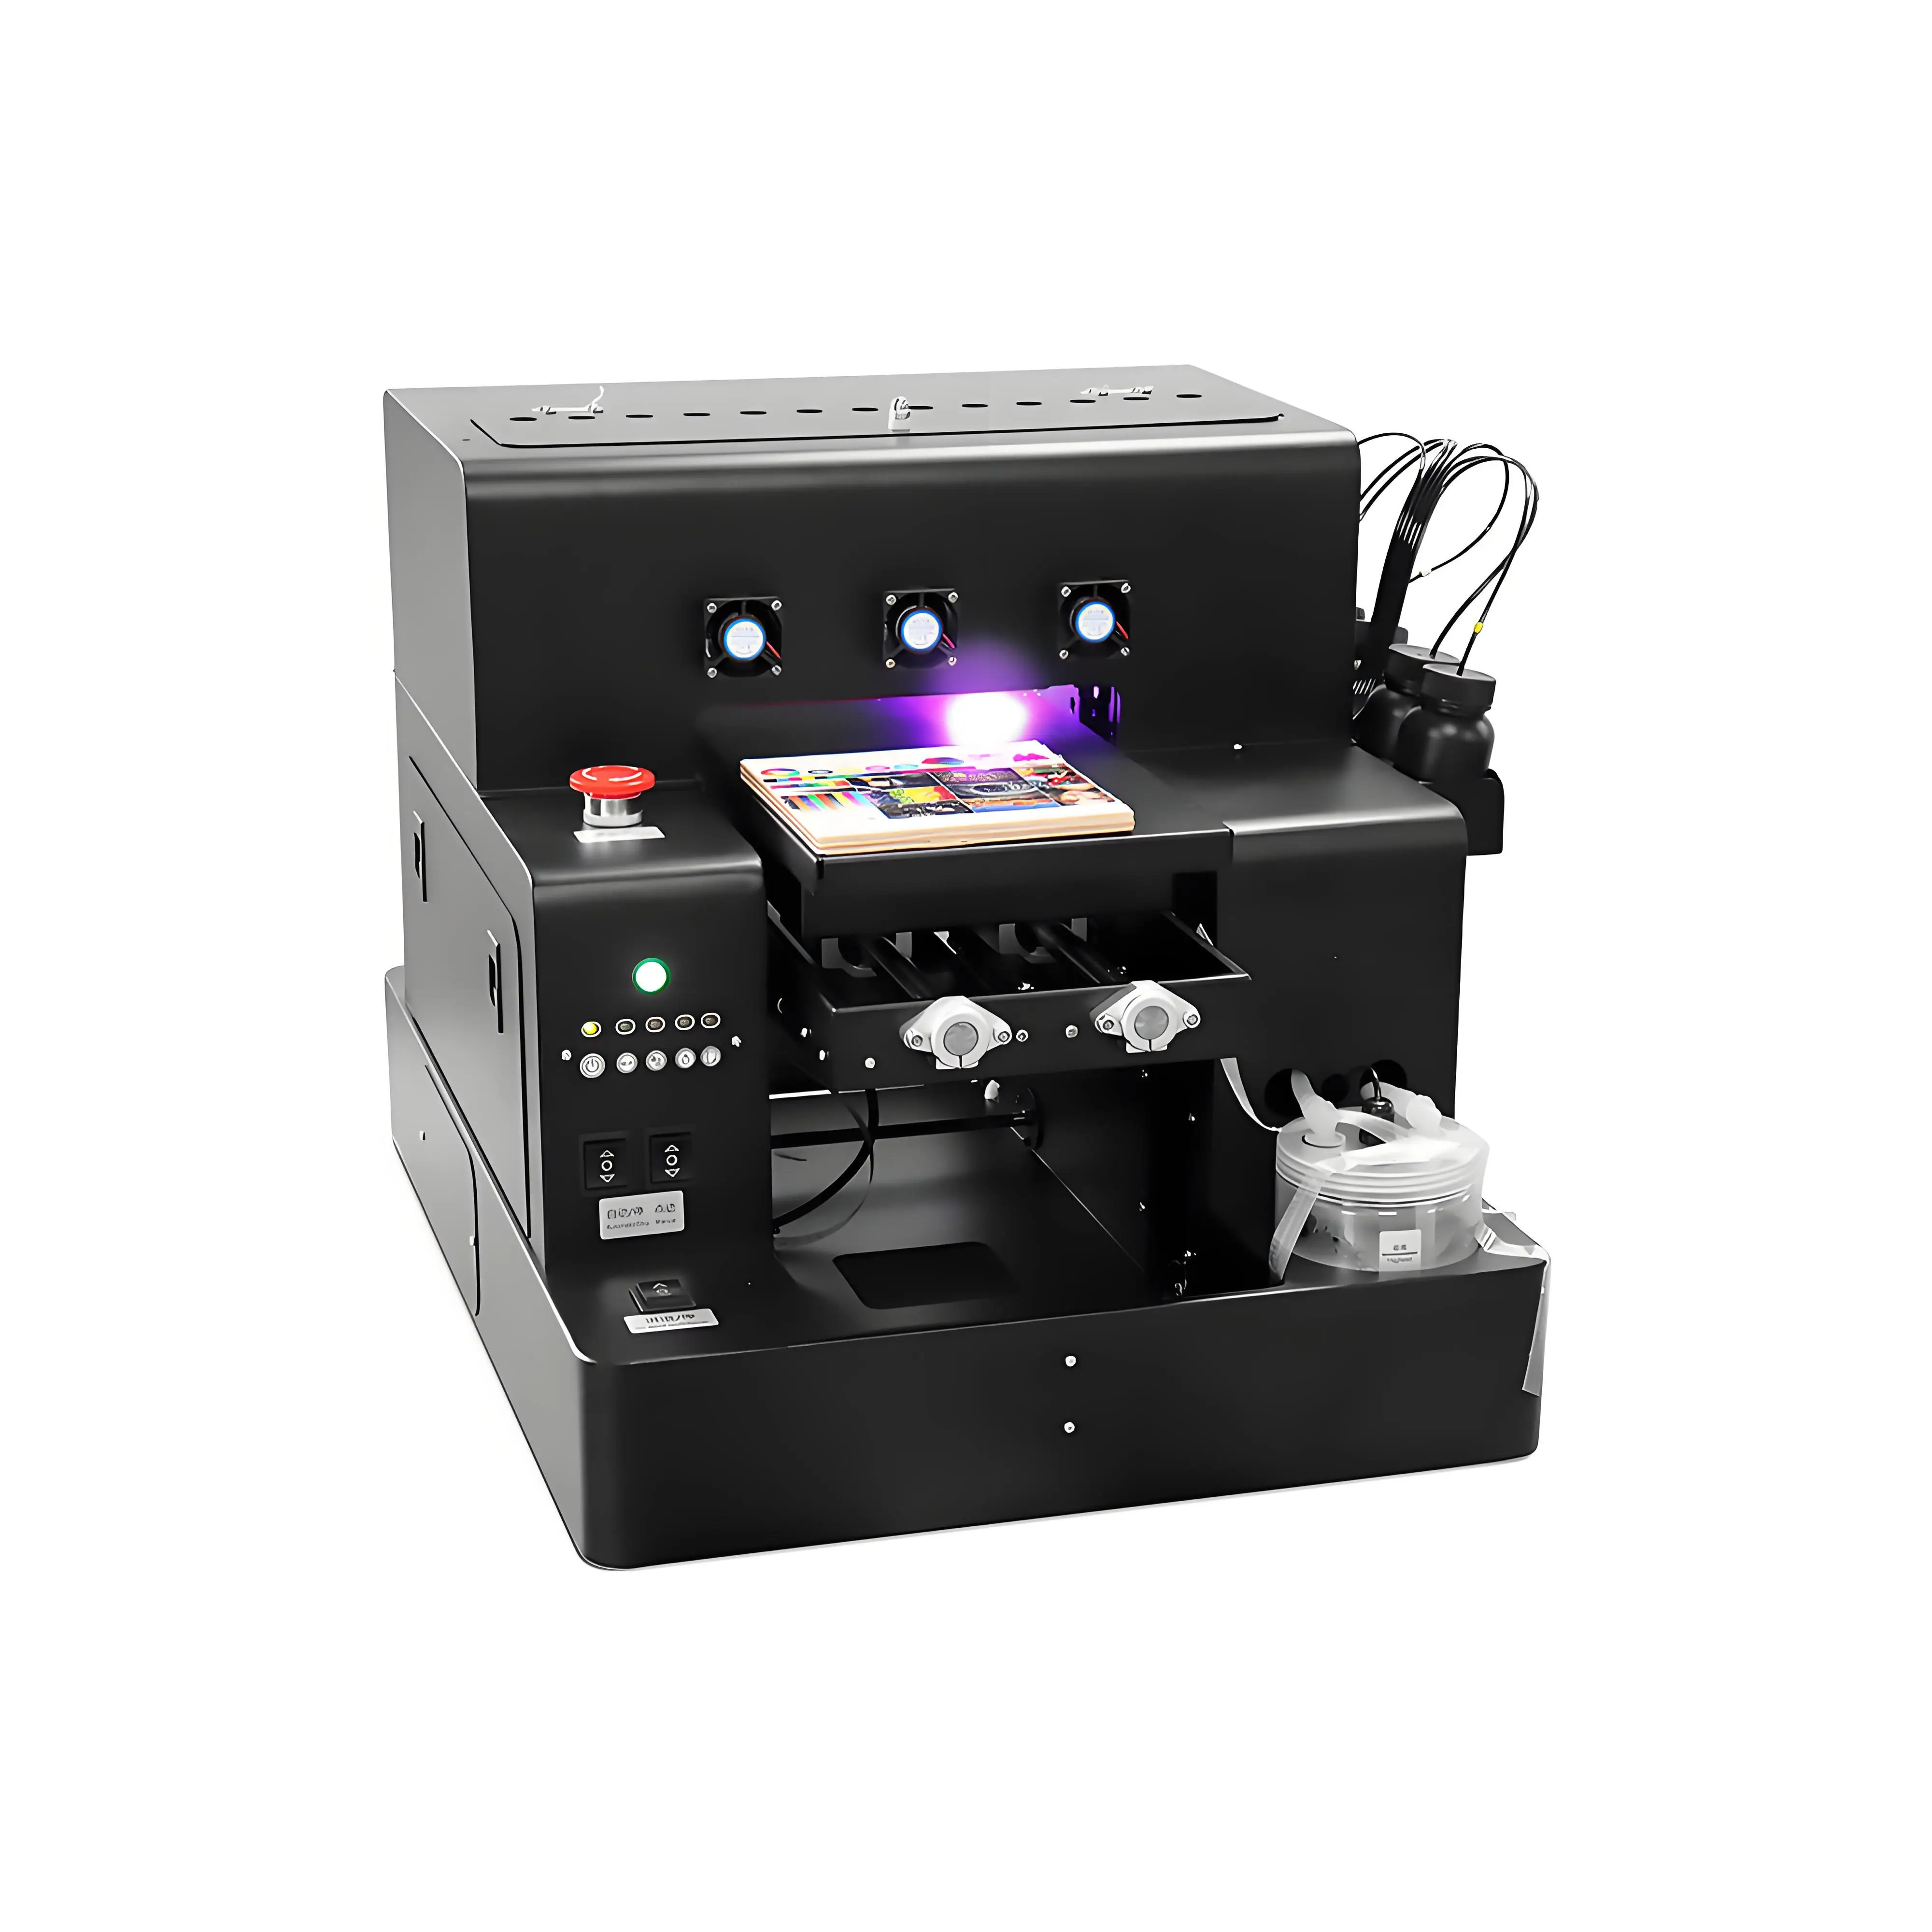
Imprimante UV LED A4 pour objets et cylindres
- Système de circulation automatique de l'encre blanche sur minuterie programmée évitant la sédimentation du TiO2 et l'encrassement des dampers
- Détection infrarouge précise de la hauteur du support pour éliminer tout risque de collision avec la tête et préserver la plaque de buses
- Lampe de polymérisation UV LED 395 nm à refroidissement par eau froide réduisant le rayonnement thermique vers la face avant des buses
- Module rotatif inclus pour l'impression sur bouteilles, gourdes et objets cylindriques
- Station de capsulage facilement accessible permettant un entretien hydratant quotidien en seulement 2 minutes
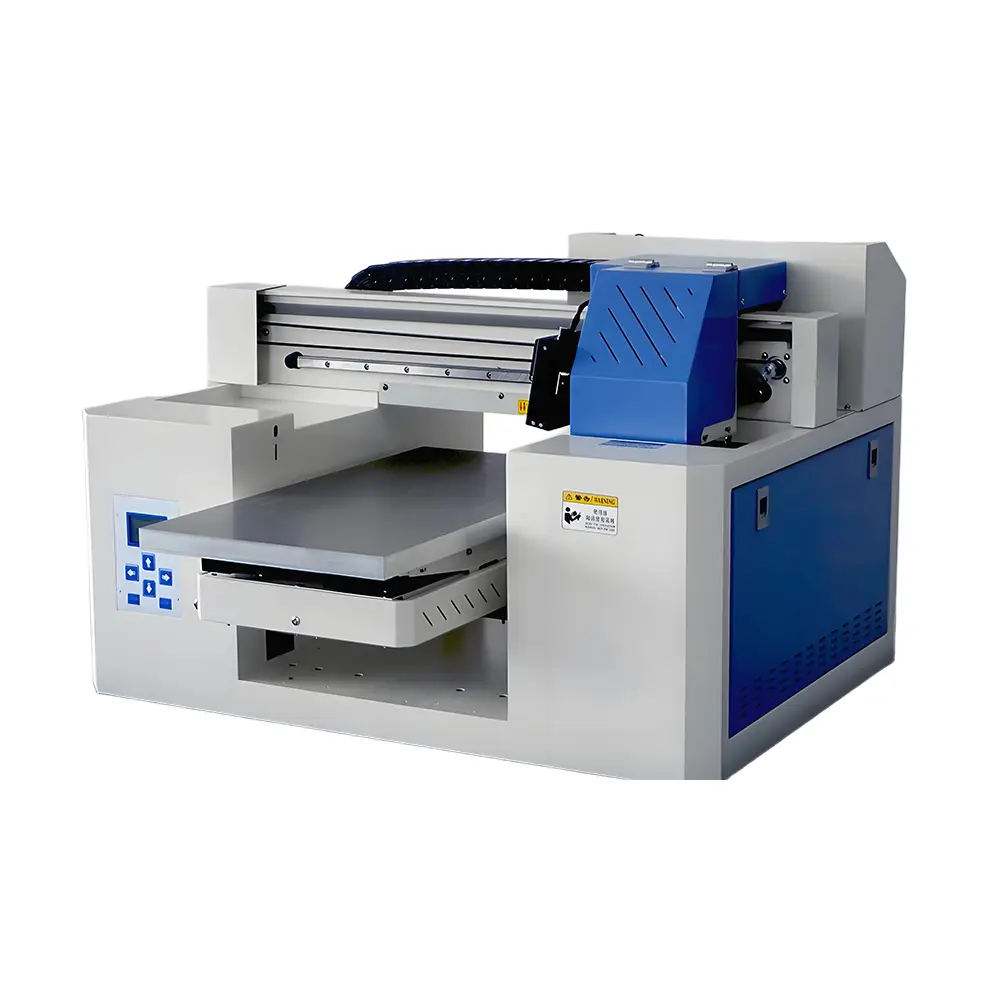
Imprimante UV A3 Double Tête (Support Rotatif & UV DTF)
- Deux têtes d'impression Epson indépendantes isolant physiquement le Blanc des couleurs CMJN et du Vernis, supprimant tout risque de contamination croisée
- Boucles de circulation d'encre secondaires permanentes avec pompes péristaltiques à haut débit maintenant les pigments blancs en suspension continue
- Plateau d'aspiration sous vide intégré maintenant parfaitement à plat les films minces sans gondolement
- Dégagement d'axe Z motorisé de 15 cm compatible avec coffrets cadeaux, gourdes, plaques de bois et coques de smartphone
- Polyvalence totale : impression directe à plat + objets cylindriques rotatifs + transferts UV DTF pelables
Foire Aux Questions (FAQ)
Q1. Une tête d'impression UV complètement sèche ou durcie comme de la pierre peut-elle être récupérée ?
Tout dépend strictement du fait que l'encre ait polymérisé sous l'effet des rayons UV ou qu'elle ait simplement séché par évaporation et sédimentation des pigments. Si les monomères liquides ont été exposés à des rayonnements UV parasites ou à la lumière directe du soleil, ils forment un polymère plastique thermodurcissable réticulé permanent qui ne peut être dissous chimiquement sans détruire les composants internes de la tête. En revanche, si l'obstruction résulte d'une forte sédimentation des pigments (comme la boue de dioxyde de titane dans les canaux blancs) ou d'un épaississement visqueux de la résine au contact de l'air, elle est presque toujours récupérable à l'aide d'un solvant de rinçage tiède spécialisé et d'un rétrolavage par aspiration à la seringue.
Q2. Pourquoi l'alcool à friction médical (IPA) est-il dangereux pour nettoyer les têtes d'impression UV ?
L'alcool isopropylique standard à 70 % ou 91 % attaque la résine époxy structurelle interne qui scelle les minuscules actionneurs piézoélectriques sur la plaque de buses métallique. Une exposition prolongée provoque une délamination interne des canaux, causant des mélanges de couleurs irréversibles et des courts-circuits électriques. De plus, l'alcool dissout le revêtement microscopique hydrophobe en fluoropolymère à la surface des buses, provoquant la formation de gouttes stagnantes et des déviations de tir lors de l'impression.
Q3. Qu'est-ce que le rétrolavage à la seringue et pourquoi est-il plus sûr que l'injection directe ?
Lors d'une injection directe sous pression, pousser le fluide de nettoyage vers le bas à travers l'embout d'entrée pousse les débris de pigments agglomérés directement dans les minuscules orifices de buses de 20 microns, ce qui les coince plus profondément ou déchire le filtre interne en maille métallique. Le rétrolavage (ou purge inversée) consiste à appliquer une douce dépression à la seringue depuis l'embout supérieur pendant que la plaque de buses trempe dans une solution tiède, extrayant ainsi les impuretés vers l'arrière, loin des micro-orifices.
Q4. Combien de temps une tête d'impression bouchée doit-elle tremper dans la solution de nettoyage ?
Un trempage doux standard sur station de capsulage (Niveau 1) doit durer entre 2 et 4 heures. Pour les encrassements sévères, un trempage de nuit de 8 à 12 heures est possible, à condition d'utiliser un fluide de conservation et de récupération hydratant non volatil plutôt qu'un solvant agressif à évaporation rapide. Ne laissez jamais une tête d'impression immergée dans un solvant agressif plus de 24 heures, car l'action chimique prolongée ramollit irrémédiablement les joints internes.
Q5. Un nettoyeur à ultrasons est-il sans danger pour les têtes d'impression UV Epson et industrielles ?
Les bains à ultrasons doivent être manipulés avec une précaution extrême. Il ne faut jamais immerger entièrement une tête d'impression dans un nettoyeur à ultrasons. Les ondes de cavitation détruisent les micro-soudures des cristaux piézoélectriques et le liquide provoque un court-circuit irrémédiable de la carte électronique (PCB). Il faut suspendre la tête de manière à ce que seul le premier millimètre (1 à 2 mm au maximum) de la plaque de buses en acier inoxydable effleure le liquide tiède, en limitant les cycles basse fréquence à 3 à 5 minutes au maximum.
Q6. Quelle température la solution de nettoyage doit-elle atteindre pour une efficacité optimale ?
Un solvant de rinçage tiède chauffé entre 40 °C et 50 °C (104 °F à 122 °F) accélère considérablement la dissolution des monomères d'acrylates visqueux et dissout les amas de pigments séchés jusqu'à 300 % plus vite qu'un solvant à température ambiante. Ne dépassez jamais 55 °C (131 °F), car une chaleur excessive peut déformer les collecteurs plastiques internes et les micro-clapets.
Q7. Qu'est-ce que le test du « rideau de pluie » (waterfall) et que révèle-t-il ?
Le test de la cascade ou du rideau de buses consiste à raccorder une seringue de liquide de nettoyage à l'embout de la tête d'impression et à exercer une pression descendante très douce et régulière tout en observant le jet sortant de la plaque de buses. Une tête saine produit des dizaines de micro-jets verticaux et parfaitement parallèles formant un rideau continu et uniforme. Des jets obliques ou désorientés révèlent des dépôts partiels sur le bord des buses, tandis que des coupures franches indiquent des canaux totalement obstrués.
Q8. Pourquoi les canaux d'encre UV blanche se bouchent-ils beaucoup plus vite que les couleurs CMJN ?
L'encre UV blanche contient des particules inorganiques lourdes de dioxyde de titane (TiO2), dont la masse et la densité sont environ trois fois supérieures à celles des pigments organiques de couleur. Sans circulation active continue, le TiO2 sédimente hors de suspension en 48 à 72 heures, formant une boue crayeuse compacte semblable à de l'argile à l'intérieur des dampers, des micro-tuyaux et des tamis filtrants internes de la tête d'impression.
Q9. Quand faut-il cesser les tentatives de récupération et remplacer la tête d'impression ?
Si une tête d'impression conserve des buses manquantes exactement aux mêmes emplacements après 3 cycles complets d'aspiration inversée et de trempage chauffé, si le liquide injecté dans un canal de couleur s'échappe par une rangée de buses voisine (délamination interne), ou si le multimètre révèle des transistors grillés ou en court-circuit, la tête est mécaniquement ou électriquement hors d'usage et doit être remplacée.
Q10. Comment réinstaller en toute sécurité une tête récupérée pour éviter un ré-encrassement immédiat ?
Avant de remonter la tête remise en état, installez des amortisseurs d'encre (dampers) neufs et rincez les lignes d'alimentation. Aspirez 10 ml d'encre UV fraîche à travers chaque damper avec une seringue pour chasser toute bulle d'air, purgez la totalité du liquide de rinçage résiduel dans la tête, garez le chariot sur la station de capsulage humidifiée et laissez reposer au calme pendant 30 à 60 minutes pour permettre aux micro-bulles de se dissiper avant d'exécuter un test d'impression.